


بازده مواد رول شکل دهی باید به عنوان خروجی پذیرفته شده بر اساس یک مبنای ورودی کاملاً تعریف شده محاسبه شود، نه به عنوان یک وعده ماشین عمومی. مواد اضافی غیرقابل استفاده را به عنوان ضایعات در نظر بگیرید، تلفات سرب و دم سیم پیچ را از طول نوار قابل استفاده جدا کنید و از نتیجه برای مقایسه مفروضات فرآیند، شرایط ابزار، شرایط مواد و تجهیزات مورد نیاز قبل از انجام انتظارات تولید استفاده کنید.
قبل از استفاده از درصد بازده، محدوده محاسبه را تعریف کنید
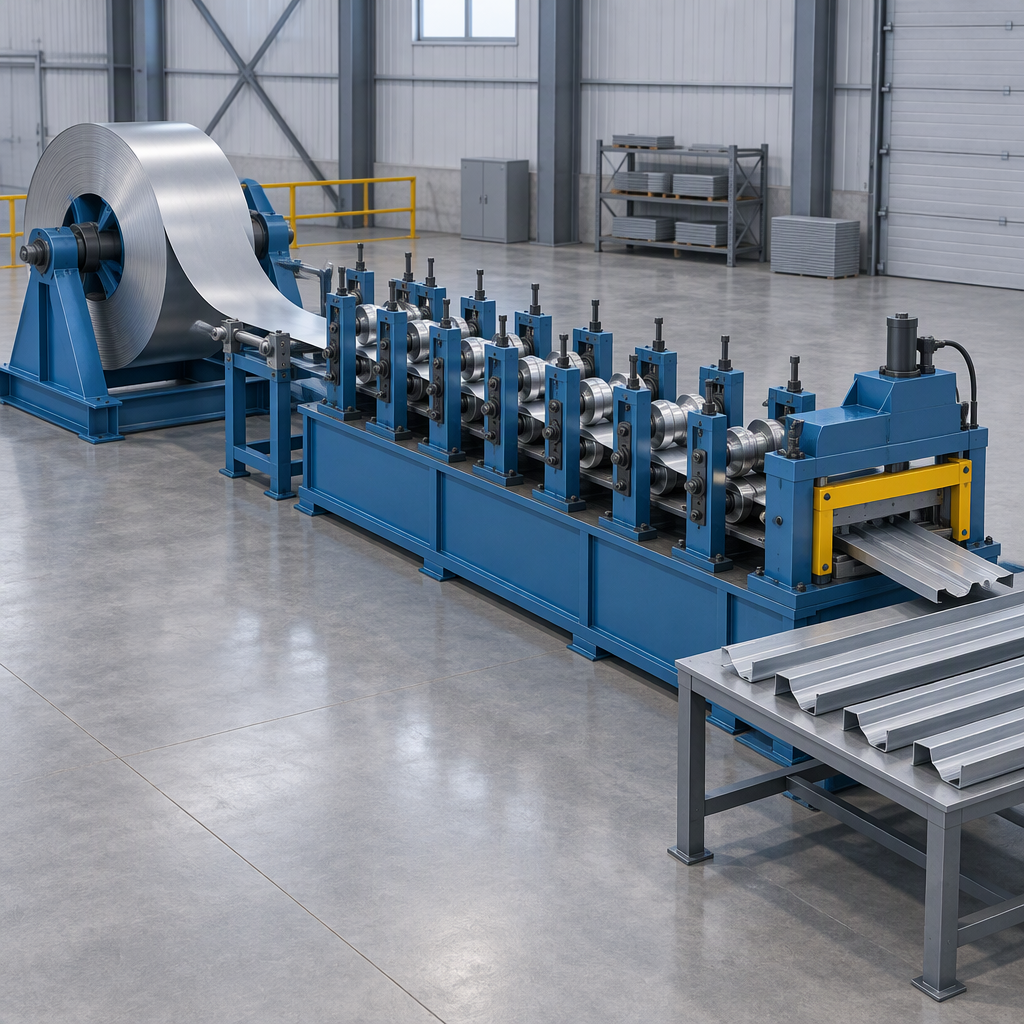
برای بازده مواد رول فرمینگ، قبل از محاسبه درصد، تعیین کنید که آیا خروجی پذیرفته شده، خروجی پذیرفته شده در مرحله اول یا استفاده از مواد را اندازه گیری می کنید. شکل دهی غلتکی یک فرآیند پیوسته است که ورق یا نوار مسطح را از طریق قالب های غلتکی جفت شده متوالی تغذیه می کند، بنابراین مرز محاسبه باید با جریان سیم پیچ به قطعه واقعی مطابقت داشته باشد.
یک محدوده عملی از ورودی سیم پیچ شروع می شود و پس از برش و هر عملیات خطی که برای کار اعمال می شود، مانند بریدگی، شکاف، پانچ، برجسته کردن، یا منحنی شدن، به قطعات شکل پذیرفته شده پایان می رسد.
بازده کیفیت مانند استفاده از خرید مواد نیست: بازده بر خروجی هایی تمرکز دارد که نیازهای مشخص شده را بدون دوباره کاری یا حذف شدن برآورده می کنند، در حالی که استفاده از مواد بر این تمرکز دارد که چه مقدار از سیم پیچ به محصول پذیرفته شده تبدیل می شود.
| نمای محاسبه | از آن برای | دور نگه داشتن شماره استفاده کنید |
|---|---|---|
| بازده کیفی | واحدها یا خروجی های پذیرفته شده که الزامات مشخص شده را بدون کار مجدد یا ضایعات برآورده می کنند | تلفات تخصیص کویل که خرابی کیفیت نیستند |
| طول نوار قابل استفاده | تبدیل ورودی سیم پیچ خالص به طول در دسترس پس از حذف سرب و دم غیرقابل استفاده | تصمیمات پذیرش بخش تمام شده |
| نرخ قراضه | ردیابی مواد اضافی غیرقابل استفاده تولید شده در طول تولید | موادی که هنوز هم می توانند از طریق کار مجدد تایید شده اصلاح شوند |
برای یک نمای کلی فرآیند، دستورالعمل های AHSS شکل دهی غلتکی را به عنوان تغذیه طولی از طریق قالب های رول توصیف می کند و عوامل فرآیندی را که می توانند بر کیفیت قطعه تشکیل شده تأثیر بگذارند، شناسایی می کند.
ورودی هایی را جمع آوری کنید که محاسبات را قابل حسابرسی می کند
قبل از محاسبه بازده و قراضه، وزن خالص سیم پیچ، وزن نوار در هر پا، سرب و دم غیرقابل استفاده، طول کار مورد نیاز و خروجی پذیرفته شده را بر اساس اندازه گیری یکسان جمع آوری کنید.
- وزن خالص نوار را برای سیم پیچ، به استثنای بسته بندی یا مواردی که بخشی از ورودی نوار نیستند، ثبت کنید.
- وزن هر فوت را از یک نمونه نوار اندازه گیری شده یا از عرض، ضخامت و چگالی آلیاژ با استفاده از واحدهای ثابت تعیین کنید.
- طول سرب و دم غیرقابل استفاده را ثبت کنید تا طول کل سیم پیچ و طول سیم پیچ قابل استفاده اشتباه گرفته نشود.
- طول کار مورد نیاز را بر اساس همان طول مورد استفاده برای محاسبه تخصیص سیم پیچ اندازه گیری کنید.
- خروجی پذیرفته شده را فقط زمانی بشمارید که الزامات کیفی مشخص شده را بدون کار مجدد یا ضایعات برآورده کند.
- مواد اضافی غیرقابل استفاده را به جای ادغام در تولید پذیرفته شده به عنوان قراضه طبقه بندی کنید.
- یادداشت های فرآیند را در مورد استحکام مواد، ضخامت ورق، برگشت فنر، شعاع خمیدگی، وضعیت ابزار و عیوب شکل سیم پیچ زمانی که به کیفیت قطعه مرتبط هستند، ثبت کنید.
برای تولید محصولات ساختمانی فلزی، این فهرست ورودی به مهندسان فرآیند کمک میکند تا کارها را با پروفیلهای مختلف، عرض نوار، طول برش و عملیات درون خطی مقایسه کنند بدون اینکه هر ضرر را به یک درصد تشخیص داده نشده تبدیل کنند.
طول سیم پیچ کل و قابل استفاده را محاسبه کنید
طول کل نوار را می توان با تقسیم وزن خالص نوار بر وزن هر فوت محاسبه کرد و طول قابل استفاده کل طول منهای سرب و دم غیرقابل استفاده است.
- اساس وزن را تایید کنید. از وزن نوار خالص برای سیم پیچ استفاده کنید تا محاسبه طول مواد وارد شده به فرآیند رولسازی را نشان دهد.
- وزن هر پا را محاسبه کنید. در صورت موجود بودن از یک نمونه نوار اندازهگیری شده استفاده کنید، یا آن را از عرض، ضخامت، و چگالی آلیاژ با واحدهای ثابت محاسبه کنید.
- محاسبه طول کل وزن خالص نوار را بر وزن هر فوت تقسیم کنید تا کل فوت خطی یا متر در سیم پیچ تخمین زده شود.
- سرب و دم غیر قابل استفاده را کم کنید. برای بدست آوردن طول نوار قابل استفاده، مواد سرب و دم را که نمی توان برای کار استفاده کرد کم کنید.
- طول قابل استفاده را با طول کار مورد نیاز مقایسه کنید. تفاوت در حاشیه کار قبل از اعمال بازده کیفی و طبقه بندی قراضه است.
محاسبه طول سیم پیچ یک روش برنامه ریزی است: طول کل برابر است با وزن خالص نوار تقسیم بر وزن هر فوت. طول قابل استفاده برابر است با طول کل منهای سرب و دم غیر قابل استفاده. و حاشیه کار برابر است با طول قابل استفاده منهای طول کار مورد نیاز.
از یک سیستم واحد در سراسر استفاده کنید. مخلوط کردن کیلوگرم با پوند، میلیمتر با اینچ، یا چگالی نظری با وزن نوار اندازهگیری شده، میتواند نتیجه را دقیق جلوه دهد در حالی که مبنای اصلی ناسازگار است.
بازده مواد و نرخ ضایعات را محاسبه کنید
بازده مواد را از خروجی پذیرفته شده که الزامات را برآورده می کند محاسبه کنید، ضایعات مواد اضافی غیرقابل استفاده را محاسبه کنید، و صورت و مخرج را بر اساس وزن یا طول یکسان نگه دارید.
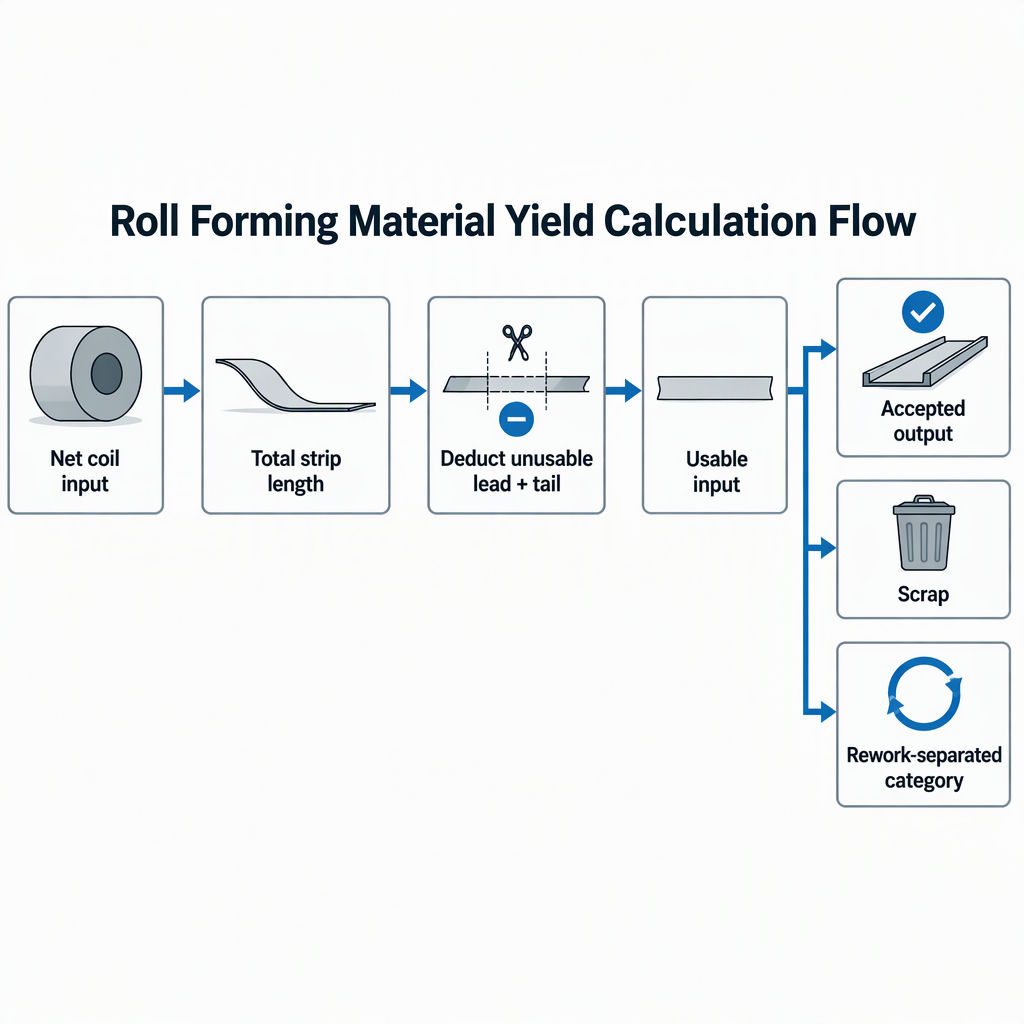
- اساس را انتخاب کنید. هنگامی که طول های برش واضح ترین رکورد تولید هستند، از طول استفاده کنید، یا زمانی که سطل های ضایعات و تعادل سیم پیچ با وزن اندازه گیری می شوند، از وزن استفاده کنید.
- ورودی قابل استفاده را تنظیم کنید از طول نوار قابل استفاده یا وزن نوار قابل استفاده پس از حذف مقدار سرب و دم تعیین شده شروع کنید.
- خروجی پذیرفته شده را اندازه گیری کنید فقط قطعات یا خروجیهایی را بشمارید که الزامات مشخصشده را برآورده میکنند، بدون اینکه دوباره کار کنند یا از بین بروند.
- قراضه را اندازه گیری کنید. مواد اضافی غیرقابل استفاده تولید شده در طول تولید را به عنوان ضایعات حساب کنید.
- نرخ ها را محاسبه کنید. بازده ماده برابر است با خروجی پذیرفته شده تقسیم بر ورودی قابل استفاده، ضرب در 100. نرخ ضایعات برابر است با ضایعات غیرقابل استفاده تقسیم بر همان مبنای ورودی قابل استفاده، ضرب در 100.
ASQ بازده را به عنوان درصدی از خروجی های فرآیند توصیف می کند که الزامات کیفیت مشخص شده را بدون کار مجدد یا ضایعات برآورده می کند. تعریف واژه نامه بازده ASQ را بخوانید.
NIST ضایعات سازنده را به عنوان مواد اضافی غیرقابل استفاده تولید شده در طول تولید تعریف می کند. تعریف ضایعات سازنده NIST را مرور کنید.
اگر خروجی پذیرفته شده بر حسب طول ثبت شود اما ضایعات وزن شود، قبل از محاسبه یک طرف را تبدیل کنید. این فرمول تنها زمانی معنادار است که از یک مبنای یکسان در هر دو طرف کسر استفاده شود.
کمک هزینه های عادی را از سیگنال های قراضه واقعی جدا کنید
کسر سرب و دم برنامه ریزی شده را از ضایعات جدا کنید، سپس مازاد تولید غیرقابل استفاده را به عنوان دسته خاص خود ردیابی کنید تا درصد به اقدام اصلاحی مناسب برسد.
| دسته از دست دادن | نحوه درمان آن | چرا مهم است |
|---|---|---|
| سرب و دم | برای محاسبه طول قابل استفاده از کل طول سیم پیچ کسر کنید | از اشتباه گرفتن پایانه های غیرقابل استفاده غیرقابل اجتناب با حاشیه شغلی جلوگیری می کند |
| مازاد تولید غیرقابل استفاده | به عنوان قراضه طبقه بندی کنید | ضایعات واقعی را برای بررسی تولید قابل مشاهده نگه می دارد |
| خروجی نیاز به کار مجدد دارد | بازده پذیرفته شده اولین پاس را تا زمانی که الزامات را بدون کار مجدد برآورده کند، در خارج نگه دارید | از اغراقآمیز بودن عملکرد کیفیت پاس اول جلوگیری میکند |
| مسائل کیفیت مرتبط با مواد یا عوامل تشکیل دهنده | وضعیت مشاهده شده را با سیم پیچ، نمایه یا تنظیم آسیب دیده ثبت کنید | ضخامت ورق، استحکام مواد، پشت فنر، شعاع خمش، وضعیت ابزار و عیوب شکل سیم پیچ می تواند بر کیفیت قطعه شکل گرفته تأثیر بگذارد. |
برای هر افت بازدهی یک علت کلی قائل نشوید. کیفیت شکلدهی رول میتواند تحتتاثیر خواص مواد، شرایط ابزار و شکل سیمپیچ قرار گیرد، بنابراین یک سیاهه مربوط به ضایعات مفید باید دسته از دست دادن را به شرایط کاری که وجود داشت متصل کند.
از نتیجه برای انتخاب فرآیند و تجهیزات استفاده کنید، نه وعده های پشتیبانی نشده
از بازده محاسبه شده برای مقایسه تناسب فرآیند، شرایط مواد، نیازهای پروفیل و الزامات تجهیزات استفاده کنید. آن را به عنوان یک درصد ضایعات تضمینی برای هر خط رول تشکیل تلقی نکنید.
- بپرسید که آیا پروفیل به عملیات درون خطی مانند بریدگی، شکاف، پانچ، برجسته کردن، منحنی کردن، یا برش باید بر روی عملیات پذیرفته شود.
- استحکام مواد، ضخامت ورق، شعاع خمش، برگشت فنر، وضعیت ابزار و عیوب شکل سیم پیچ را در صورت ظاهر شدن عیوب مکرر بررسی کنید.
- از تامین کنندگان بخواهید توضیح دهند که چگونه طول سیم پیچ قابل استفاده، کسر سرب و دم و حاشیه شغلی را هنگام بحث در مورد برآوردهای تولید تعریف می کنند.
- هنگام مقایسه پایداری فرآیند، بازده پاس اول را از خروجی پذیرفته شده پس از کار مجدد جدا کنید.
- مواد اضافی غیرقابل استفاده را در یک دسته ضایعات نگهداری کنید تا تیم های خرید، مهندسی و تولید بتوانند از دست دادن مواد را به وضوح ببینند.
برای انتخاب تجهیزات، این محاسبه به پرسشهای مربوط به پیچیدگی پروفیل، محدوده مواد، شرایط ابزار رول و پردازش درون خطی کمک میکند، اما جایگزین پیشنهاد، طرح آزمایشی، یا مشخصات نوشتاری پروژه خاص تأمینکننده نمیشود.
پایان
با یک پایه طول سیم پیچ ثابت شروع کنید، خروجی پذیرفته شده را بر اساس الزامات کیفی اعلام شده اندازه گیری کنید، و مازاد تولید غیرقابل استفاده را به عنوان ضایعات طبقه بندی کنید.
- ورودی قابل استفاده باید سرب و دم تعریف شده را قبل از مقایسه بازده و ضایعات حذف کند.
- بازده یک نتیجه با کیفیت است، نه یک وعده تولید عمومی.
- وقتی بازدهی بین سیم پیچ ها، پروفیل ها یا کارها تغییر می کند، متغیرهای مواد و فرآیند باید بررسی شوند.
سوالات متداول در مورد بازده و ضایعات مواد رول شکل
این پاسخها به انتخابهای محاسباتی متداول برای تولیدکنندگان محصولات فلزی، مهندسان شکلدهی سرد و خریداران تجهیزات میپردازد.
آیا قراضه همان کار مجدد است؟
خیر. ضایعات مواد اضافی غیرقابل استفاده تولید شده در طول تولید است. دوباره کاری متفاوت است زیرا تعاریف بازده خروجی پذیرفته شده را از خروجی ای که نیاز به کار مجدد دارد یا حذف می شود متمایز می کند.
با وزن محاسبه کنم یا طول؟
هر کدام از اینها میتواند کارساز باشد اگر آن را ثابت نگه دارید. تخصیص سیم پیچ را می توان از وزن خالص نوار و وزن هر پا محاسبه کرد، در حالی که تیم های تولید ممکن است طول را ترجیح دهند زمانی که طول های برش رکورد اصلی کار است.
آیا این مقاله می تواند کمک هزینه ضایعاتی استاندارد را برای شکل دهی رول ارائه دهد؟
از توضیحات کلی فرآیند نباید هیچ محدودیتی در نظر گرفته شود، زیرا کیفیت شکلدهی رول میتواند تحتتاثیر ضخامت ورق، استحکام مواد، برگشت فنر، شعاع خمش، وضعیت ابزار، و عیوب شکل سیمپیچ قرار گیرد. قراضه را به عنوان مواد اضافی غیرقابل استفاده تعریف کنید و آن را از روی داده های شغلی خود محاسبه کنید.
بازده پاس اول در این زمینه چیست؟
بازده گذر اول بر خروجیهایی تمرکز میکند که نیازهای مشخصشده را بدون دوباره کاری یا حذف شدن برآورده میکند. زمانی مفید است که بخواهید ثبات فرآیند فوری را از اصلاحات بعدی جدا کنید.
چرا قبل از محاسبه بازده سرب و دم را کم کنید؟
سرب و دم برای انتقال از طول کل سیم پیچ به طول سیم پیچ قابل استفاده کسر می شوند. اگر آنها در مخرج باقی بمانند، محاسبه میتواند مواد قابل استفاده را که واقعاً برای کار در دسترس است، کمتر نشان دهد.
پیچیدگی نمایه چگونه بر محاسبه تأثیر می گذارد؟
پیچیدگی نمایه میتواند مرز محاسبات را تغییر دهد زمانی که عملیات درون خطی مانند پانچ، بریدگی، برجستهسازی، انحنا یا مراحل برش به طول بخشی از کار باشد. شامل عملیاتی که تعیین می کند خروجی پذیرفته شده است یا خیر.
خریداران تجهیزات چگونه باید از محاسبه بازده استفاده کنند؟
از آن برای پرسیدن سوالات انتخاب بهتر در مورد محدوده مواد، وضعیت ابزار، کیفیت سیم پیچ، الزامات خمشی و پردازش درون خطی استفاده کنید. یک محاسبه کلی را به بازده تضمین شده برای یک ماشین خاص بدون داده های نوشته شده خاص پروژه تبدیل نکنید.


