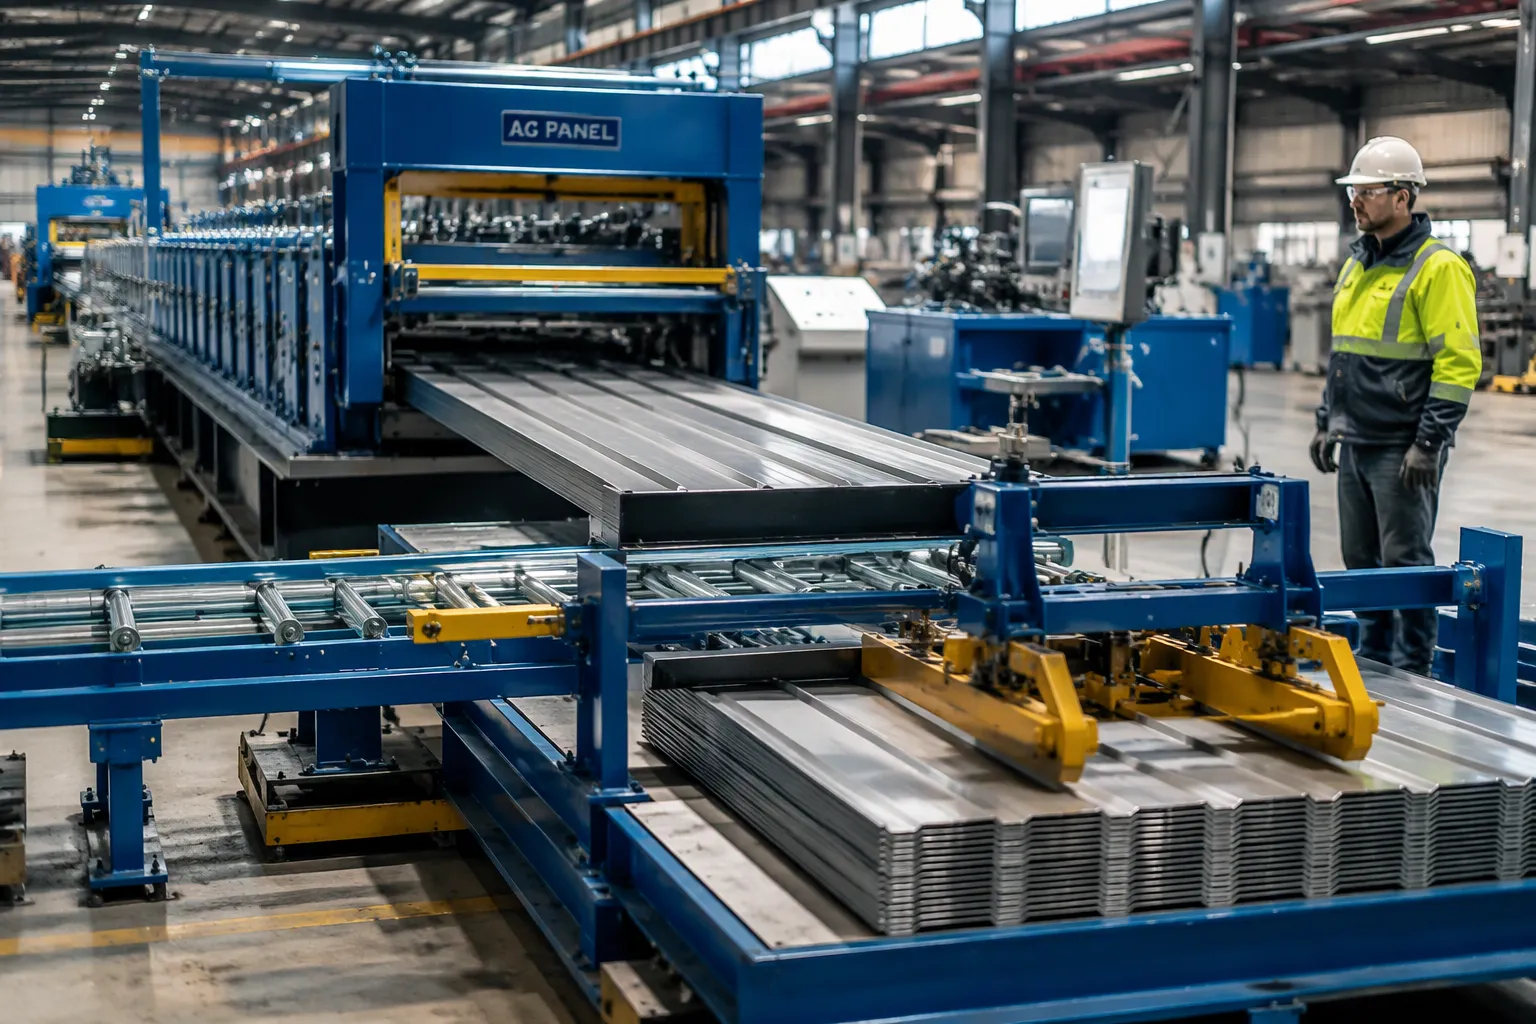
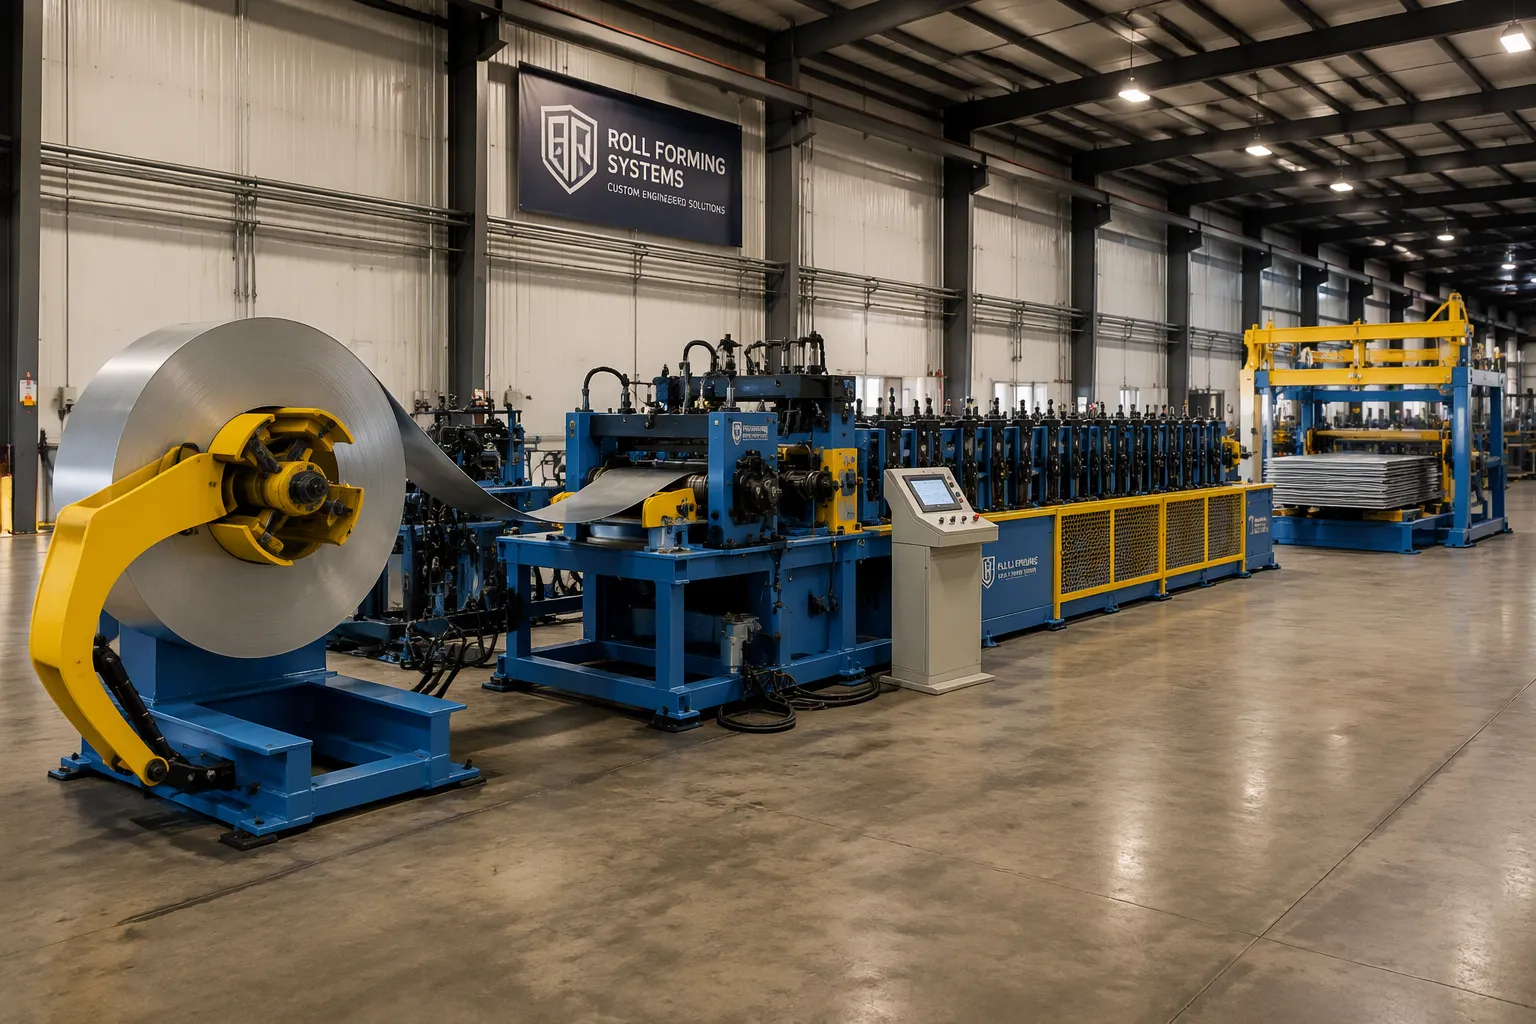
شما باید سه خوشه مشخصات را روی یک دستگاه رولساز پانل ag با هم قفل کنید: محدوده سیم پیچ (عرض، قطر داخلی و خارجی، ظرفیت وزن)، آرایش برش (پیش برش، ثابت پس از برش، پرواز پس از برش)، و پیکربندی پشته (نوع خروجی، ارتفاع پشته، جابجایی دسته). آنها را به عنوان یک بسته مشخص کنید. نمایه ag و برنامه سیم پیچ شما هر سه را محدود می کند، بنابراین تغییر به یک خوشه در خوشه های دیگر موج می زند.
ممکن است در حال حاضر در حال تهیه پیش نویس RFQ یا مقایسه نقل قول ها برای باشید دستگاه تشکیل پانل AG . در هر صورت، باید بدانید که کدام پارامترها را تعریف کنید و کدام گزینه ها را به صورت کتبی درخواست کنید.
این مقاله حقایق مدل منتشر شده را از گزینه هایی که نیاز به تایید کتبی تامین کننده در تجهیزات شکل دهی سقف فلزی شما دارند جدا می کند . هیچ اعداد توان عملیاتی، ظرفیت یا تبدیل گیج را در نظر نمی گیرد. با هر عددی در اینجا به عنوان یک درخواست برای تایید تامین کنندگان رول پانل ag رفتار کنید.
خوراکی های کلیدی
محدوده سیم پیچ، برش و استکر را با هم به عنوان یک بسته برای دستگاه رول فرمینگ پانل AG خود مشخص کنید.
روش قطع را با الگوی دسته ای خود مطابقت دهید: از قبل برش برای طول های کوتاه، ثابت برای طول های مخلوط، پرواز برای حجم بالا.
استکری را انتخاب کنید که متناسب با بریدگی و طول پانل شما باشد تا تولید صاف بماند.
از یک ماتریس مشخصات برای مقایسه قیمت های عرضه کننده در شرایط مساوی استفاده کنید.
قبل از امضای سفارش، هر گزینه را به صورت کتبی تأیید کنید.
نمایه AG و برنامه سیم پیچ
چه چیزی یک پنل AG را تعریف می کند
پانل AG یک نمای سایدینگ و سقف کشاورزی است. آن را در انبارها، مغازه ها و ساختمان های بیرونی می بینید. هندسه دنده، عرض پوشش پانل، و محدوده طول پانل، ایستگاه های شکل دهی و نواری را که باید برای دستگاه رول فرمینگ پانل ag خریداری کنید، تنظیم می کند.
ریب گام خانواده AG را از خانواده R-panel جدا می کند. هر دو پروفیل کشاورزی در معرض بست هستند. Roof Technologies دنده های اصلی پانل R را در حدود 1-1/4 اینچ در 12 در مراکز با پوشش 36 فهرست می کند. Roofing Brief، به نقل از ایالت های غربی، پانل AG (U) را 3/4 در دنده ها در 9 در مرکز با عرض پوشش 36 می دهد. ارتفاع دنده و فاصله متفاوت است، بنابراین طراحی شما - نه یک دسته بندی عمومی - مشخصات را هدایت می کند. از تامین کنندگان بخواهید که در مقابل آن، از جمله هر نوع نمایه پنل آجدار ag که قصد اجرای آن را دارید، نقل قول ارائه کنند.
محدوده طول پانل نیز مهم است. پانل های بام کشاورزی طولانی نیاز به ایستگاه های شکل دهی بیشتر و یک خط طولانی تر دارند. کوتاه ترین و طولانی ترین پانل سقف فلزی را که قصد فروش آن را دارید ارسال کنید. این جفت به سازنده سابق رول پانل ag می گوید که چگونه آسیاب را چیدمان کند، و نمایه ag را که نقشه های شما توصیف می کند، اصلاح می کند.
مبانی محدوده کویل
محدوده سیم پیچ به معنی عرض نوار، قطر داخلی، قطر خارجی و حداکثر وزن است. نوار عرض نوار را در برابر نقاشی و پوشش پانل هدف خود تأیید کنید.
پوشش نواری، زیرلایه و ضخامت سیم پیچ به همین بحث تعلق دارند. داده های طراحی و نوار شما بر محدوده ضخامت مواد حاکم است. تبدیل گیجی را که نمی توانید تأیید کنید قبول نکنید. نوع پوشش، زیرلایه و نوار ضخامت رول سازهای پانل ag را به صورت مکتوب ارائه دهید.
یک بررسی دیگر: قطر خارجی و محدودیت وزن، پاکت سنبه را تنظیم کنید. یک رول که متناسب با سنبه باشد اما از وزن آن بیشتر باشد خط را متوقف می کند. برای هر نقل قولی که جمع آوری می کنید، هر چهار بعد را در RFQ ثبت کنید و ارتفاع دنده ای را که هر تامین کننده برای پانل کشاورزی خود در نظر می گیرد، یادداشت کنید.
تغذیه و شکل دهی روی دستگاه رول فرمینگ پانل AG
کویل گیر هیدرولیک و بارگیری کویل
uncoiler هیدرولیک قطعه ای است که شما با محدوده کویل خود مطابقت می دهید. سنبه آن سوراخ سیمپیچ را میگیرد، و مکانیسم انبساط ممکن است دستی یا هیدرولیکی باشد، طبق فرمبندی patech. دادههای decoiler منتشر شده از patechforming، سیمپیچها را با قطرهای داخلی 450-515 میلیمتر فهرست میکند، و راهنمای راهاندازی ماشینآلات 450-520 میلیمتر است. قبل از امضا، تأیید کنید که شناسه سیم پیچ شما در محدوده توسعه قرار دارد.
این نقاط uncoiler را به صورت کتبی مشخص کنید:
محدوده گسترش سنبه، که باید شناسه سیم پیچ شما را پوشش دهد
هیدرولیک در مقابل انبساط دستی
اینکه آیا یک ماشین کویل گنجانده شده است، که صنعت معتقد است برای کویل های بالای 5 تن ضروری است
ترمز القایی در مقابل کنترل تنش سروو
آیا انبساط هیدرولیکی به معنای باز شدن سیم پیچ برقی است؟ نه. انبساط داخل سیم پیچ را می گیرد. درایو آن را می چرخاند. هر دو تابع را هنگام مقایسه نقل قول ها مشخص کنید.
یک کویل گیر هیدرولیک با ماشین کویل سرعت بارگیری را افزایش می دهد و از لبه نوار محافظت می کند. کشش کنترل شده سپس سیم پیچ را بدون سستی یا کشش وارد آسیاب می کند.
ترتیب خوراک بعدی می آید. ورود دستی مناسب کویل های سبک و دوره های کوتاه است. رول های تغذیه رانده، راهنماهای ورودی و تراز لبه، عرض سیم پیچ را روی دستگاه رول شکل دهی پانل ag ثابت نگه می دارند. بپرسید که تامین کننده کدام ترتیب را نقل می کند.
ایستگاه های شکل گیری و حقایق منتشر شده
تعداد ایستگاه و طراحی رول از طراحی نمایه AG شما پیروی می کند. طراحی هندسه و پوشش دنده را اصلاح میکند، و سازنده سابق رول پانل ag ایستگاههایی را متناسب با آن قرار میدهد. BMS حقایق تأیید شده را برای مدل YX19.05-914.4 خود منتشر می کند که در زیر نشان داده شده است.
پارامتر
ارزش منتشر شده
مدل
YX19.05-914.4
ضخامت مواد
0.3-0.8 میلی متر
ماده کاربردی
GI، GL، ورق رنگی، ورق گالوانیزه
تشکیل ایستگاه ها
20 قدم
عرض
914.4 میلی متر
سیستم کنترل
سیستم کنترل PLC
این جدول را به عنوان حقایق مدل منتشر شده در نظر بگیرید، نه یک بسته تضمینی. بسته تولید خاص باید از نقشه و نقل قول انتخاب شده پیروی کند. کنترل مبتنی بر PLC معمولاً سرعت تغذیه، شکلدهی و طول قطع را در دستگاه رولفرمینگ اصلی همگام میکند. آن ویژگی را به جای فرض کردن، به صورت کتبی تأیید کنید. هر مورد خطی را به عنوان تجهیزات استاندارد تأیید شده یا یک گزینه درخواستی علامتگذاری کنید و ثبت کنید که کدام جزئیات شکلگیری نقلقول شده در مقابل منتشر شده است. این رکورد مقایسه رولسازهای پانل ag شما را صادقانه نگه میدارد، و از ظرفیت uncoiler و مفروضات خط تولید شما محافظت میکند زمانی که قیمتها از چندین تامینکننده ماشینهای رولفرم پانل ag و هر فروشنده ماشینهای رولسازی پانل ag میرسد.
ترتیبات برش برای ماشین های رول شکل دهی پانل AG
Pre-Cut، Stationary و Flying
روش برش تعیین می کند که برش در کجای خط قرار می گیرد و چگونه پانل از آسیاب خارج می شود. سه ترتیب بیشتر خطوط AG را پوشش می دهد.
پیش برش به این معنی است که سیم پیچ را قبل از شکل دادن به طول برش می دهید. برش در سمت ورودی قرار می گیرد و هر قطعه خالی به عنوان یک قطعه ثابت از طریق آسیاب تغذیه می شود. ثابت پس از برش به این معنی است که پانل از آسیاب عبور می کند، متوقف می شود و یک برش ثابت آن را در جای خود برش می دهد. پرواز پس از برش به این معنی است که برش با پانل متحرک حرکت می کند و در حال اجرا برش می دهد.
هر روش برش با الگوی تولید متفاوتی مطابقت دارد. جدول زیر نشان میدهد که هر کدام از آنها کجا مناسبتر است.
عامل
پیش برش
پس از برش ثابت
پرواز پس از برش
کیفیت برش و مربع انتهایی
خوب در جاهای خالی کوتاه؛ تشکیل می تواند انتهای برش را مختل کند
انتهای مربعی تمیز و تمیز؛ پانل در حالت استراحت است
خوب است، اما حرکت تیغه باید با سرعت پانل مطابقت داشته باشد
تعامل سرعت خط
آسیاب در چرخه کار می کند، نه به طور مداوم
آسیاب در هر برش متوقف می شود
آسیاب بدون توقف کار می کند
مناسب بودن محدوده طول پانل
بهترین برای طول های کوتاه و ثابت
محدوده وسیع، از جمله پانل های بلند
دامنه وسیع، به نفع دورهای طولانی است
تناسب معمولی بر اساس اندازه دسته و مخلوط طول
دسته های کوچک، یک طول
طول های مخلوط، دسته های متوسط
حجم بالا، طول کم
هیچ ترتیبی برنده نمی شود. مغازه ای که طول های کوتاه زیادی دارد ممکن است پیش برش را ترجیح دهد. مغازهای که پانلهای کشاورزی بلند در طولهای مختلط را در اختیار دارد، اغلب با بریدگی ثابت مناسب است. یک خط با حجم بالا با ترکیبی با طول باریک به سمت قطع پرواز نشان می دهد.
چه چیزی را در نوشتن تأیید کنیم
از هر تامین کننده دستگاه رول فرمینگ پانل ag بخواهید روش برش را در نقل قول بیان کند. سپس چهار جزئیات را تایید کنید. ابتدا نوع تیغه یا برشی. دوم، تحمل طول برش. سوم، روش کنترل طول، مانند یک رمزگذار PLC یا یک رول اندازه گیری. چهارم، اینکه آیا ترتیبات منتشر شده تجهیزات استاندارد است یا یک گزینه درخواستی.
یک روش برش که به عنوان استاندارد روی یک رول پانل ag فهرست شده است ممکن است گزینه دیگری باشد. برای مدل دقیقی که خریداری می کنید پاسخ را به صورت مکتوب دریافت کنید.
روش برش نیز به انتخاب استکر شما شکل می دهد. قطع پرواز به نفع خروجی مداوم است، بنابراین پانل مستقیماً به سمت یک خروجی جریان می یابد. قطع ثابت به طور طبیعی با کنترل توقف و پشته جفت می شود. هر دو را با هم در ماشینهای رولساز پانل ag مشخص کنید و بررسی کنید که رولسازهای پانل ag جفتسازی یکسانی را نقلقول کنند. خریدارانی که ماشینهای رولفرمینگ پانل ag را با هم مقایسه میکنند، اغلب قسمتهای برش و استاکر را بهعنوان آیتمهای جداگانه ذکر میکنند، بنابراین قبل از امضا، آنها را به یک برنامه سیم پیچ گره بزنید.
Runout و Stacking برای ماشینهای رولساز پانل AG
تنظیمات Runout و Stacker
Runout هر پانل تمام شده را دریافت می کند و پشته ساز پانل ها را به بسته ای تبدیل می کند که می توانید آنها را جابجا کنید. شما دو مسیر خروجی دارید. یک جدول runout ساده از غلتکهای جاذبه استفاده میکند، و rollformingmagazine.com اشاره میکند که غلتکها به پانلهای بلند اجازه میدهند که به آرامی و بدون کشیدن حرکت کنند. یک نوار نقاله برقی پانل ها را با حداقل مداخله دستی حرکت می دهد. همان منبع گزارش میدهد که میزهای برق و نوار نقالهها با افزایش حجم تولید جذابتر میشوند و این نوار نقاله طولانی 80 فوتی یا بیشتر به یک مغازه اجازه میدهد تا سفارش کامل را قبل از توقف دستگاه تمام کند.
پیکربندیهای استکر از انباشته شدن دستی تا پشتهکن خودکار با حمل بستهها یا بستهها متغیر است. جدول زیر آنها را با ورودی نیروی کار، مدیریت طول پانل و تناسب حجم تولید مقایسه می کند.
نوع استکر
ورودی نیروی کار
کنترل طول پانل
متناسب با حجم تولید
چیدن دستی
بالا؛ اپراتورها هر پانل را بلند و تراز می کنند
مناسب قدهای کوتاه تا متوسط
حجم کم تا متوسط
استکر خودکار
کم؛ پانل ها به طور خودکار جمع شده و تراز می شوند
پانل های بلند را روی یک رانات همسان کنترل می کند
حجم متوسط تا زیاد
حمل و نقل بسته یا بسته
کم؛ بسته ها برای حذف تشکیل می شوند
به طول خروجی مطابق با اندازه بسته نیاز دارد
حجم بالا، بسته های مکرر
ارتفاع پشته و ظرفیت پشته را به عنوان مواردی برای تأیید با تامین کننده خود در نظر بگیرید. رقمی را که نمی توانید به صورت کتبی تأیید کنید، قبول نکنید.
تطبیق انباشته شدن با خروجی
روش برش شما انتخاب انباشته را شکل می دهد. یک برش پرواز به طور مداوم پانل ها را تغذیه می کند، بنابراین انباشته شدن خودکار سرعت خود را حفظ می کند. یک قطع ثابت پانل را در هر برش متوقف می کند، و هندلینگ توقف و پشته با آن ریتم مطابقت دارد. الگوی دسته ای شما نیز اهمیت دارد. طول های مختلط به نفع یک پشته ساز انعطاف پذیر است و یک ترکیب طول باریک به نفع انباشته شدن خودکار با جابجایی بسته نرم افزاری است.
محدوده طول پانل و الزامات بسته نرم افزاری طول خروجی را تنظیم می کند. Rollformingmagazine.com اندازههای معمول جدول را برای پانلهای 10، 13 یا 21 فوتی گزارش میکند که برخی از میزهای نوار نقاله بیش از 40 فوت دارند. وقتی میزها را سرتاسر قرار میدهید، معمولاً با فاصلههای دو فوتی میتوانید پانلها را بدون تاب برداشتن یا کنسرو روغن در خود جای دهید.
فاکتورهای سایت به همین مشخصات تعلق دارند. فضای کف، دسترسی جرثقیل یا لیفتراک و روش حذف خود را ثبت کنید. داده های الکتریکی سایت واقعی خود را برای خط تولید به تامین کننده سابق رول پانل ag بدهید. از هر یک از رولسازهای پانل ag بخواهید که در فهرست نهایی قرار گرفتهاید، Runout و Stacker را بهعنوان یک مورد در دستگاه رولفرمکننده پانل ag نقلقول کنند، و هر گزینه را به صورت کتبی در دستگاههای رولفرمکننده پانل ag و دستگاههای رولفرمکننده پانل ag تأیید کنید.
خط کامل در نقل قول
ماتریس مشخصات و ورودی های RFQ
یک مظنه تنها زمانی قابل مقایسه می شود که هر تامین کننده به همان ردیف ها پاسخ دهد. قبل از درخواست قیمت، یک ماتریس بسازید و آن را با RFQ ارسال کنید. ماتریس زیر ساختار ردیف را به شما می دهد. برای هر تامین کننده ای که با آن تماس می گیرید یک ستون اضافه کنید.
ردیف ماتریس
آنچه شما مشخص می کنید
تایید تامین کننده مورد نیاز است
محدوده کویل
نوار عرض نوار، قطر داخلی، قطر خارجی، حداکثر وزن سیم پیچ
محدوده انبساط سنبه و رتبه بندی وزن به صورت نوشتاری
پرواز قبل از برش، پس از برش ثابت یا پس از برش. نوع تیغه؛ تحمل طول؛ روش کنترل طول
استاندارد منتشر شده یا گزینه درخواستی
طول پانل
کوتاه ترین و طولانی ترین پنلی که قصد فروش آن را دارید
طرح ایستگاه و طول خط برای آن محدوده
مدیریت خروجی
میز خروجی یا نوار نقاله برقی. دستی، استکر خودکار، یا دست زدن به بسته
ارتفاع پشته، ظرفیت و روش حذف
تایید تامین کننده
هر مورد حل نشده یا مبهم
پاسخ کتبی قبل از اینکه مورد را تحت پوشش قرار دهید
راهنمای مقایسه نقل قول patechforming یک فیلد وضعیت را در کنار هر ردیف پیشنهاد می کند. از چهار برچسب استفاده کنید: شامل، اختیاری، عرضه شده توسط خریدار، و حل نشده. یک برچسب شامل فقط وضعیت عرضه را ثبت می کند. مطابقت فنی را در یک فیلد جداگانه نگه دارید، بنابراین یک کادر علامت دار هرگز به عنوان پذیرش طرح خوانده نمی شود.
ورودی های RFQ شما هر ردیف را هدایت می کند. شش مورد را عرضه کنید: نقشه AG، پوشش سیم پیچ و ضخامت، محدوده طول، اندازه دسته، ابعاد سیم پیچ، و الزامات پشته. طراحی هندسه و پوشش دنده را اصلاح می کند. داده های کویل پوشش هیدرولیک uncoiler را رفع می کند. محدوده طول و اندازه دسته به یک روش برش اشاره دارد. اندازه مورد نیاز پشته runout و stacker است.
راهنمای patechforming همچنین از شما می خواهد که مرز عرضه را به ترتیب تولید ردیابی کنید. خط شکلدهی رول پانل ag را از جابجایی کویل از طریق تغذیه، شکلدهی، برش و جابجایی قطعه تمام شده عبور دهید. در انتهای ورودی، دیکویلر را از هر ماشین کویل یا کمک بارگیری جدا کنید. در انتهای خروجی، یک میز پشتیبانی ساده را از یک سیستم انتقال یا انباشته جدا کنید. طول قطعه، روش جابجایی و نیروی انسانی که هر تامین کننده فرض می کند را یادداشت کنید.
تجهیزات استاندارد در مقابل گزینه های درخواستی
تامین کنندگان خط استاندارد در مقابل گزینه را در مکان های مختلف ترسیم می کنند. صفحه رول پنل hzrollforming AG الگو را نشان می دهد. این دیکویلر با موتور، موتور هیدرولیک یا درایو غیرفعال را بهعنوان اختیاری، همراه با دستگاه پوشش فیلم، برش جلو، پوشش ایمنی، نوع درایو پس از برش و انتخاب سیستم خروجی بین پشتیبان دستی و پشتهکن خودکار فهرست میکند. همچنین نام تجاری کنترل را به صورت اختیاری یا درخواستی فهرست می کند. با آن لیست به عنوان نمونه ای از نحوه ظاهر شدن گزینه ها رفتار کنید، نه به عنوان بسته ای که می توانید فرض کنید.
هر مورد خط روی ماتریس خود را با یکی از دو برچسب علامت گذاری کنید. تجهیزات استاندارد تایید شده به این معنی است که تامین کننده بیان می کند که مورد برای پیکربندی شما گنجانده شده است. گزینه درخواستی به این معنی است که مورد نیاز به قیمت کتبی و تأیید کتبی وابستگی دارد. راهنمای patechforming یک قانون مفید اضافه میکند: قبل از مقایسه مجموع، موارد اختیاری را عادی کنید. یک پشتهکن خودکار که در داخل یک مظنه قیمت گذاری شده و در خارج از قیمت دیگری، مقایسه را تحریف میکند تا زمانی که محدوده را تراز کنید.
ابزار جایگزین را از ابزار تولید جدا نگه دارید. تیغه یدکی یا کیت قطعات سایش در ردیف خودش قرار دارد. برای خدمات هم همین کار را انجام دهید. نصب، راهاندازی و آموزش اپراتور ممکن است در داخل یا خارج از قیمت پایه قرار گیرد، بنابراین از هر تامینکننده رولساز پانل ag بخواهید مرز را بیان کند. همچنین درخواست ثبت سند کنید که شامل کتابچههای راهنما، نقشهها، سوابق راهاندازی و اطلاعات قطعات باشد.
گزینه ای که به صورت کتبی درخواست نکرده اید، گزینه ای است که در هنگام تحویل نمی توانید انتظار داشته باشید. هر مورد درخواستی را در ماتریس قرار دهید و قبل از امضای یک پاسخ کتبی دریافت کنید.
بدنه را با چک لیست خرید کوتاهی که از ماتریس گرفته شده است ببندید. رسم AG را در مقابل نمایه نقل قول تایید کنید. داده های سیم پیچ را در برابر پاکت uncoiler تأیید کنید. روش برش را با استکر و الگوی دسته ای خود مطابقت دهید. هر گزینه را به صورت کتبی مستند کنید. هنگامی که هر چهار مورد تأیید شد، می توانید دستگاه های رول فرمینگ پانل ag را با شرایط مساوی مقایسه کنید و با اطمینان دستگاه رول فرمینگ پانل ag خود را سفارش دهید. یک ماتریس تمیز همچنین بررسی طرحبندی خط تولید شما را کوتاه میکند، زیرا هر رابط قبلاً صاحبی دارد. خریدارانی که انباشته خودکار را در کنار یک بریدگی پروازی اجرا میکنند، باید صریحاً جفتسازی را در دستگاههای رولساز پانل ag که در فهرست نهایی قرار میدهند، تأیید کنند، زیرا این دو انتخاب با هم تعامل دارند.
نمایه AG و برنامه سیم پیچ شما قاب را برای کل خط تنظیم می کند. انتخاب های برش و پشته از الگوهای دسته ای و طولی شما پیروی می کنند. نقل قول باید هر گزینه را به صورت کتبی مستند کند، بنابراین هیچ موردی در هنگام تحویل به عنوان غافلگیرکننده وارد نمی شود.
قبل از درخواست نقل قول، ورودی های RFQ و ماتریس مشخصات را جمع آوری کنید. این مرحله به شما امکان میدهد ماشینهای رولفرمینگ پانل ag را با شرایط مساوی مقایسه کنید و با اطمینان سفارش دهید. نقشه AG، پوشش سیم پیچ و ضخامت، محدوده طول، اندازه دسته، ابعاد سیم پیچ و الزامات پشته را برای BMS ارسال کنید. تیم ما یک رول پانل ag را با برنامه شما مطابقت می دهد. خریدارانی که رولسازهای پانل ag را از این طریق فهرست نهایی میکنند، قیمتهای تمیزتری دریافت میکنند، و هر مقایسه دستگاههای رولساز پانل ag از همان دادههای سیم پیچ شروع میشود.
سوالات متداول
چه عرض سیم پیچی را برای دستگاه رول فرمینگ پانل ag مشخص کنم؟
نوار عرض نوار را در برابر طرح نمایه و عرض پوشش هدف خود تأیید کنید. نقشه شما بر عدد نهایی حاکم است، بنابراین آن را به صورت مکتوب در RFQ قرار دهید.
آیا یک ماشین می تواند هر دو پروفایل AG و R-panel را اجرا کند؟
گام و پوشش دنده بین دو خانواده متفاوت است، بنابراین طراحی پروفیل طراحی رول را هدایت می کند. از تامین کننده بپرسید که آیا ماشین های رول شکل دهی پانل ag می توانند مجموعه ابزار دوم را بپذیرند یا خیر. قبل از مقایسه قیمت ها این پاسخ را به صورت کتبی دریافت کنید.
چگونه بین قطع ثابت و پرواز انتخاب کنم؟
روش برش را با الگوی دسته ای خود مطابقت دهید. طول های مخلوط و دسته های متوسط مناسب یک برش ثابت هستند. حجم بالا با طول های کم به نفع یک برش پرنده است. نوع تیغه، تحمل طول و روش کنترل طول را در نقل قول تأیید کنید.
چه تنظیم استکر برای خط AG پانل بلند مناسب است؟
پانل های بلند نیاز به یک برش متناسب با اندازه بسته شما دارند. یک نوار نقاله برقی در حجم بالاتر کمک می کند. ارتفاع و ظرفیت پشته را با تامین کننده تأیید کنید و فضای کف، دسترسی جرثقیل و روش حذف خود را در RFQ ثبت کنید.
کدام جزئیات باید در هر نقل قول ظاهر شود؟
از هر یک از رولسازهای پانل ag بخواهید که محدوده سیم پیچ، ترتیب تغذیه، نوع برش، محدوده طول پانل و کنترل خروجی را بیان کنند. هر مورد را به عنوان تجهیزات استاندارد یا گزینه درخواستی برچسب بزنید. یک مورد حل نشده باز می ماند تا زمانی که یک پاسخ کتبی را نگه دارید.
BMS ماشین آلات در ابتدا در سال 1992. تاسیس شد در سال 2017، ما یک عضو از XIAMEN BMS گروه تبدیل شد و 7 کارخانه ها، مراکز ماشینکاری 6 و 1 فولاد شرکت ساختار در چین، که کاملا به مساحت بیش از 30000 متر مربع را پوشش می دهد سرمایه گذاری.

 English
 日本語
 한국어
 ไทย
 繁體中文
 العربية
 Français
 Русский
 Español
 Português
 فارسی
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو