


یک رول فرمدهنده FAT باید تأیید کند که نقشهها، مواد، گیجها، مبناها و قوانین پذیرش مورد توافق میتوانند پروفایلهای قابل استفاده، ویژگیهای سوراخ و طول برش را تحت شرایط آزمایشی که ثبت میکنید ایجاد کنند. زمانی که تلورانس ها، ابزارهای اندازه گیری و قوانین تست مجدد در پروتکل FAT ثابت نشده اند، یک خط در یک وعده دقت عمومی را قبول نکنید.
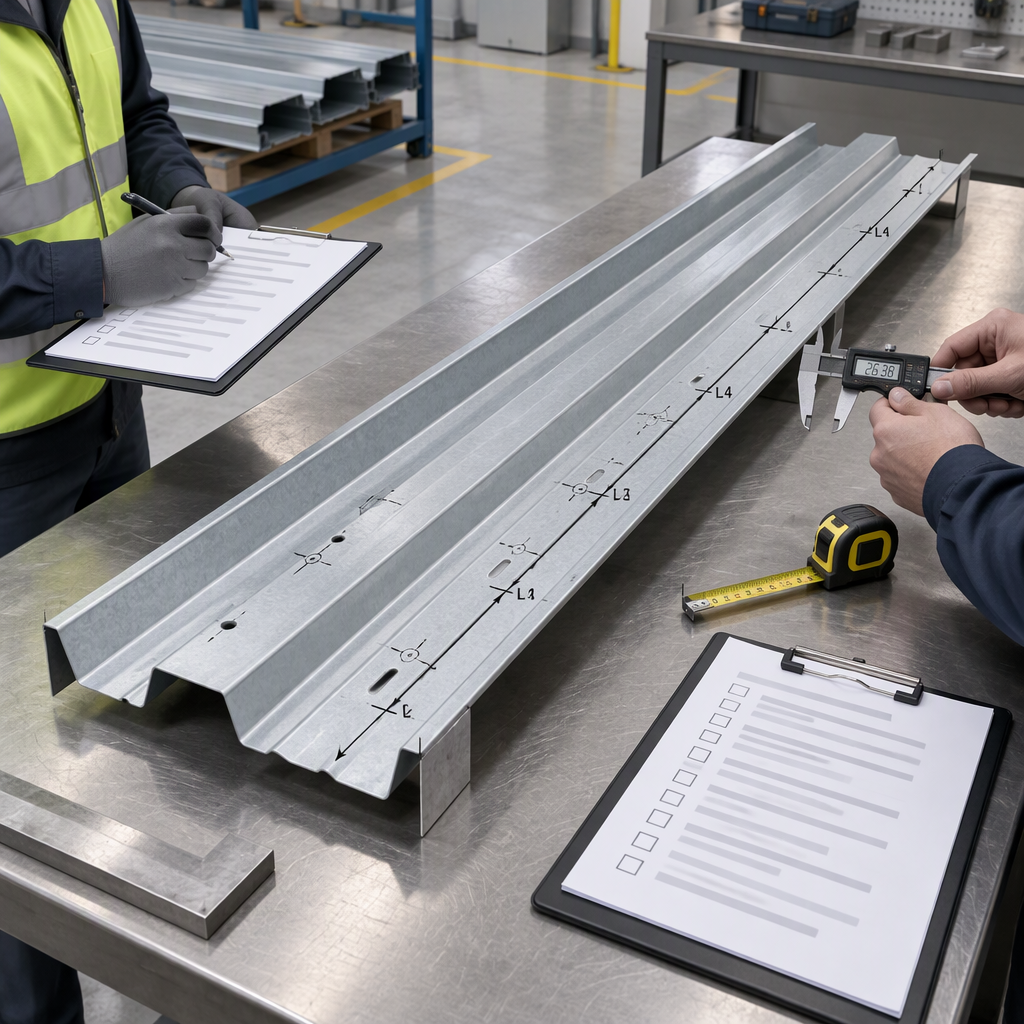
قبل از اندازه گیری قطعات، مرز FAT را تنظیم کنید
یک رول فرمینگ FAT باید با تعریف عملیات شکلدهی، پانچ و برش شروع شود، زیرا رولفرمینگ فرآیندی پیوسته است که به صورت تدریجی نوار را از طریق قالبهای رول متوالی خم میکند و ممکن است شامل ویژگیهای خطی و برش به طول باشد.
- قبل از قضاوت اولین نمونه، نقشه پروفایل تایید شده، جدول تحمل، برنامه حفره ها، نیاز طول برش و طرح مبنا را به رکورد FAT ضمیمه کنید.
- درجه مواد، ضخامت، وضعیت پوشش و وضعیت سیم پیچ مورد استفاده در طول آزمایش را بیان کنید، زیرا نتایج ابعادی را می توان تحت تأثیر استحکام مواد، تغییرات تسلیم-استحکام، برگشت فنر و شکل سیم پیچ ورودی قرار داد.
- ابزارهای اندازه گیری، وضعیت کالیبراسیون، روش اندازه گیری و فردی که مسئول ثبت نتایج قبل از شروع اجرای شاهد است را فهرست کنید.
- تعریف کنید که وقتی یک نتیجه خارج از الزامات مورد توافق باشد چه اتفاقی میافتد: تنظیم، نمونههای اضافی، نگه داشتن برای بازبینی مهندسی یا آزمون مجدد رسمی.
از نوشتن "دقت ماشین باید تایید شود" به عنوان کل محدوده FAT خودداری کنید. مرز مفید یک مرز خاص است: هندسه پروفیل، ویژگیهای عملکردی، طول برش، روش اندازهگیری، تعداد نمونهها و قانون چیدمان.
پروفیل ها را در برابر نقشه آزمایش کنید، نه در برابر یک وعده عمومی
بررسیهای نمایه باید بخش شکلگرفتهشده را با نقشه و جدول تحمل مورد تأیید خریدار مقایسه کند، زیرا ابعاد رولشکلشده تحتتاثیر برگشت فنری، تنوع مواد، شکل سیمپیچ، شرایط ابزارآلات و الزامات تحمل است.
- سطح مقطع تمام شده را تأیید کنید: تار، فلنج، لبه، برگشت، دنده یا سایر هندسه های تعریف شده با طراحی که محصول ساختمان را کاربردی می کند.
- به جای انتخاب نقاط مناسب پس از اجرا، ابعاد بحرانی را در ایستگاه های مورد توافق اندازه گیری کنید.
- پیچش، کمان، شعلهور شدن، تغییر شکل موضعی و علامتگذاری قابل مشاهده را فقط زمانی ثبت کنید که پروتکل ترسیمی یا FAT چگونگی تأثیر آن شرایط بر پذیرش را مشخص کند.
- نمونه های راه اندازی را از نمونه های FAT پذیرفته شده جدا کنید تا قطعات تنظیم اولیه وضعیت نهایی دستگاه را پنهان نکنند.
- اگر تلورانسها سختتر از نیاز عملکرد محصول هستند، قبل از استفاده از آنها به عنوان مبنای رد، بررسی کنید که آیا واقعاً مورد نیاز هستند یا خیر.
تحمل نمایه جهانی را از پروژه دیگری وارد نکنید. تلورانس باید از ترسیم محصول، تناسب مصرف نهایی، مونتاژ پایین دست و روش اندازهگیری که هر دو طرف میپذیرند باشد.
سوراخ ها، شکاف ها و شکاف ها را به عنوان ویژگی های کاربردی بررسی کنید
چکهای سوراخ، شکاف و بریدگی زمانی به FAT تعلق دارند که این ویژگیها بخشی از فرآیند رولسازی پیوسته باشند یا قبل از شکلدهی تولید شده و سپس از طریق پایههای شکلدهی منتقل شوند.
- نوع ویژگی را تأیید کنید: سوراخ گرد، شکاف دراز، بریدگی، بریدگی انتهایی، برجسته یا ویژگی دیگری که با طراحی مشخص شده است.
- مکان ویژگی را از مبدأ مورد توافق اندازه گیری کنید، نه از یک لبه بریده شده یا گوشه شکل گرفته، مگر اینکه نقشه آن داده را تعریف کند.
- بررسی کنید که آیا شکلدهی ویژگیهایی را تغییر داده، کشیده، منحرف یا چرخیده است که قبل از ورود نوار به شکلدهی بعدی سوراخ شده است.
- بریدگی ها، تغییر شکل ها، پارگی ها، یا آسیب های پوشش را فقط در مقابل عبارت پذیرش که از قبل توافق شده است، ثبت کنید.
- تأیید کنید که گام سوراخ و ترتیب ویژگی ها با الزامات مونتاژ عملکردی مطابقت دارند، به خصوص در جایی که نمایه با گیره ها، پیچ ها، پانل ها یا سایر اجزای ساختمان هماهنگ می شود.
طول برش را با داده ها و سوابق توافق شده تأیید کنید
راستیآزمایی طول برش باید تأیید کند که خط پس از شکلدهی و برش به طول، با استفاده از دادههای توافق شده و نتایج نمونه ثبتشده، طول قطعه مشخصشده بر اساس نقشه را تولید میکند.
- تعیین کنید که آیا طول به طور کلی، بین ویژگیهای انتهایی، از یک منبع پانچ شده یا از یک مرجع کاربردی دیگر اندازهگیری میشود.
- تعداد قطعات توافق شده را پس از تثبیت تنظیم اجرا کنید، سپس هر قسمت اندازه گیری شده را در رکورد FAT شناسایی کنید.
- از ابزار و روش اندازه گیری استفاده کنید که کالیبراسیون و قابلیت ردیابی آن برای تحمل طول مورد قضاوت کافی باشد.
- هر مقدار اندازهگیریشده را بهجای اینکه فقط قبولی یا شکست نوشتن را ثبت کنید، زیرا ممکن است بررسی مهندسی بعدی به گسترش واقعی نیاز داشته باشد.
- اگر طول برش پس از تنظیم پروفیل تغییر کرد، به جای پذیرش رکورد طول قبلی، بررسی های تحت تأثیر را تکرار کنید.
طول برش از بقیه خط جدا نیست. شرایط مواد، تنظیمات قالب، سایش ابزار و انتخاب های تحمل می تواند بر بخشی که در نهایت به ایستگاه قطع می رسد تأثیر بگذارد.
قبل از قضاوت در مورد دستگاه، سیستم اندازه گیری را کنترل کنید
قبل از رد یا پذیرش نمونههای FAT، تأیید کنید که گیجها، سوابق کالیبراسیون، روش اندازهگیری و عدم قطعیت برای تلورانسهای موجود در پروتکل FAT کافی هستند.
NIST قابلیت ردیابی اندازهشناسی را از طریق کالیبراسیون، مواد مرجع، روشهای آزمایش، ارزیابی عدم قطعیت، و چکلیستهای ردیابی توضیح میدهد و مسئولیت تصمیم گیری در مورد نیازهای آنها را بر عهده کاربران نتایج اندازهگیری میگذارد.
AIAG بیان میکند که دادههای اندازهگیری تقریباً در هر فرآیند تولیدی استفاده میشود و ارزیابی کیفیت سیستم اندازهگیری به شناسایی مکانهایی که میتوان بهبود داد کمک میکند.
- وضوح سنج و روش را با تلورانس مورد قضاوت مطابقت دهید.
- سوابق کالیبراسیون فعلی برای کالیپرها، نوارها، گیجهای ارتفاع، وسایل، تجهیزات CMM یا سنجهای سفارشی مورد استفاده در FAT را بیاورید.
- تعریف کنید که چه کسی اندازه گیری می کند، کجا اندازه گیری می کند، و چگونه خوانش های تکراری انجام می شود.
- اگر چندین نفر یا سنج ممکن است بر تصمیم تأثیر بگذارند، قبل از استفاده از داده های حاشیه ای به عنوان مبنای پذیرش، یک بررسی سیستم اندازه گیری را برنامه ریزی کنید.
مواد نمونه را قفل کنید و شرایط را در رکورد اجرا کنید
رکورد FAT باید مواد و شرایط اجرا مورد استفاده برای نمونه های شاهد را مشخص کند، زیرا ابعاد رول شکل می تواند با استحکام مواد، برگشت فنر، تغییرپذیری قدرت تسلیم، شکل سیم پیچ ورودی، ابزار فرسوده و الزامات تحمل تغییر کند.
- هویت سیم پیچ یا نوار، ضخامت اسمی، درجه مواد، وضعیت پوشش و هرگونه مشکل شناخته شده شکل سیم پیچ را قبل از اجرا ثبت کنید.
- مشخص کنید که کدام عملیات درون خطی فعال هستند: فقط شکل دادن، پانچ کردن، بریدگی، شکاف، برجسته کردن، منحنی کردن، و برش به طول.
- وضعیت راه اندازی رول ها، پانچ ها، ابزارهای برش، وسایل و گیج هایی که بر قطعات آزمایشی تأثیر می گذارند را شناسایی کنید.
- تغییرات تنظیم را در رکورد قابل مشاهده نگه دارید تا مجموعه نمونه پذیرفته شده به شرایط تنظیم شده نهایی گره بخورد.
وقتی مواد تولیدی با مواد FAT متفاوت است، نتیجه FAT را مشروط در نظر بگیرید. از FAT برای تأیید تنظیم و روش اندازه گیری توافق شده استفاده کنید، سپس مشخص کنید که چه تأییدیه اضافی برای محدوده سیم پیچ تولید مورد نیاز است.
اندازه گیری ها را به یک تصمیم پذیرش تبدیل کنید
چک لیست FAT باید نتایج نمایه، حفره و طول برش را به یک حالت واضح تبدیل کند: پذیرفتن، تصحیح و آزمایش مجدد، نگه داشتن برای بررسی مهندسی، یا رد شرایط آزمایشی.
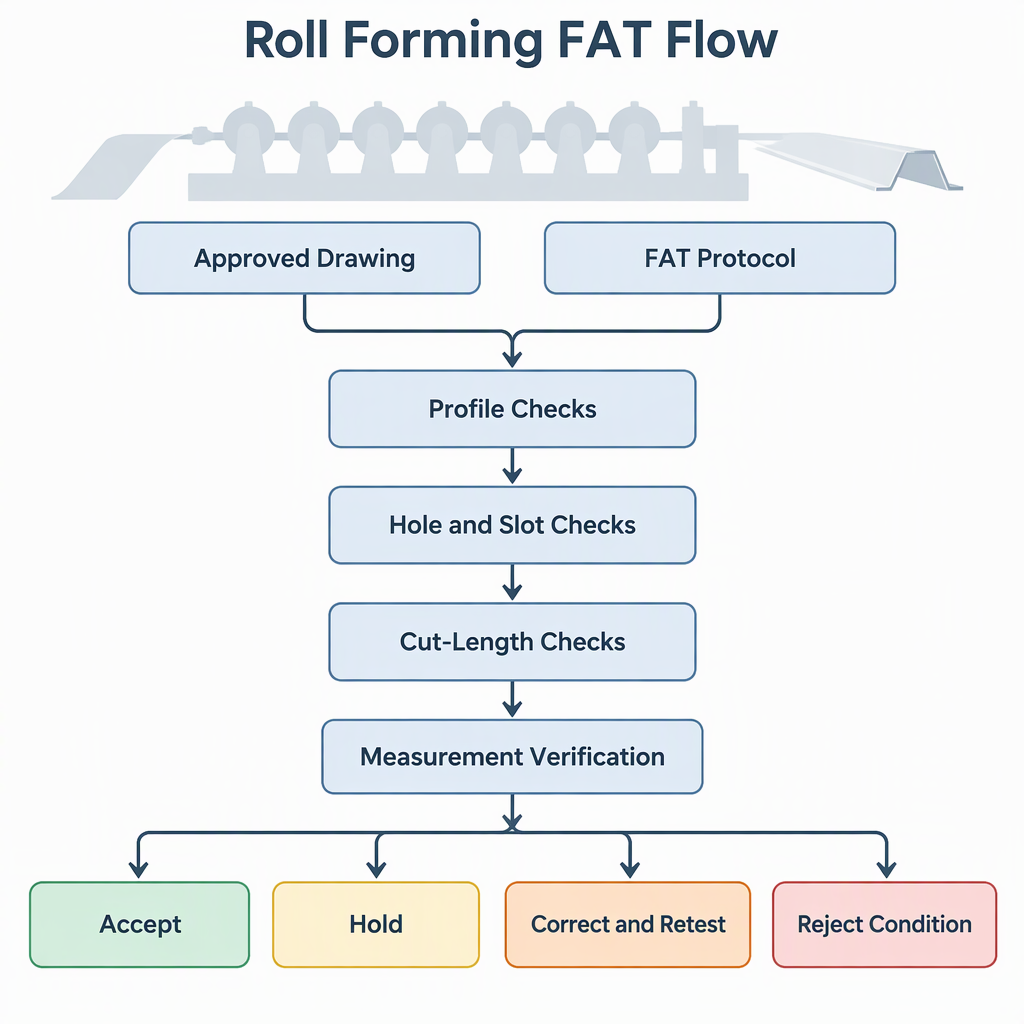
| نتیجه FAT | اقدام خریدار | رکورد برای نگهداری |
|---|---|---|
| تمام اندازهگیریهای مهم، ویژگیها و طول، با نقشه و جدول تحمل توافق شده مطابقت دارند. | شرط شاهد را برای محدوده تعریف شده بپذیرید. | مقادیر اندازهگیری شده، شناسههای نمونه، سوابق مواد، فهرست اندازهگیری، و وضعیت امضا شده. |
| اندازه گیری خارج از تحمل است، اما علت ممکن است مربوط به تنظیم باشد. | تنظیمات را تصحیح کنید و ویژگی های تحت تأثیر را مجدداً آزمایش کنید. | نتیجه اصلی، تنظیم انجام شده، شناسههای نمونه مجدد آزمایش و مقادیر اندازهگیری شده جدید. |
| یک نتیجه حاشیه ای است و روش اندازه گیری برای تحمل کافی نیست. | تصمیم را تا تایید روش اندازه گیری یا سنج نگه دارید. | وضعیت کالیبراسیون، شرح روش، تکرار قرائت، و تصمیم بررسی را اندازه گیری کنید. |
| این قطعه پس از اصلاح منطقی نمی تواند نقشه عملکردی توافق شده را برآورده کند. | شرط مشهود را رد کنید یا مذاکره فنی را دوباره باز کنید. | اندازهگیریهای غیر منطبق، الزامات تحتتاثیر، و مرحله بعدی توافقشده. |
- فقط ویژگی هایی را که واقعاً مشاهده و اندازه گیری شده اند امضا کنید.
- سوابق اندازه گیری را با وضعیت چربی نهایی نگه دارید.
- اجازه ندهید نتیجه طول تصویب شده، مشخصات ناموفق یا الزامات سوراخ را لغو کند.
پایان
یک رول تشکیل دهنده مفید FAT یک رویداد تأیید تدارکات کنترل شده است، نه یک نمایش کلی ماشین.
عملیات رولسازی را که شاهد آن هستیم، از جمله شکلدهی، ویژگیهای درون خطی و برش به طول تعریف کنید.
پروفیلها، سوراخها، شکافها، بریدگیها و طول برش را با توجه به نقشه و جدول تحمل مورد توافق قضاوت کنید.
قبل از تصمیم گیری در مورد پذیرش از داده های مرزی، قابلیت ردیابی اندازه گیری و کفایت روش را تأیید کنید.
سوالات متداول
این سؤالات به خریداران کمک می کند قبل از امضای یک رکورد FAT شکاف های رایج را ببندند.
چند نمونه پروفایل باید اندازه گیری شود؟
از تعداد نمونه توافق شده در پروتکل FAT استفاده کنید. نکته مهم این است که قبل از انتخاب قطعات، شمارش، ایستگاه ها، جدول تلورانس و قانون دیسپزیشن ثابت هستند.
آیا سوراخ ها باید قبل یا بعد از تشکیل بررسی شوند؟
ویژگی را در شرایطی که برای محصول نهایی مهم است بررسی کنید. اگر قبل از شکلدهی سوراخها یا بریدگیهایی ایجاد شدهاند، محل و وضعیت نهایی آنها را پس از شکلدهی نیز بررسی کنید.
چه تلرانس طول برشی باید استفاده شود؟
از تلورانس نقشه یا مشخصات خرید تایید شده استفاده کنید. یک توصیف کلی فرآیند رولسازی از برش تا طول پشتیبانی میکند، اما یک تحمل جهانی برای هر پروفیل تعیین نمیکند.
آیا همه گیج ها به سوابق کالیبراسیون در FAT نیاز دارند؟
گیجهای مورد استفاده برای تصمیمگیریهای پذیرش باید دارای سوابق کالیبراسیون و ردیابی مناسب برای تحمل مورد قضاوت باشند.
آیا در صورت تغییر مواد تولیدی بعداً می توان نتایج FAT را پذیرفت؟
نتیجه FAT را به عنوان مرتبط با مواد ضبط شده و شرایط اجرا در نظر بگیرید. اگر مواد تولیدی به گونهای تغییر میکند که بر استحکام، برگشت فنری، ضخامت یا شکل سیمپیچ تأثیر میگذارد، تأیید اضافی را تعریف کنید.
با اندازه گیری مرزی چه اتفاقی باید بیفتد؟
تصمیم را تا زمانی نگه دارید که روش اندازه گیری، شرایط گیج، تکرار قرائت ها و عدم قطعیت برای تلورانس مورد قضاوت کافی باشد.
آیا یک رول فرمینگ FAT ثابت می کند که هر کویل تولیدی آینده عبور می کند؟
خیر. این شرایط را در مقابل محدوده FAT توافق شده ثابت می کند. سیم پیچ های آینده، سایش ابزار، تغییرات مواد و تغییرات تنظیمات می تواند به کنترل های تولید بیشتری نیاز داشته باشد.


