


محدوده C-only یا C/U
خریدار باید با طراحی پروفایل C لبه دار شروع کند: عرض تار، ارتفاع فلنج، طول لبه، ضخامت مواد، شعاع خم درونی، طراحی سوراخ و محدودیت های پذیرش.

نمایش ها:0 نویسنده:ویرایشگر سایت زمان انتشار: 2026-11-16 اصل و نسب:سایت


برای تصمیم گیری ماشین پرلین C در مقابل Z، تغییر اصلی تنها نام نمایه تمام شده نیست: رول فرمینگ شکل را از طریق پاس های متوالی ایجاد می کند، بنابراین هندسه پروفیل، استحکام مواد، تعداد خمیدگی، الگوهای سوراخ و انتظارات تحمل، ابزار، پانچ، برش، کنترل ها و کارهای پذیرش را که باید مشخص کنید تغییر می دهد. محدوده متمرکز بر AC/CU از نقشه C لبه دار و ابعاد، حفره ها و محدودیت های پذیرش آن شروع می شود، در حالی که یک محدوده C/Z باید نحوه جابجایی خط بین پروفایل های C و Z و محدوده اندازه، گزینه های پانچ و گردش کار را نیز مشخص کند.
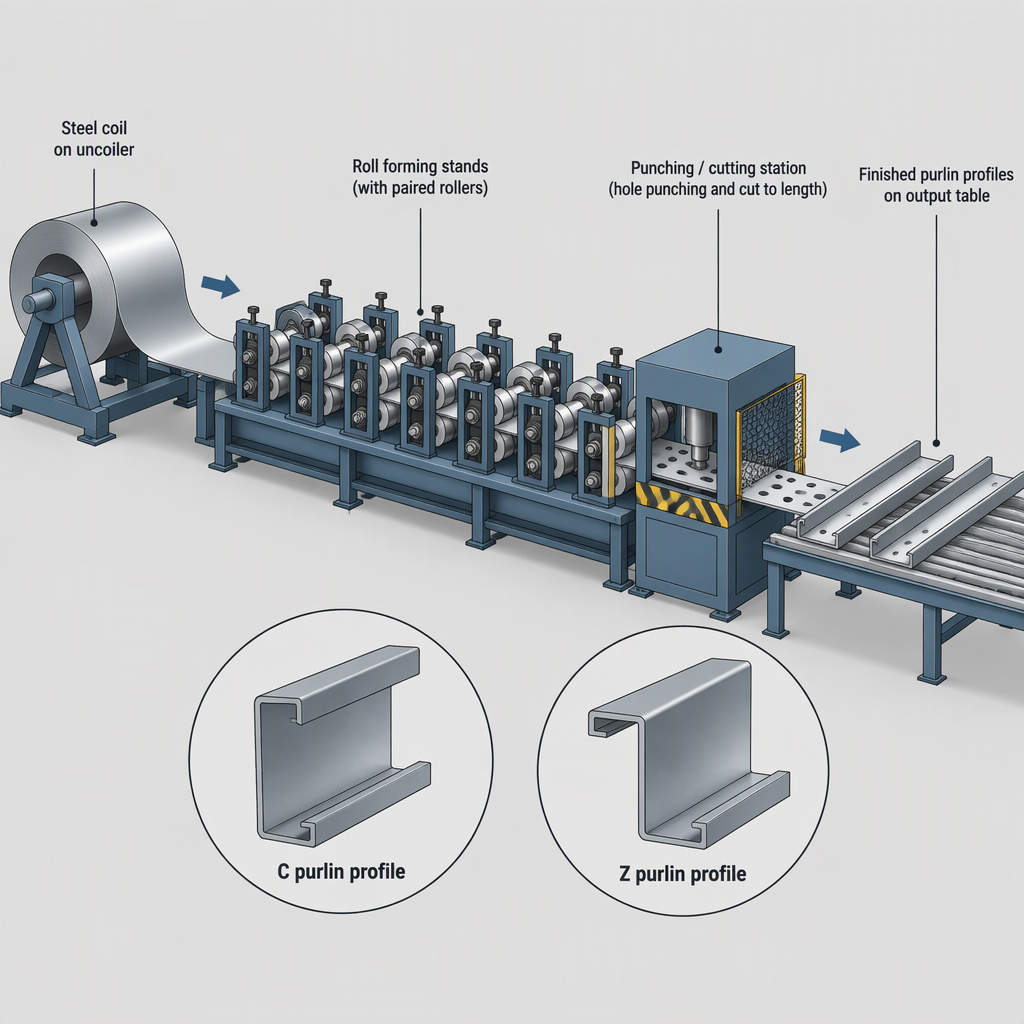
هنگامی که تولید از پروفیل های C-only یا C/U به هر دو پرلین C و Z گسترش می یابد، نیاز ماشین از تشکیل یک خانواده پروفایل به مدیریت دو هندسه پروفیل، محدوده اندازه آنها، روش سوئیچینگ، الگوهای سوراخ و الزامات برش پایین دست تغییر می کند.
خریدار باید با طراحی پروفایل C لبه دار شروع کند: عرض تار، ارتفاع فلنج، طول لبه، ضخامت مواد، شعاع خم درونی، طراحی سوراخ و محدودیت های پذیرش.
خریدار باید هر دو محدوده C و Z را تعریف کند و تأیید کند که آیا خط پیشنهادی اندازههای مورد نیاز و رویکرد سوئیچینگ را پوشش میدهد یا خیر. یکی از نمونه های فهرست شده CZ C100-400/Z120-400 را به عنوان محدوده مدل خود ارائه می دهد.
| مورد انتخابی | C-only یا تولید C/U تولید | C/Z |
|---|---|---|
| ورودیهای نمایه | ابعاد نقشه، ضخامت، شعاع خمش، طرح سوراخ و حدود پذیرش. | محدوده پروفیل C و Z، ضخامت مواد، گزینه های پانچ و گردش کار کامل خط. |
| سؤال ابزار | ابزارسازی را برای خانواده C یا CU انتخابی و بخش لبه مورد نیاز تأیید کنید. | نحوه تغییر خط بین پروفایل های C و Z را تأیید کنید. مثال فهرست شده CZ تولید سایزهای مختلف پرلین C و Z را بدون تغییر غلتک ها یا فاصله دهنده ها بیان می کند. |
| مقایسه تجاری | قیمت ها را با مواد، پانچ، برش، کنترل، تحویل و محدوده راه اندازی مقایسه کنید. | موارد مشابه را به اضافه روش تعویض C/Z تعریف شده و اینکه آیا پانچ اختیاری با نقشه ها مطابقت دارد، مقایسه کنید. |
هندسه پروفیل دستگاه را تغییر میدهد، زیرا نوار تغذیههای رولساز از میان قالبهای غلتکی جفتی متوالی عبور میکند، با هر عبوری که نوار را بهصورت تدریجی به سمت شکل نهایی خم میکند.
راهنمای شکلدهی رول AHSS توضیح میدهد که تعداد پاسها و نیازهای اسب بخار تحت تأثیر ویژگیهای فولاد، خمیدگی پروفیل، نسبت عمق به ضخامت بخش، الزامات تحمل و سوراخها یا بریدگیهای از پیش پانچ شده قرار میگیرد.
برای خرید، این بدان معناست که نقاشی با خمیدگیهای سختتر، تلرانسهای سختتر یا ویژگیهای پیشپانچشده پیچیدهتر نباید به عنوان یک برچسب کاتالوگ ساده در نظر گرفته شود. از تامین کننده بخواهید که خانواده پروفایل، مواد و سوراخ های شما را به گذرگاه های شکل دهی پیشنهادی، ترتیب درایو، ایستگاه پانچ و روش برش نقشه برداری کند.
ادعای تغییر AC/Z تنها زمانی مفید است که نقل قول دقیقاً تغییرات را مشخص کند: جهت نمایه، عرض، فلنج، لبه، برنامه پانچ، طول برش، دستور دستور کنترلها و هرگونه تنظیم دستی خارج از ویژگی تعویض آگهیشده.
دو ماشین را تنها با کلمه "اتوماتیک" مقایسه نکنید. یک خط CZ فهرست شده ممکن است تولید سایزهای مختلف C و Z را بدون تغییر غلتک یا فاصلهدهنده توصیف کند، اما تصمیم خرید شما همچنان به نقشهها، مواد، کنترلها و روش پذیرش واقعی در قیمتگذاری بستگی دارد.
بحث تلورانس باید استانداردی را که تلورانس های بخش نورد سرد را قاب می کند از محدودیت های پذیرش خاص که تامین کننده شما باید روی قطعات شما نشان دهد جدا کند.
NEN-EN 10162:2003 بهعنوان فعلی توسط NEN فهرست شده است و تحملهای ابعادی و مقطعی برای مقاطع فولادی نورد سرد تولید شده در ماشینهای رولفرمینگ، از جمله مقاطع C و Z در محدوده اعلامشده آن را پوشش میدهد.
ANSI/SDI AISI S100-24 مشخصات آمریکای شمالی برای طراحی اعضای سازه ای فولادی با شکل سرد است و در محدوده اعلام شده آن، برای اعضای باربر که از کربن یا فولاد کم آلیاژ ورق، نوار، صفحه یا میله با ضخامت بیش از 1 اینچ (25.4 میلی متر) تشکیل شده اند، اعمال می شود.
| سوال | اقدام خریدار | چرا اهمیت دارد |
|---|---|---|
| آیا تلورانس قطعات را مشخص می کنید؟ | از مرجع تحمل بخش نورد سرد قابل اجرا به عنوان یک چارچوب استفاده کنید، سپس محدودیت های پذیرش مورد نیاز برای پروژه خود را بیان کنید. | اطلاعات انتخاب C/CU خریداران را به تفکیک محدودیت های پذیرش و شرایط اندازه گیری راهنمایی می کند. |
| آیا پرلین ها اعضای ساختاری هستند؟ | تأیید کنید که کدام مشخصات طراحی سازه در بازار پروژه و با مهندس پروژه اعمال می شود. | AISI S100-24 به طراحی اعضای ساختاری فولادی با شکل سرد می پردازد، نه ضمانت خروجی ماشین. |
| آیا در حال خرید تجهیزات هستید؟ | به جای اتکا به عنوان استاندارد، از طرح خود درخواست آزمایش یا بررسی پذیرش کنید. | یک استاندارد تلورانس میتواند چیزی را که اندازهگیری میشود قاببندی کند، اما ثابت نمیکند که پیکربندی دستگاه خاصی مطابق با نقشه قطعه شما باشد. |
یک RFQ مفید، نقشههای تأمینکننده، دادههای مواد، نیازمندیهای سوراخ، طول برش، انتظارات تحمل و ترکیب تولید را قبل از درخواست توصیهای برای دستگاه پرلین C در مقابل Z ارائه میدهد.
هنگامی که دفترچه سفارش شما در یک خانواده نمایه متمرکز است، یک خط فقط C یا C/U را فهرست کنید. فهرست کوتاه یک خط C/Z زمانی که تقاضای تکرارشونده برای هر دو پروفایل C و Z تعریف یک محدوده تغییر و پذیرش گستردهتر را توجیه میکند.
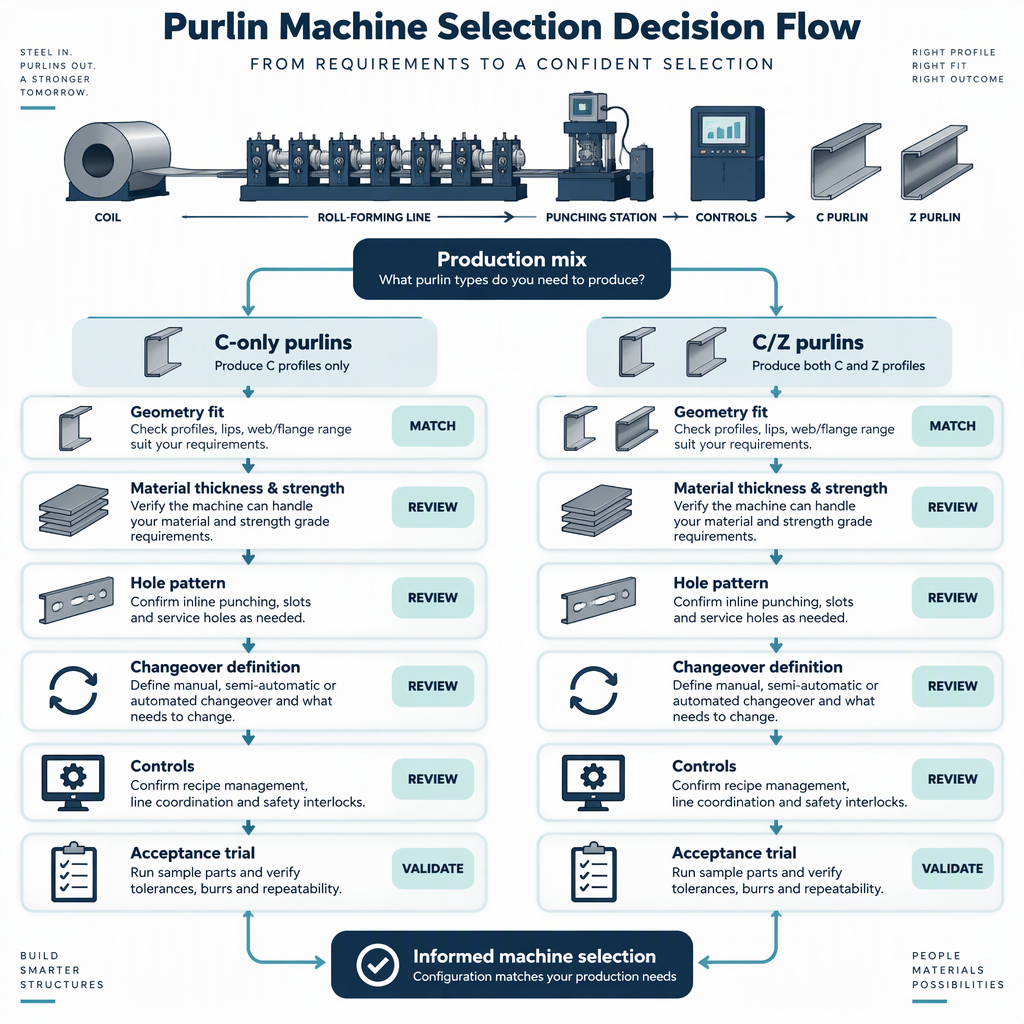
| وضعیت تولید | فهرست کوتاه احتمالی | تمرکز بر تدارکات، |
|---|---|---|
| اکثر پروژه ها از بخش های C لبه دار یا انواع C/U با ابعاد پایدار استفاده می کنند. | C-only یا خط C/U | نقشه پروفیل، ضخامت، سوراخ ها، برش، کنترل ها و بررسی های پذیرش را تایید کنید. |
| پروژه ها به طور منظم به اندازه های C و Z نیاز دارند. | خط C/Z | پوشش اندازه C و Z، روش سوئیچینگ، پانچ اختیاری و گردش کار از دیکویلر تا قفسه خروجی را تأیید کنید. |
| سوراخها، تلورانسها یا مواد مورد نیاز شما، مختص پروژه هستند. | هر دو حوزه، پس از تعریف آزمایشی | تنها با نام مدل انتخاب نکنید. نیاز به روش پذیرش مبتنی بر ترسیم دارد. |
قبل از سفارش، بحث پذیرش باید پیکربندی پیشنهادی را در برابر پروفایل ها، سوراخ ها، مواد و محدودیت های اندازه گیری واقعی شما ثابت کند.
بهترین انتخاب دستگاه پرلین C در مقابل Z، دستگاهی است که محدوده شکل دهی، پانچ، برش، تغییر و پذیرش آن با نقشه ها و مواد واقعی شما مطابقت داشته باشد، نه دستگاهی که وسیع ترین برچسب را دارد.
برای کار فقط C یا C/U، نقشه، سوراخ ها و بررسی های تحمل را دقیق انجام دهید. برای کار C/Z، یک تعریف سوئیچینگ واضح اضافه کنید و هر دو خانواده پروفایل را در طرح پذیرش آزمایش کنید. این رویکرد، مقایسه را بر روی نیازهای ماشین متمرکز می کند که می توانید قبل از خرید تأیید کنید.
این پاسخهای کوتاه بر سؤالات انتخاب ماشین متمرکز هستند که بر نقشهها، ابزارسازی، پانچ کردن، تغییر و پذیرش تأثیر میگذارند.
یک محدوده C-focused با طراحی پروفایل C یا C/U لبه دار و ابعاد، سوراخ ها و محدودیت های پذیرش آن شروع می شود.
محدوده AC/Z همچنین باید هر دو محدوده پروفایل C و Z و نحوه سوئیچ خط پیشنهادی بین آن خانواده پروفایل را مشخص کند.
نه همیشه؛ یکی از مثالهای فهرستشده CZ بیان میکند که میتواند اندازههای مختلف پرلین C و Z را بدون تغییر غلتکها یا فاصلهکنندهها تولید کند، اما این عبارت برای آن پیکربندی صدق میکند و همچنان باید با نقشههای شما بررسی شود.
سوراخها یا بریدگیهای از پیش پانچ شده میتوانند بر نیازهای عبور رولفرمینگ و قدرت تأثیر بگذارند، و خریدار همچنین باید محدوده پانچ و پذیرش سوراخ را قبل از مقایسه قیمتها تعریف کند.
NEN-EN 10162:2003 مرجع دامنه تحمل مربوطه برای مقاطع نورد سرد تولید شده در ماشینهای رولفرمینگ، از جمله مقاطع C و Z در محدوده اعلام شده آن است.
شماره ANSI/SDI AISI S100-24 به طراحی اعضای سازه فولادی شکلدهی سرد در محدوده اعلام شده خود میپردازد. خروجی یا نتیجه پذیرش یک دستگاه پرلین خاص را ثابت نمی کند.
ارسال نقشه های نمایه، ضخامت مواد، شعاع خم داخلی، نقشه های سوراخ، طول برش، انتظارات تحمل و بررسی های پذیرش. برای تولید C/Z، هم خانواده پروفایل و هم محدوده اندازه را شامل شود.
بپرسید که این ادعا شامل چه مواردی می شود: تغییرات غلتکی یا اسپیسر، تنظیم عرض، سوئیچ خانواده پروفیل، برنامه پانچ، طول برش، دستور دستور کنترل ها و قسمت اندازه گیری شده که تغییر کامل را تایید می کند.


