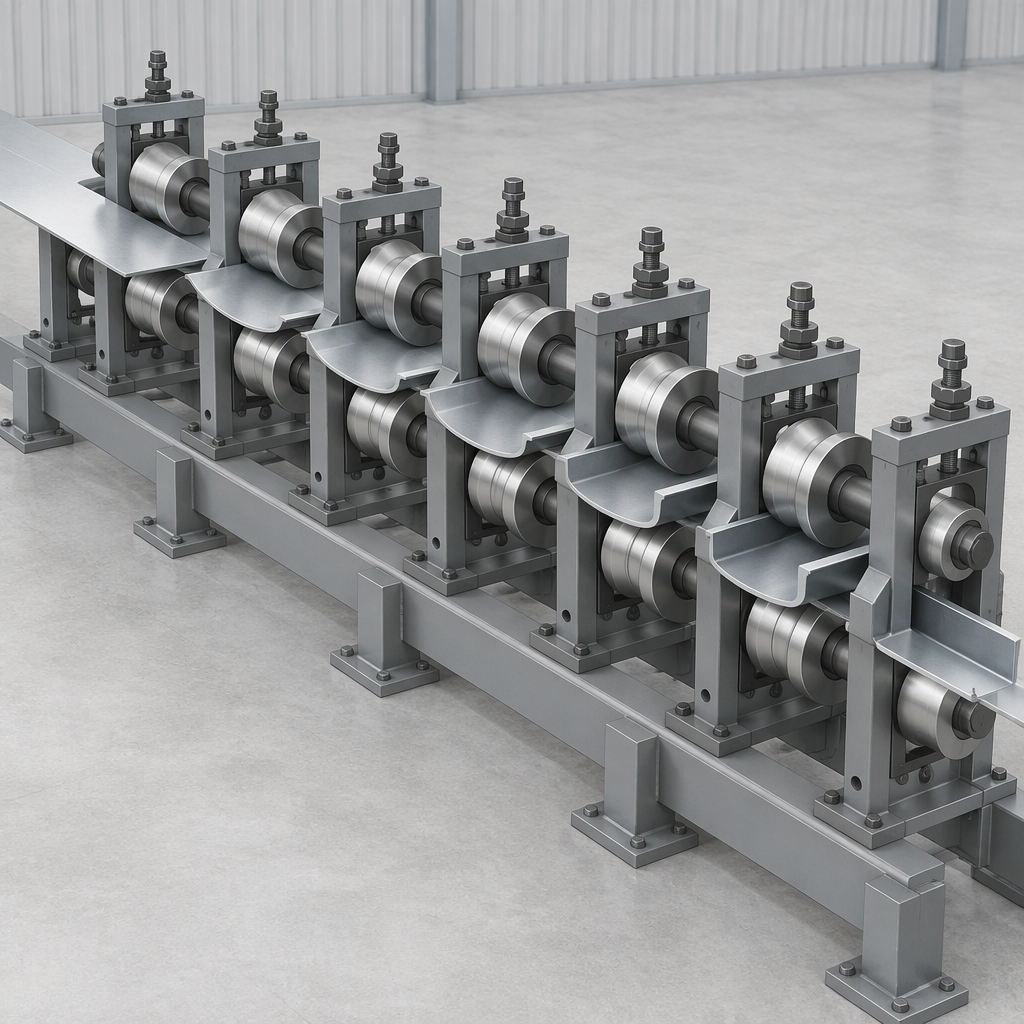
فنرینگ در شکل دهی غلتکی باید قبل از تایید ابزار مورد بحث قرار گیرد زیرا رول فرمینگ به صورت تدریجی از طریق قالب های غلتکی متوالی خم می شود و کنترل برگشت فنری به مواد، هندسه، ابزار، روانکاری، وضعیت سیم پیچ و استحکام تجهیزات بستگی دارد. خریداران باید از تامینکنندگان بخواهند که این ورودیها را به زمانبندی پاس، استراتژی بیش از حد خمیدگی، رویکرد تصحیح رول و طرح اعتبارسنجی متصل کنند، بهجای اینکه یک اطمینان کلی را بپذیرند که برگشت فنری انجام میشود.
معنی برگشت فنری در تهیه رول فرمینگ چیست
از نظر تدارکات، فنر بک رول فرمینگ بازیابی ابعادی است که باید زمانی که یک نوار از طریق یک توالی از پایه های رول خم می شود، پیش بینی شود، بنابراین بحث تامین کننده باید با چگونگی جبران این فرآیند برای مشخصات، مواد و شرایط تولید آغاز شود.
راهنمای شکلدهی غلتکی AHSS شکلدهی غلتکی را بهعنوان خمش افزایشی توسط قالبهای غلتکی جفتی متوالی توصیف میکند و خاطرنشان میکند که رویکرد افزایشی میتواند به جبران بازگشت فنری هنگامی که فرآیند حول مواد و پروفیل طراحی میشود، کمک کند.
یک مطالعه بررسی شده رول شکلدهی فنرینگ، افزایش زاویه شکلگیری، ضخامت ورق، استحکام تسلیم مواد، تعداد پاسها و رولهای اصلاح را بهعنوان متغیرهایی شناسایی میکند که میتوانند بر زاویه برگشت فنری حاصل تأثیر بگذارند.
برای یک خریدار، مسئله عملی این نیست که آیا بازگشت فنری وجود دارد یا خیر. این است که آیا تامین کننده می تواند مفروضات پشت طراحی ابزار، طرح قبولی، نقاط اندازه گیری و معیارهای پذیرش را برای پروفایلی که می خواهید ایجاد کنید توضیح دهد یا خیر. یک بررسی فنی خوب، بازگشت فنری را به عنوان یک موضوع مشترک طراحی-کنترل در نظر می گیرد، نه به عنوان یک تنظیم لحظه آخری پس از ساخت خط.
عواملی که خریداران باید ابتدا روی میز بگذارند
قبل از اینکه یک تامین کننده در مورد کنترل فنر بک بحث کند، خریداران باید در مورد استحکام تسلیم، ضخامت، شعاع خمش، تعداد پاس های شکل دهی، توزیع بیش از حد خمیدگی، وضعیت ابزار، روغن کاری، عیوب سیم پیچ، و صلبیت تجهیزات بحث یا درخواست کنند.
| ورودی بررسی | چرا به اولین جلسه تامین کننده تعلق دارد | سوال خریدار |
|---|---|---|
| استحکام و ضخامت مواد | تحقیقات نشان می دهد که زاویه برگشت فنری با افزایش قدرت تسلیم مواد افزایش و با افزایش ضخامت ورق در شرایط مورد مطالعه کاهش می یابد. | کدام مقادیر گواهی مواد یا محدوده درجه برای مفروضات ابزارسازی و طراحی پاس استفاده خواهد شد؟ |
| شعاع خم و هندسه پروفیل | راهنمای AHSS شعاع خم و مشخصات مورد نیاز را به عنوان عواملی در بحث های فنری برای مقاطع رول شده شناسایی می کند. | انتظار می رود کدام خم ها در پروفیل بیشتر به جبران یا اندازه گیری توجه داشته باشند؟ |
| تعداد پاس و تشکیل توالی | مطالعه منتشر شده گزارش می دهد که افزایش تعداد پاس ها باعث کاهش برگشت فنری تحت شرایط آزمایش شده آن می شود. | برنامه گذر پیشنهادی چگونه زاویه شکل دهی کل را تقسیم می کند و در صورت تغییر محدوده مواد چه تغییری می کند؟ |
| وضعیت ابزار، روانکاری و استحکام خط | راهنمای AHSS شامل شرایط ابزار، روانکاری و صلبیت تجهیزات از جمله عوامل فرآیند عملی است که می تواند بر ابعاد شکل گرفته تأثیر بگذارد. | چگونه تامین کننده شرایط بازرسی، روانکاری و راه اندازی را در طول آزمایش های پذیرش تعریف می کند؟ |
برای محصولات ساختمانی فلزی مانند کانالها، پرلینها، اعضای قاب، پروفیلهای سقف، یا بخشهای تزئینی، این ورودیها باید به پشته کشش و تحمل واقعی متصل شوند. اگر قطعه شامل خمش های متعدد، فلنج های نامتقارن، برجسته سازی، سوراخ ها یا عملیات قطع پایین دست است، از بازبینی برگشت فنری به عنوان یک مقدار زاویه جدا خودداری کنید.
سوالاتی که باید درباره overbend، پاسها و رولهای اصلاحی بپرسید
خریداران باید بپرسند که چگونه تامینکننده زاویه شکلدهی را توزیع میکند، جایی که انتظار میرود بیش از حد خمیده شود، آیا رولهای اصلاحی پیشنهاد میشوند، و چگونه این انتخابها برای مواد و مشخصات مشخص شده تأیید میشوند.
- با طراحی نمایه شروع کنید. از تامین کننده بخواهید به جای بحث در مورد جبران خسارت به صورت کلی، خم ها، شعاع ها و ابعاد حساس به فنر را شناسایی کند.
- توزیع زاویه شکل دهی را مرور کنید. یک مطالعه بازبینی شده شکلگیری افزایش زاویه و تعداد پاسها را به رفتار برگشت فنری مرتبط میکند، بنابراین برنامه زمانبندی پاس باید بخشی از مکالمه فنی باشد.
- بپرسید که کجا از Overbend استفاده می شود. راهنمای AHSS توزیع بیش از حد خمش را به عنوان یک عامل فرآیند مرتبط با فنر در شکلدهی رول توصیف میکند.
- در مورد رول های تصحیح بحث کنید. تحقیقات گزارش میدهد که رولهای اصلاحی در شرایط رولسازی مورد مطالعه، برگشت فنری را کاهش میدهند، بنابراین خریداران باید بپرسند که چه چیزی را اصلاح میکنند، کجا قرار میگیرند، و محدودیتهای تنظیم چگونه کنترل میشوند.
- اندازه گیری و پذیرش را تعریف کنید. بپرسید کدام بخشها، زاویهها، عرضها و چکهای پیچشی یا کمانی در طول اجرای آزمایشی اندازهگیری میشوند و تأیید کنید که این روش با طراحی محصول مطابقت دارد.
تعداد پاسهای بالاتر، خمیدگی سنگینتر یا پیشنهاد تصحیح رول را بهطور خودکار بهتر تلقی نکنید. رویکرد صحیح به محدوده مواد، شکل پروفیل، طرح خط، طراحی ابزار و روش پذیرش بستگی دارد. از تامین کننده بخواهید که مبادله را از نظر مشخصات شما توضیح دهد، نه به عنوان یک قانون جهانی.
چگونه در مورد شبیه سازی و اعتبارسنجی بدون ادعای زیاد بحث کنیم
شبیه سازی زمانی مفید است که مدل مواد و روش اعتبار سنجی با ماده در حال شکل گیری مطابقت داشته باشد. خریداران باید بپرسند که از چه مفروضاتی استفاده میشود و چگونه پیشبینی در برابر آزمایشها یا قطعات نمونه بررسی میشود.
یک مطالعه با دسترسی باز روی AZ31 منیزیم رولبک فنری گزارش میدهد که ناهمسانگردی و عدم تقارن کشش-فشردگی میتواند بر پیشبینی بازگشت فنری المان محدود تأثیر بگذارد، و اینکه تنها با تکیه بر مفروضات متداول ویژگی کششی میتواند خطاهای پیشبینی برای آن آلیاژ ایجاد کند.
صفحه مقاله مجله علم و فناوری مکانیک از بحث در مورد متغیرهای فرآیند مانند زاویه شکلگیری، ضخامت، استحکام تسلیم، تعداد پاسها و رولهای تصحیح پشتیبانی میکند، اما تصمیمات خریدار همچنان باید به روش اعتبارسنجی تامینکننده برای قطعه واقعی مرتبط باشد.
برای پروفیلهای ساختمان فولادی، یافتههای شبیهسازی آلیاژ منیزیم باید به عنوان یک احتیاط در مورد مدلسازی مواد استفاده شود، نه بهعنوان اثبات این که هر پروفیل فولادی به همان مدل مواد نیاز دارد. بپرسید که آیا ورودی های شبیه سازی تامین کننده با درجه مشخص شده، محدوده ضخامت، تغییرپذیری سیم پیچ و نتایج آزمایش اندازه گیری شده مطابقت دارند یا خیر.
سؤالات اعتبارسنجی مفید عبارتند از: چه داده های مادی وارد می شوند؟ آیا ویژگی ها از گواهی، پایگاه داده تامین کننده یا آزمایش گرفته شده است؟ بعد از شکل گیری کدام ابعاد مقایسه می شود؟ اگر اولین قسمت آزمایشی خارج از هدف بازگردد، برنامه چیست؟ این سوالات شبیه سازی را در نقش مناسب خود نگه می دارند: یک ابزار طراحی و کاهش ریسک، نه یک تضمین مستقل.
شرایط مواد ورودی و سیم پیچ را نادیده نگیرید
شرایط سیم پیچ ورودی مهم است زیرا راهنمای AHSS عیوب سیم پیچ و تنوع مواد را به همراه مسائل مربوط به تنش باقیمانده مانند مجموعه سیم پیچ، کمان پولادی و کمبر، به عنوان تأثیر بر ابعاد رول شکل شناسایی می کند.
| شرایط ورودی | چه چیزی می تواند در مکالمه برگشت فنری تغییر کند | اقدام خریدار |
|---|---|---|
| مجموعه کویل یا کمان پولادی | شکل نوار از قبل موجود می تواند بر نحوه ردیابی پروفیل و چگونگی ظاهر شدن ابعاد پس از شکل گیری تأثیر بگذارد. | بپرسید که چگونه شکل سیم پیچ ورودی بررسی می شود و از مسائل مربوط به فنری مربوط به ابزار جدا می شود. |
| کمبر | Camber می تواند بر ردیابی خط و ثبات ابعادی در محصولات رول شکل تأثیر بگذارد. | محدودیت های سیم پیچ ورودی را تعریف کنید و تصمیم بگیرید که چه کسی مواد خارج از حد را قبل از آزمایش ارزیابی می کند. |
| تنش های پسماند و تنوع مواد | راهنمای AHSS شامل اثرات مربوط به تنش پسماند و تنوع مواد در میان ملاحظات عملی برای شکلدهی غلتکی است. | بپرسید که آیا طرح پیشنهادی محدوده مواد باریکی را در نظر می گیرد یا مشخصات کامل خرید را پوشش می دهد. |
| مشخصات مواد نامشخص | یک تامین کننده نمی تواند با مسئولیت پذیری درجه ناشناخته، تحمل ضخامت، یا شرایط پوشش را به یک طرح قابل اعتماد کنترل فنری تبدیل کند. | قبل از درخواست برای مفروضات نهایی ابزار، درجه، محدوده ضخامت، پوشش، کشش و شرایط تحمل را ارائه دهید. |
تیم های تدارکات باید خرید، مهندسی فرآیند و کنترل کیفیت را قبل از بررسی تامین کننده هماهنگ کنند. اگر محدوده سیم پیچ تولید گسترده تر از سیم پیچ نمونه مورد استفاده برای آزمایش است، بپرسید که چگونه این تفاوت در دستورالعمل های راه اندازی و معیارهای پذیرش مدیریت می شود.
چک لیست خریدار برای بررسی فنی تامین کننده
پرچمهای قرمز شامل پیشنهادی است که دادههای مادی را درخواست نمیکند، در مورد زمانبندی عبور یا خمیدگی بیش از حد بحث نمیکند، شرایط سیمپیچ را نادیده میگیرد، شبیهسازی را به عنوان یک ضمانت در نظر میگیرد، یا یک وعده تلورانس را بدون اعتبارسنجی خاص نمایه ارائه میدهد.
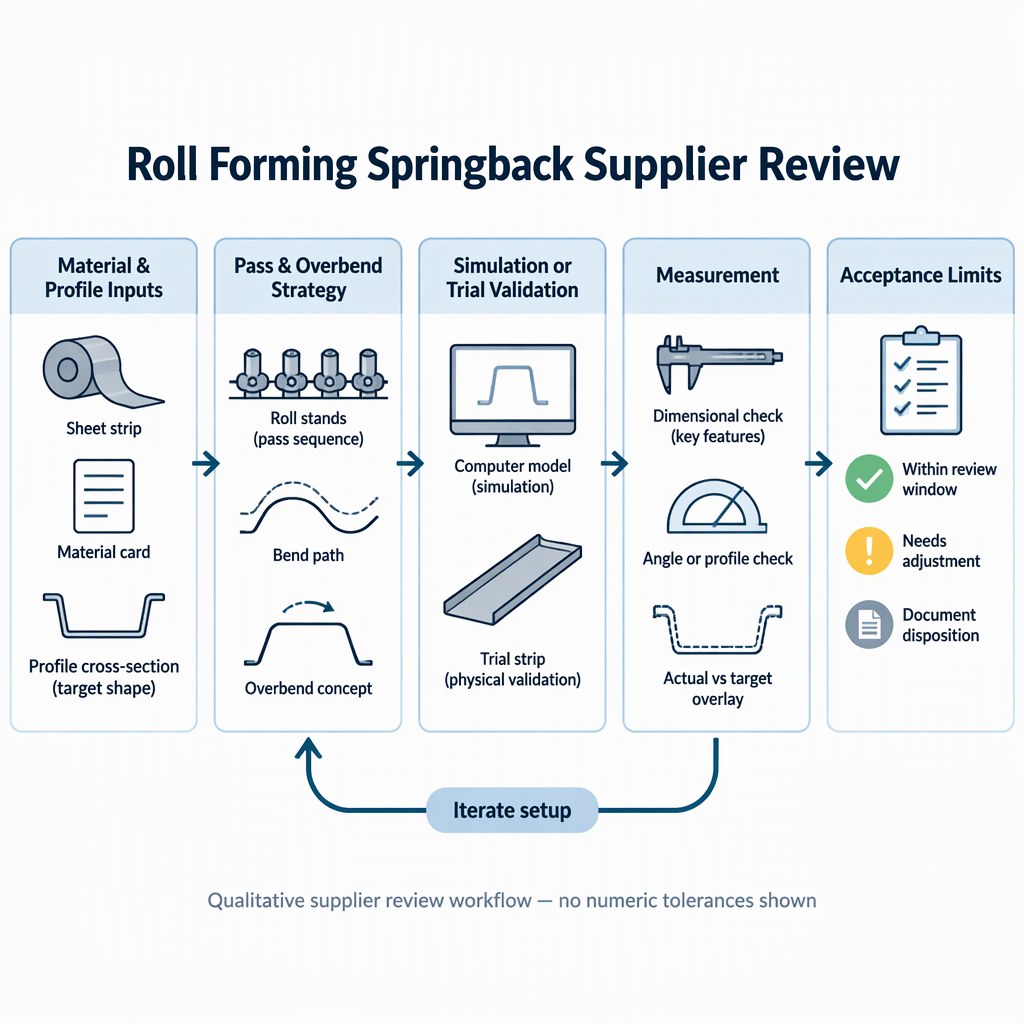
- قبل از درخواست پیشنهاد کنترل فنری، نقشه نمایه، شعاع خم، محدوده ضخامت، محدوده درجه و بررسی ابعاد مورد نیاز را ارائه دهید.
- بپرسید که چگونه افزایش زاویه شکل دهی، تعداد پاس، و رول های تصحیح در فرآیند پیشنهادی تامین کننده در نظر گرفته می شود.
- بپرسید در صورتی که قطعات آزمایشی با نقشه مطابقت نداشته باشند، نحوه توزیع بیش از حد خمش و نحوه تنظیم طرح ابزار چگونه خواهد بود.
- بپرسید که چگونه روانکاری، شرایط ابزار و استحکام تجهیزات در طول آزمایش و پذیرش مدیریت می شود.
- قبل از سرزنش ابزارسازی بپرسید مجموعه سیم پیچ ورودی، کمان پولادی، کمبر، تنش پسماند و تنوع مواد چگونه ارزیابی می شود.
- اگر از شبیه سازی استفاده می شود، بپرسید که کدام مدل ماده استفاده شده است و خروجی شبیه سازی چگونه با اندازه گیری ها اعتبار سنجی می شود.
- ثبت کنید که صاحب هر تصمیم چه کسی است: مشخصات مواد خریدار، طراحی ابزار تامین کننده، اندازه گیری آزمایشی، و امضای پذیرش.
| اگر تامین کننده می گوید... | بعد بپرسید... | چرا اهمیت دارد |
|---|---|---|
| "Springback در ابزارسازی جبران خواهد شد." | کدام خم ها بیش از حد خمش را دریافت می کنند، و چگونه با استحکام مواد، ضخامت، شعاع خمش، و طراحی عبور مرتبط است؟ | جبران باید با مشخصات و محدوده مواد قابل ردیابی باشد. |
| " پاس های بیشتر حل می شود." | چه برنامهای برای قبولی پیشنهاد شده است، و چگونه تعداد پاسها برای مطالب انتخابشده تایید میشود؟ | تحقیقات از تعداد پاس به عنوان یک متغیر بازگشتی پشتیبانی می کند، اما تضمینی مستقل نیست. |
| "شبیه سازی نتیجه را پیش بینی می کند." | از چه مفروضاتی استفاده می شود و نمونه های اندازه گیری شده چگونه پیش بینی را تأیید یا تصحیح می کنند؟ | مدلسازی مواد میتواند بر قابلیت اطمینان پیشبینی تأثیر بگذارد، به ویژه در مواردی که ناهمسانگردی یا رفتار نامتقارن مرتبط است. |
پایان
یک بررسی مفید بازگشت فنری با ورودیهای واضح، یک پیشنهاد فرآیند منطقی و یک طرح اعتبارسنجی به پایان میرسد که خریدار و تامینکننده هر دو میتوانند با مشخصات نهایی اندازهگیری کنند.
- با درجه مواد، ضخامت، شعاع خمش، هندسه پروفیل، وضعیت سیم پیچ، شرایط ابزار، روانکاری، و صلبیت خط شروع کنید.
- در مورد توزیع زاویه شکل دهی، تعداد پاس ها و رول های تصحیح به عنوان متغیرهای فرآیند بحث کنید، نه به عنوان وعده های عمومی.
- با پرسش در مورد مفروضات مادی و اعتبارسنجی اندازه گیری شده از شبیه سازی به دقت استفاده کنید.
- تا زمانی که الزامات نقشه کشی، اندازه گیری های آزمایشی و مسئولیت تغییرات مواد مشخص نشده است، فرضیات نهایی ابزارآلات را تایید نکنید.
سؤالات متداول در مورد رول فرمینگ فنری
این سؤالات به خریداران کمک میکند تا نگرانیهای مربوط به بازگشت سرمایه را به موضوعات عملی بررسی تأمینکننده تبدیل کنند.
آیا رولفرمینگ در مقایسه با خمش پرس همیشه برگشت فنری را کاهش میدهد؟
خیر. راهنمای AHSS از شکلدهی رول به عنوان یک فرآیند خمشی افزایشی پشتیبانی میکند که میتواند به جبران بازگشت فنری کمک کند، اما این یک مزیت جهانی نسبت به هر کیس خمشی یا هر پروفیل ثابت نمیکند.
قبل از درخواست پاسخ فنری، کدام ورودی را باید ارسال کنم؟
نقشه، درجه مواد، محدوده ضخامت، شعاع خم، الزامات تحمل، شرایط سیم پیچ مورد انتظار و هرگونه عملیات پایین دستی که بر پذیرش ابعادی تأثیر می گذارد، ارسال کنید.
آیا تعداد پاس های بیشتر همیشه بهتر است؟
به صورت خودکار نیست. یک مطالعه بررسی شده گزارش میدهد که تعداد پاسهای بیشتر در شرایط مورد مطالعه، بازگشت فنری را کاهش میدهد، اما خریداران همچنان باید بپرسند که چگونه برنامه قبولی انتخاب شده با نمایه، مواد و طرحبندی خط واقعی مطابقت دارد.
آیا هر خط باید از رول های تصحیح استفاده کند؟
رولهای اصلاحی میتوانند بخشی از کنترل فنریبک باشند و گزارشهای تحقیقاتی با رولهای اصلاحی در شرایط مورد مطالعه، بازگشت فنری را کاهش دادند، اما نیاز و قرارگیری آنها باید با طراحی فرآیند تامینکننده توجیه شود.
آیا شبیه سازی می تواند جایگزین اجرای آزمایشی شود؟
شبیه سازی نباید جایگزین اعتبارسنجی اندازه گیری شده برای تصمیم خرید شود. مفروضات مادی می توانند بر پیش بینی تأثیر بگذارند، بنابراین خریداران باید بپرسند که چگونه نتایج شبیه سازی شده در برابر نمونه های تشکیل شده بررسی می شود.
چرا در مورد وضعیت سیم پیچ اگر مشکل ابزارسازی است صحبت کنیم؟
مجموعه سیم پیچ، کمان پولادی، خمیدگی، تنشهای پسماند و تنوع مواد میتوانند بر ابعاد شکلگرفته تأثیر بگذارند، بنابراین مواد ورودی باید قبل از اختصاص دادن تمام انحرافات ابعادی به ابزار بازبینی شوند.
آیا یک تامین کننده می تواند قبل از دیدن نمایه من، تحمل فنری خاص را تضمین کند؟
خریداران باید محتاط باشند. یک تعهد تلورانس خاص به نقشه، مشخصات مواد، مفروضات طراحی ابزار، روش اندازه گیری و طرح اعتبار بخشی برای قطعه خریداری شده نیاز دارد.