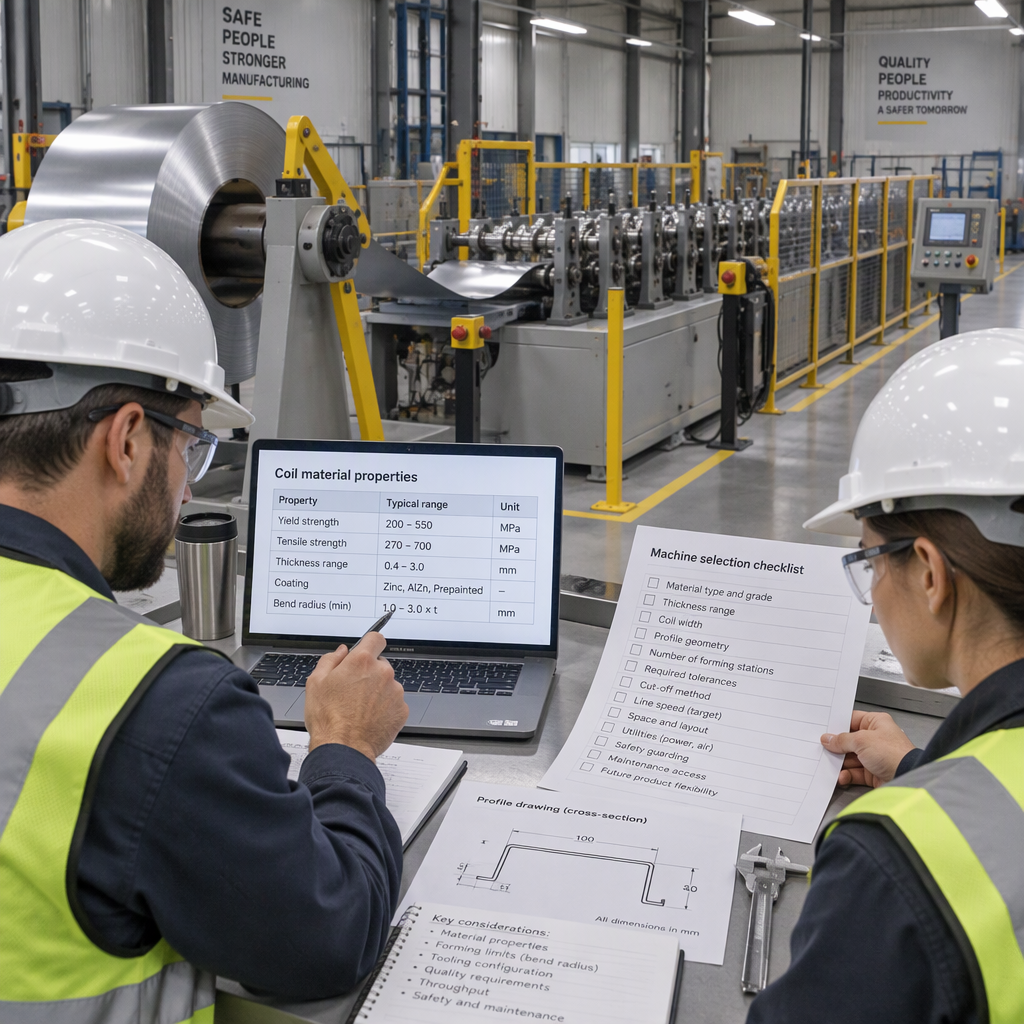
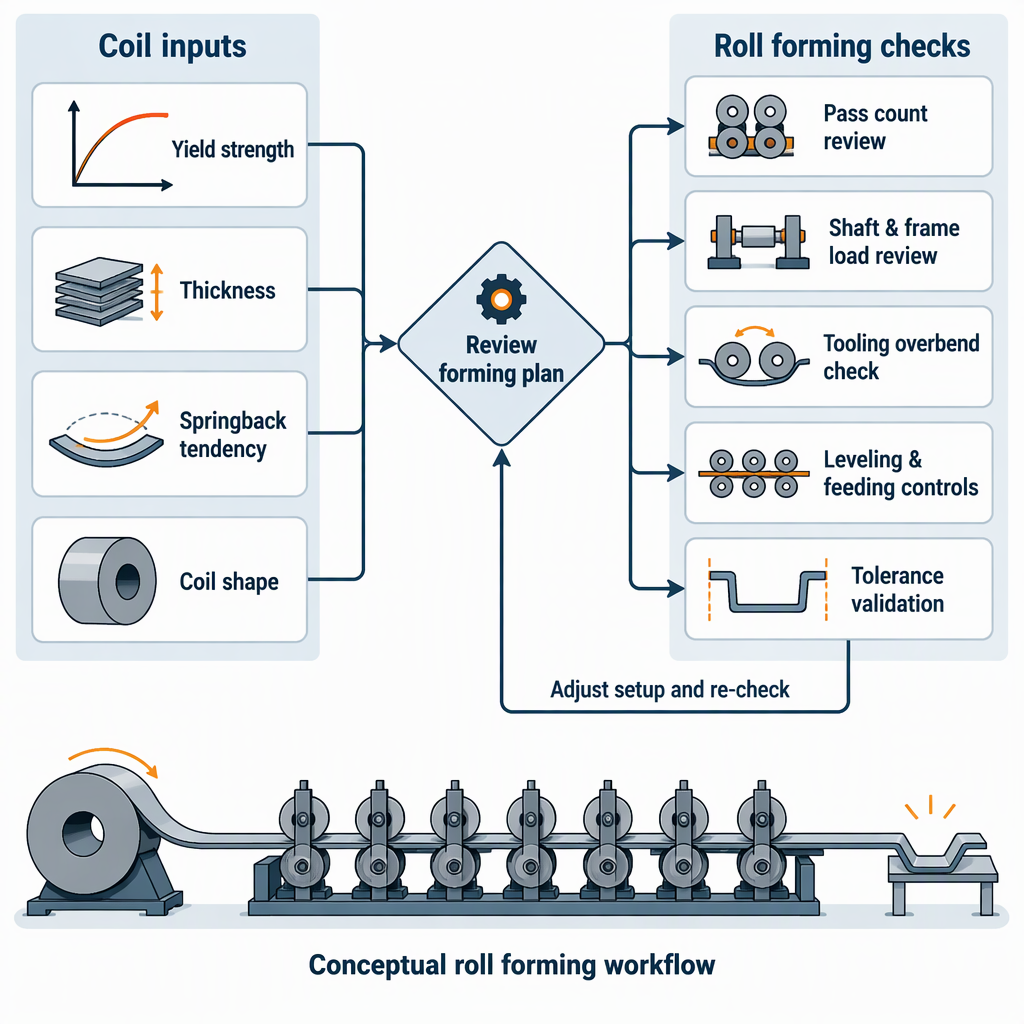
خواص مواد سیم پیچ باید به عنوان ورودی های انتخاب ماشین در نظر گرفته شود، نه تنها داده های خرید: درجه و ضخامت فولاد بر طراحی بار و عبور شکل گیری تأثیر می گذارد، استحکام تسلیم بالاتر و سخت شدن کار باعث افزایش خطر برگشت فنر می شود و شرایط شکل سیم پیچ مانند کمبر، کمان پولادی، مجموعه سیم پیچ و سگک مرکزی می تواند بر پایداری ابعادی قبل از رسیدن نوار به فرم تأثیر بگذارد..
چرا خواص سیم پیچ نیازهای دستگاه رول فرمینگ را تغییر می دهد
انتخاب ماشین برای شکل دهی رول با ویژگی های سیم پیچ تغییر می کند زیرا خط باید به صورت تدریجی نوار را از طریق قالب های رول متوالی خم کند و در عین حال نیرو، تراز، پیچیدگی پروفیل و کنترل ابعاد را در پنجره فرآیند حفظ کند.
راهنمای رولسازی دستورالعمل AHSS، شکلدهی رول را به عنوان فرآیندی توصیف میکند که از قالبهای غلتکی متوالی برای تشکیل سیم پیچ یا نوار در پروفیل نهایی استفاده میکند، با تعداد جفتهای رول بسته به درجه ورق، پیچیدگی پروفیل و طراحی آسیاب.
برای خریداران تجهیزات، این بدان معناست که تعویض کویل فقط یک جایگزینی مواد خام نیست. یک سیم پیچ با استحکام بالاتر می تواند به نیروی شکل دهی بیشتر، برنامه عبور متفاوت، پشتیبانی ابزار قوی تر و نگاه دقیق تر به شفت، قاب و مفروضات محرک نیاز داشته باشد. راهنمای AHSS همچنین به یک قاعده کلی اشاره می کند که نیرو متناسب با استحکام مواد و با مربع ضخامت است، بنابراین تغییرات ضخامت کوچک می تواند زمانی که درجه از قبل درخواست می کند مهم باشد.
قدرت تسلیم، برگشت فنری و کنترل ابعادی
استحکام تسلیم اهمیت دارد زیرا شکلدهی دائمی تنها زمانی شروع میشود که ماده از نقطه تسلیم خود فراتر رفت و استحکام تسلیم بالاتر یک ورودی هسته در هنگام تخمین بازگشت فنری نسبی است.
تعریف راهنماهای AHSS از مقاومت تسلیم، قدرت تسلیم را به عنوان سطح تنشی که در آن تغییر شکل پلاستیک شروع میشود، توضیح میدهد و قدرت تسلیم را به تخمین برگشت فنری مرتبط میکند.
راهنمای بازگشت فنری AHSS Guidelines بازگشت فنری را به عنوان کاهش تنش الاستیک پس از شکلگیری توصیف میکند و خاطرنشان میکند که برگشت فنری با استحکام تسلیم فولاد و سخت شدن کار یا تنش جریان بیشتر افزایش مییابد.
محدوده سیم پیچ کم استحکام یا آشنا
هنگامی که استحکام تسلیم و سخت شدن کار کمتر باشد، کنترل ریسک برگشت فنری برای همان شکل و ضخامت قطعه به طور کلی آسان تر است.
بحثهای مربوط به ماشین میتواند بر روی طراحی عبور معمولی، انتظارات تحمل، و اینکه آیا همان محدوده سیم پیچ قبلاً در پروفایلهای مشابه ثابت شده است، تمرکز کند.
محدوده سیم پیچ با مقاومت بالاتر یا جدید
هنگامی که استحکام تسلیم و تنش جریان افزایش مییابد، برگشت فنر میتواند پس از شکلگیری به یک مسئله دقت ابعادی بزرگتر تبدیل شود.
بحثهای ماشین باید شامل استراتژی overbend، حاشیه طراحی رول، برنامهریزی آزمایشی، و اینکه چگونه تامینکننده ابعاد پروفیل را در کلتهای کویل اعتبارسنجی میکند، باشد.
تنوع استحکام تسلیم نیز مهم است: راهنمای شکلدهی رول AHSS استحکام تسلیم و تنش جریان را بهعنوان ویژگیهای مهم فولاد برای کنترل ابعادی شناسایی میکند، و تغییرپذیری مقاومت تسلیم محدود از ابعاد یکدستتر قطعه و محلهای سوراخ از پیش سوراخشده پشتیبانی میکند.
ضخامت، شعاع خمش و بار تشکیل
ضخامت و شعاع خمش بر نیاز تجهیزات تأثیر میگذارد، زیرا بار شکلدهی با ضخامت افزایش مییابد، در حالی که خمهای محکم یا پیچیده میتوانند تعداد پاسها و دقت مورد نیاز از ابزار رول را افزایش دهند.
شرایط سیم پیچ یا مشخصات
انتخاب ماشین
بررسی خریدار
استحکام مواد بالاتر
نیروهای شکل دهی بالاتر ممکن است بر روی غلتک ها و قاب ها اثر بگذارند.
بپرسید که خط نقلشده چگونه محدوده درجه، نه تنها ضخامت اسمی را به حساب میآورد.
ضخامت بیشتر
نیروی شکلدهی میتواند به شدت افزایش یابد زیرا راهنمای AHSS یک رابطه قدرت و ضخامت مربع را به عنوان یک قاعده کلی ذکر میکند.
فرضیات شفت، قاب، درایو و ابزارآلات را برای حداکثر ضخامت تأیید کنید.
هندسه پروفیل پیچیده تر
بسته به درجه ورق، پیچیدگی پروفیل و طراحی آسیاب ممکن است به جفت های رول بیشتری نیاز باشد.
قبل از تأیید خرید، تعداد پاس پیشنهادی و ترتیب شکلگیری را مرور کنید.
هندسه خمشی حساس به فنر
بازیابی ابعاد پس از شکلدهی ممکن است نیاز به جبران در ابزارسازی و راهاندازی داشته باشد.
بپرسید که چگونه قطعات آزمایشی، اعتبار سنجی بیش از حد خمش، و تلورانس مدیریت می شود.
شکل کویل، صافی و پایداری تغذیه
تهیه باید شکل سیم پیچ و صافی آن را بررسی کند زیرا عیوب نوار ورودی می تواند باعث تغذیه، تراز و نمایه نهایی شود، حتی زمانی که درجه و ضخامت در سفارش مواد درست به نظر می رسد.
سیم پیچ ورودی را برای شرایط شکل مانند سگک وسط، مجموعه سیم پیچ، کمان پولادی و کمبر قبل از اینکه سیم پیچ را برای یک خط رول فرمینگ دقیق مناسب کنید، صفحه نمایش دهید.
شرایط شکل مشاهده شده را به انحرافات احتمالی پروفیل متصل کنید، زیرا راهنمای AHSS عیوب شکل سیم پیچ را با احتمال کمان، پیچش، شعله ور شدن، موج مرکزی و موج لبه در محصولات رول شکل پیوند می دهد.
تصمیم بگیرید که آیا خط به کنترلهای قویتر مواد ورودی، قابلیت تراز کردن، پشتیبانی تغذیه بهبودیافته یا توافق محکمتری با تامینکننده کویل نیاز دارد.
برای قطعات از پیش سوراخ شده، بررسی کنید که آیا تغییر سیم پیچ می تواند محل سوراخ ها را پس از شکل گیری جابجا کند، به خصوص در جاهایی که ثبات تسلیم-استحکام و تکرارپذیری ابعادی مهم هستند.
جدول تصمیم گیری انتخاب برای نیازمندی های کویل محور
از داده های سیم پیچ برای هدایت گفتگوی مشخصات استفاده کنید: هر ویژگی ماده باید قبل از مقایسه پیشنهادات توسط خریدار به یک ماشین خاص، ابزار، تغذیه یا سؤال اعتبار سنجی منجر شود.
ورودی سیم پیچ
چرا مهم است
سوال مشخصات پرسیده شود
قدرت تسلیم
تغییر شکل دائمی پس از فراتر رفتن از قدرت تسلیم شروع می شود.
چه محدوده درجه ای برای پشتیبانی از ابزار اندازه، ترتیب شکل دهی و آزمایش های ابعادی استفاده شد؟
گرایش به عقب
Springback با استحکام تسلیم بالاتر و سخت شدن کار برای شرایط قطعه قابل مقایسه افزایش می یابد.
ابزار چگونه برگشت فنری را جبران می کند و بعد از شکل گیری ابعاد چگونه بررسی می شود؟
محدوده ضخامت
نیروی شکل دهی به شدت تحت تأثیر ضخامت و همچنین استحکام مواد است.
آیا خط برای ترکیب حداکثر ضخامت و استحکام، نه فقط ضخامت متوسط سیم پیچ مشخص شده است؟
وضعیت شکل سیم پیچ
کامبر، کمان پولادی، مجموعه سیم پیچ و عیوب مرتبط می توانند بر کیفیت پروفیل تأثیر بگذارند.
چه محدودیت های سیم پیچ ورودی، انتظارات تراز کردن، و کنترل های تغذیه مورد نیاز است؟
تنوع بازده-قدرت
تنوع محدود از ابعاد یکپارچهتر قطعات و محلهای سوراخشده از قبل پشتیبانی میکند.
چه داده های گواهی سیم پیچ و مفروضات تحمل لات به لات باید قبل از طراحی نهایی به اشتراک گذاشته شود؟
رول شکل دهی با کویل معمولاً برای پروفیل های بلند و مقاطع پیچیده استفاده می شود، اما این مزیت فرآیند کلی نیاز به تطبیق ویژگی های سیم پیچ با پروفایل مورد نظر و هدف تحمل را برطرف نمی کند.
چک لیست انتخاب برای بررسی مشخصات کویل محور
قبل از درخواست یا تایید یک قیمت رول سابق، اطلاعات کافی سیم پیچ و پروفیل را در اختیار تامین کنندگان قرار دهید تا نیرو، برگشت فنری، پایداری تغذیه و تکرارپذیری ابعاد را بررسی کنند.
درجه فولاد و محدوده تسلیم-مقاومت را ارائه دهید، زیرا استحکام تسلیم شروع تغییر شکل پلاستیک را مشخص می کند و بر تخمین برگشت فنری تأثیر می گذارد.
مشخص کنید که آیا خانواده مواد فولادی ملایم، HSLA، AHSS یا محدودهای با مقاومت بالا هستند، زیرا استحکام تسلیم بالاتر و سخت شدن کار میتواند خطر بازگشت فنر را افزایش دهد.
حداقل، اسمی و حداکثر ضخامت را بیان کنید تا تامین کننده بتواند مفروضات بارگذاری شکل دهی را در محدوده سیم پیچ واقعی بررسی کند.
ترسیم نمایه، شعاع خمشی و اهداف تحمل را به اشتراک بگذارید تا بتوان تعداد پاس و طراحی رول را در مقابل پیچیدگی پروفیل مورد بحث قرار داد.
مسائل شناخته شده شکل سیم پیچ مانند خمپاره، کمان پولادی، مجموعه سیم پیچ یا سگک مرکزی را شرح دهید و بپرسید که چه کنترل های سیم پیچ ورودی مورد نیاز است.
اگر نوار از قبل سوراخ شده است، محل سوراخ ها و اهداف تحمل را ارائه دهید تا تامین کننده بتواند ثبات ابعادی را پس از شکل گیری در نظر بگیرد.
بپرسید که چگونه جبران بازگشت فنری، از جمله قطعات آزمایشی، نقاط اندازه گیری، و معیارهای پذیرش، اثبات می شود.
تأیید کنید که نقل قول به قویترین و ضخیمترین ترکیب سیمپیچ برنامهریزیشده میپردازد تا یک مورد اسمی مناسب.
پایان
ایمنترین رویکرد خرید این است که قبل از مقایسه پیشنهادات رولفرمینگ، ویژگیهای کویل را به نیازمندیهای ماشین تبدیل کنید.
استحکام، ضخامت، پیچیدگی پروفیل و طراحی آسیاب بر ترتیب شکل دهی و باری که غلتک ها و قاب ها باید تحمل کنند تأثیر می گذارد.
استحکام تسلیم و سخت شدن کار بر بازگشت فنر تأثیر میگذارد، بنابراین برنامهریزی کنترل ابعادی باید بخشی از بحث ابزارآلات باشد تا یک فکر بعدی.
شکل سیم پیچ و قوام لات به لات نیز شایسته توجه است، زیرا عیوب نوار و تغییرات استحکام تسلیم می تواند بر کیفیت نمایه تمام شده تأثیر بگذارد.
بررسی مشخصات را با داده های سیم پیچ واقعی، نه تنها دسته بندی محصول، شروع کنید.
از تامین کنندگان بخواهید حداکثر استحکام و ضخامت را با هم بررسی کنند.
پشت فنری، شکل سیم پیچ و اعتبار سنجی تلرانس را در بحث خرید لحاظ کنید.
سوالات متداول در مورد خواص کویل شکل دهی رول
این سؤالات خریدار کمک می کند تا ویژگی های کویل شکل دهی رول به بررسی های عملی انتخاب تجهیزات تبدیل شود.
آیا یک خط رول فرمینگ می تواند سیم پیچ های فولادی ملایم، HSLA و AHSS را بدون تغییر اجرا کند؟
تصور نکنید که می تواند. استحکام تسلیم بالاتر و سخت شدن کار می تواند بازگشت فنری را افزایش دهد، بنابراین همان خط و رویکرد ابزار ممکن است زمانی که خانواده مواد تغییر می کند نیاز به بررسی داشته باشد.
کدام ویژگی سیم پیچ باید ابتدا بررسی شود؟
با قدرت تسلیم، محدوده ضخامت، و مشخصات درجه کامل شروع کنید. استحکام تسلیم زمانی را مشخص میکند که تغییر شکل پلاستیک شروع میشود، در حالی که ضخامت بر بار تشکیلدهنده تأثیر میگذارد.
چرا ضخامت بیشتر از یک عدد ظرفیت ساده است؟
ضخامت با قدرت در تعامل است. راهنمای شکلدهی رول AHSS به یک قانون کلی اشاره میکند که نیرو متناسب با استحکام و ضخامت مجذور است، بنابراین ترکیب حداکثر استحکام و ضخامت باید بررسی شود.
چگونه بازگشت فنری بر تصمیم گیری های ابزارآلات تاثیر می گذارد؟
Springback بازیابی الاستیک پس از شکل گیری است. وقتی خطر برگشت فنری افزایش می یابد، بحث ابزارسازی باید شامل خمش بیش از حد، اعتبارسنجی آزمایشی و اندازه گیری ابعاد تمام شده باشد.
چرا مجموعه کمبر، کمان پولادی و کویل اهمیت دارند؟
این شرایط سیمپیچشکل ورودی میتواند بر شکلدهی رول تأثیر بگذارد و ممکن است به کمان، پیچش، شعلهور شدن، موج مرکزی یا موج لبه در پروفیل نهایی کمک کند.
آیا باید قبل از انتخاب دستگاه در مورد سوراخ های از پیش سوراخ شده صحبت کرد؟
بله راهنمای AHSS استحکام تسلیم یکنواخت را با ابعاد پایدار و محلهای سوراخ از پیش سوراخ شده پیوند میدهد، بنابراین الگوهای سوراخ و اهداف تحمل باید در بررسی مشخصات گنجانده شوند.
وقتی نمرات کویل آینده ممکن است تغییر کند، خریدار چه چیزی باید بپرسد؟
از تامین کننده بخواهید تا درجه، ضخامت و محدوده پروفیل تایید شده را برای خط نقل شده تعریف کند و قبل از افزودن کویل قوی تر یا ضخیم تر به تولید، درخواست بررسی کنید.
BMS ماشین آلات در ابتدا در سال 1992. تاسیس شد در سال 2017، ما یک عضو از XIAMEN BMS گروه تبدیل شد و 7 کارخانه ها، مراکز ماشینکاری 6 و 1 فولاد شرکت ساختار در چین، که کاملا به مساحت بیش از 30000 متر مربع را پوشش می دهد سرمایه گذاری.