


با استاندارد سینی کابل و مرز برنامه شروع کنید
قبل از بحث در مورد الزامات دستگاه، تأیید کنید که آیا محصول به عنوان سینی کابل یا سیستم نردبان کابل طراحی شده است، زیرا IEC 61537:2023 برای سینی کابل و سیستم های نردبان کابل برای پشتیبانی و قرار دادن کابل ها و احتمالاً سایر تجهیزات الکتریکی در تاسیسات برقی یا ارتباطی اعمال می شود.
صفحه IEC IEC 61537:2023 را به عنوان نسخه 3.0، منتشر شده در 2023-01-24، با تاریخ پایداری 2028 شناسایی می کند و بیان می کند که ویرایش دوم 2006 را لغو و جایگزین می کند.
صفحه کدها و استانداردهای مؤسسه سینی کابل، NEMA VE 1 را به عنوان استانداردی برای سیستمهای سینی کابل فلزی شناسایی میکند و آن را به عنوان پوشش الزامات فنی برای ساخت، آزمایش و عملکرد، از جمله تعیینهای کلاس بار/فن توصیف میکند.
برای خرید، این بدان معناست که خریدار باید استاندارد بازار هدف را نام ببرد، نسخه رسمی فعلی را که در آن بندهای دقیق مورد نیاز است درخواست کند، و از درخواست از تامین کننده ماشین برای استنباط الزامات انطباق تنها از یک عکس نمونه خودداری کند.
قبل از انتخاب ماژول های تجهیزات، روند خط را ترسیم کنید
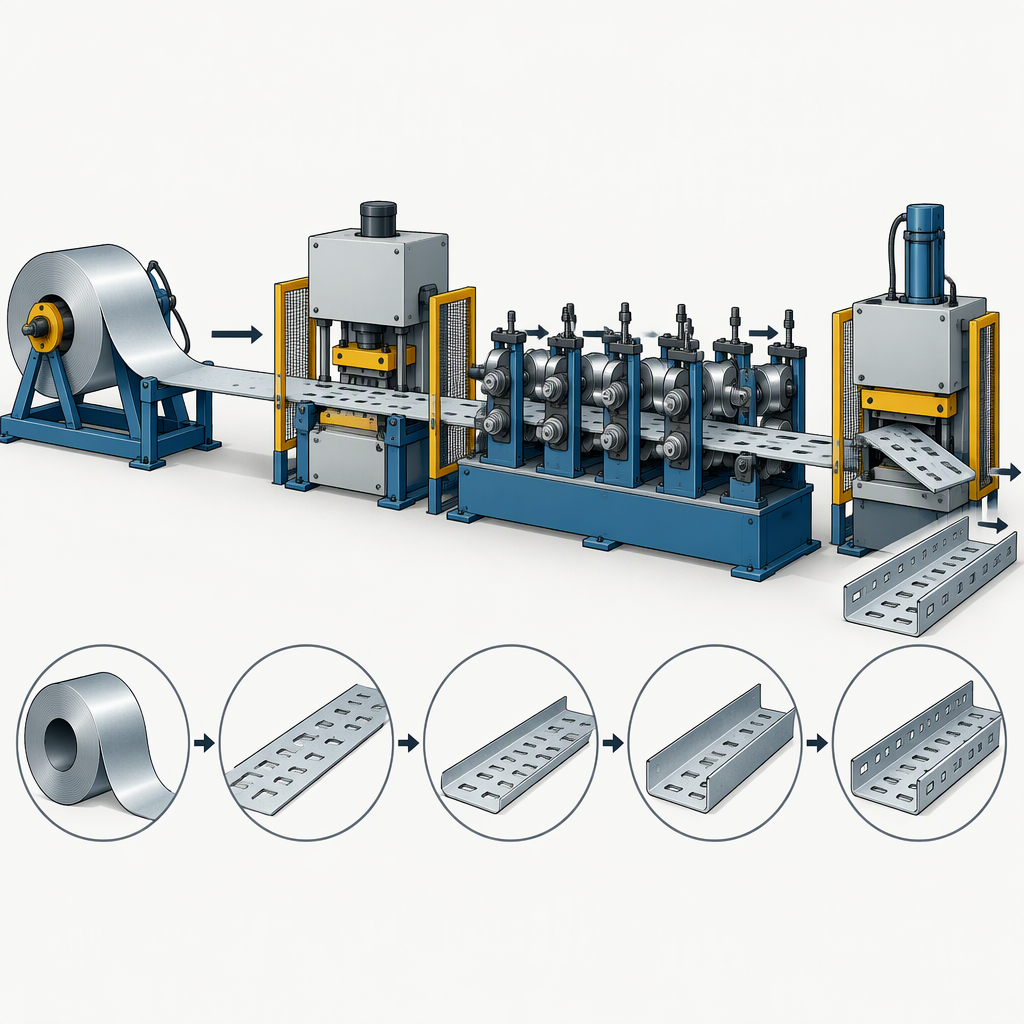
خط شکل دهی رول سینی کابل را به صورت دنباله ای از جابجایی نوار از طریق شکل دهی و کنترل طول ترسیم کنید، زیرا رول فرمینگ ورق یا نوار را به صورت طولی از طریق قالب های غلتکی جفت شده متوالی تغذیه می کند که به تدریج نوار را به شکل نهایی خم می کند.
- وضعیت نوار یا سیم پیچ ورودی را قبل از عبور شکل دهی، از جمله خانواده محصول، نیازهای تغییر عرض، و اینکه آیا عملیات صاف باید قبل از سه بعدی شدن پروفیل انجام شود، تعریف کنید.
- عملیات درون خطی که به سینی تمام شده تعلق دارد را فهرست کنید، مانند بریدگی، شکاف، پانچ، برجسته کردن، یا برش، زیرا این عملیات را می توان با شکل دادن به رول کانتور ترکیب کرد.
- شکلدهی را بعد از عملیاتی که نیاز به سطح مرجع مسطح دارند، قرار دهید، مگر اینکه مفهوم نقشهکشی یا ابزارسازی نیاز به عملیات پس از شکلدهی جزئی داشته باشد.
- دست زدن به برش و طول را بهعنوان بخشی از نقشه فرآیند تعریف کنید تا به عنوان یک فکر بعدی، زیرا شکلدهی پیوسته رول معمولاً شامل برش به طول میشود.
نتیجه باید یک مسیر فرآیند باشد، نه فقط عنوان ماشین. یک مسیر روشن به مهندسی و خرید کمک می کند تا مقایسه کنند که آیا دو پیشنهاد مشکل تولید یکسان را حل می کنند یا خیر.
الزامات پانچ را از روی نقشه تعریف کنید، نه از نام ماشین عمومی
پانچ را با ترسیم محصول و ترتیب خط تعریف کنید: راهنمای شکلدهی رول، پانچ، بریدگی، شکاف و برجستهسازی را بهعنوان عملیاتی که ممکن است با فرمدهی ادغام شوند شناسایی میکند، اما یک موقعیت پانچ را برای هر سینی جهانی نمیکند.
| الزام برای تعریف | ورودی خریدار | چگونه بر بحث خط تأثیر می گذارد |
|---|---|---|
| الگوی سوراخ و شکاف | طراحی با تکرار الگو، فواصل لبه ها، جهت گیری و انواع محصول | تعیین می کند که کدام عملیات مسطح یا نیمه شکل گرفته باید همراه با پانچ، بریدگی و شکاف در نظر گرفته شود. |
| محل ضربه زدن | تصمیم گیری در مورد مفهوم پیش فرم، بین پایه یا پس فرم برای هندسه مورد نیاز | بر اینکه پانچ به عنوان یک عملیات درون خطی یکپارچه قبل یا در حین توالی شکل دهی رول تلقی شود تأثیر می گذارد. |
| تغییر نوع | فهرستی از عرض، ارتفاع، طول و الگوهای سوراخ که باید تولید شوند | به تامین کننده کمک می کند تا تغییرات ابزار، دستور کنترل و مفروضات تنظیم مکانیکی را بدون تکیه بر برچسب خط عمومی توضیح دهد. |
| نمونه پذیرش | طراحی مشخص شده و الزامات نمونه تمام شده | خرید مبنای مشخصی را برای مقایسه دامنه پیشنهاد، معیارهای آزمایشی و مسئولیت ابزار ارائه می دهد. |
هندسه سینی را به الزامات شکل دهی ترجمه کنید
هندسه سینی باید به ورودی های مواد، خم، تحمل و بارگذاری ترجمه شود، زیرا تعداد جفت رول و طراحی آسیاب به درجه مواد، پیچیدگی قطعه نهایی و طراحی تجهیزات بستگی دارد.
| تشکیل ورودی | چه چیزی باید ارائه شود | چرا مهم است |
|---|---|---|
| درجه و ضخامت مواد | محدوده درجه، محدوده ضخامت، وضعیت پوشش، و هر طرح جایگزینی درجه | استحکام و ضخامت بیشتر میتواند بر نیروهای شکلدهی، بار شفت، نیاز اسب بخار، فشار شکلدهی و محدودیتهای شعاع خم تأثیر بگذارد. |
| پیچیدگی نمایه | ارتفاع دیواره جانبی، جزئیات فلنج یا برگشتی، دنده ها، فرم های لبه، و ویژگی های گوشه | پیچیدگی قطعه تمام شده یکی از محرک هایی است که بر تعداد جفت رول و طراحی آسیاب تأثیر می گذارد. |
| کنترل خم شدن و برگشت فنری | زوایای بحرانی، شعاع ها، راستی، محدودیت های پیچش و روش بازرسی | استحکام و ضخامت مواد بر برگشت فنر و فشار شکلدهی تأثیر میگذارد، بنابراین تلرانسها باید با مفهوم ابزارسازی مورد بحث قرار گیرند. |
| مفروضات بارگذاری خط | ماکزیمم قاب پروفیل و خواستارترین کیس مواد | نیروها، بارگذاری شفت، اسب بخار و تعداد پاس تحت تأثیر ترکیب مواد و مشخصات مورد نیاز است. |
یک چک لیست الزامات برای RFQ بسازید
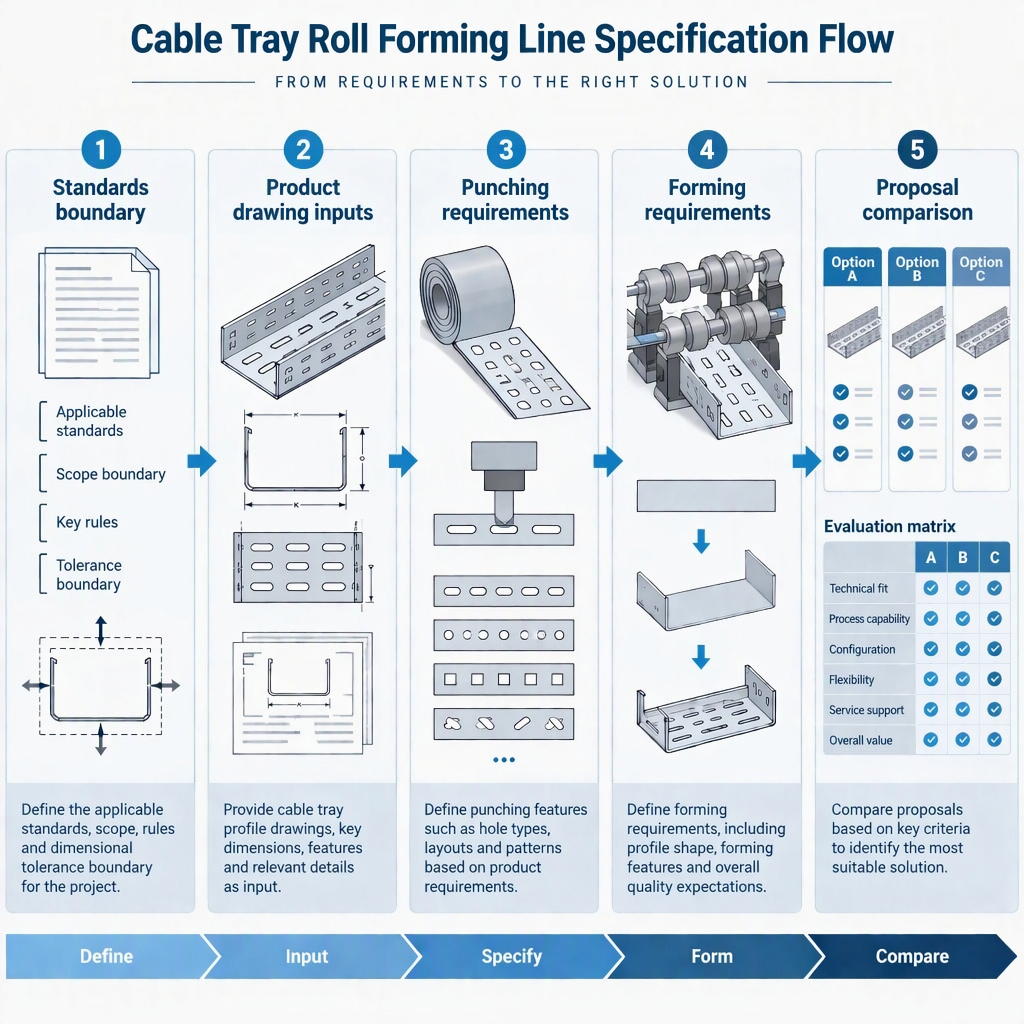
یک RFQ قوی، اهداف انطباق محصول را از ورودیهای پیکربندی ماشین جدا میکند، سپس نقشهها و مفروضات عملیاتی مورد نیاز برای پیشنهاد یک خط را به طور مسئولانه به تامینکنندگان میدهد.
- سینی کابل یا خانواده استاندارد نردبان کابل و بازار نصب مورد نظر را نام ببرید، از جمله اینکه آیا IEC 61537:2023 بخشی از هدف محصول است یا خیر.
- اگر NEMA VE 1 یا نامگذاریهای کلاس بار/ دهانه مرتبط هستند، متن استاندارد رسمی فعلی را برای جزئیات محصول و الزامات آزمایش دریافت کنید.
- نقشه های محصول را برای هر عرض، ارتفاع، طول، فرم دیواره جانبی، فلنج، برگشت، دنده، شکاف، سوراخ و شرایط انتهایی وصل کنید.
- مشخص کنید که کدام عملیات باید به صورت خطی باشد، از جمله پانچ، بریدگی، شکاف، برجسته کردن، شکل دادن و برش به طول.
- درجه مواد، محدوده ضخامت، محدودیت های خم، اهداف تحمل، و خواستارترین مورد مشخصات برای بحث ابزار و بارگذاری را بیان کنید.
- معیارهای پذیرش را بخواهید: ابعاد نمونه، بررسی موقعیت سوراخ، صاف بودن پروفیل، نمایش تغییر و اسنادی که باید همراه با خط تحویل داده شوند.
این چک لیست RFQ را بر روی الزاماتی که تامین کننده می تواند بر اساس آنها طراحی کند، متمرکز نگه می دارد، نه بر روی انتظارات بدون منبع برای سرعت، تناژ، تعداد جایگاه یا قیمت.
پیشنهادات را بر اساس پوشش مورد نیاز مقایسه کنید
پیشنهادها را با میزان کاملی که به مواد، مشخصات، شکلدهی و بارگیری درایورها میپردازند، مقایسه کنید، نه با نام ماشین سرفصل یا ادعای پشتیبانینشده برای سرعت تولید.
| فیلد مقایسه | آنچه که یک پیشنهاد کامل باید روشن کند | بررسی خریدار |
|---|---|---|
| مرز استاندارد | کدام سینی کابل یا نردبان کابل هدف استاندارد محصول در اطراف طراحی شده است | تأیید کنید که تامین کننده توانایی تجهیزات را مانند گواهینامه محصول تلقی نمی کند. |
| مفهوم مشت زدن | جایی که پانچ، شکاف، بریدگی، یا منبت در مسیر فرآیند قرار دارد | موقعیت عملیات پیشنهادی را با داده های نقشه و بازرسی مطابقت دهید. |
| شکل گیری اساس طراحی | درجه مواد، ضخامت، پیچیدگی پروفیل، برگشت فنری، نیرو، بارگذاری شفت، و مفروضات شمارش عبور | بررسی کنید که آیا سختترین مورد نمایه به صراحت پوشش داده شده است یا خیر. |
| تغییر و انواع | پروپوزال چگونه تغییرات عرض، ارتفاع، طول و الگو را کنترل می کند | مفروضات مکانیکی و کنترلی را بپرسید، نه فقط نام سینی های نهایی. |
| پذیرش و مستندسازی | قطعات آزمایشی، روش بازرسی، نقشه ها، راهنماها و محدوده آموزشی درج شده در پیشنهاد | محصولات قابل تحویل را خط به خط قبل از مذاکره تجاری مقایسه کنید. |
- گزینههای مبهم را که خانواده محصول، بازنگری نقشه، مورد مواد و اساس الگوی پانچ را مشخص نمیکنند، رد کنید.
- از تامین کنندگان بخواهید که ماژول های ارائه شده را از ماژول های اختیاری جدا کنند تا قبل از پانچ، پس از پانچ، قطع، انباشته شدن و کنترل ها اشتباه گرفته نشود.
- قبل از پذیرش نهایی، از تاییدیه قطعات نمونه و اسناد تحویلی به عنوان دروازه های خرید استفاده کنید.
قابلیت دستگاه را از انطباق محصول جدا نگه دارید
خرید یک خط رول شکل دهی سینی کابل به خودی خود ثابت نمی کند که سیستم سینی کابل تمام شده مطابق با IEC 61537:2023 است، زیرا استاندارد IEC به الزامات و آزمایشات سینی کابل و سیستم های نردبان کابل می پردازد، نه طراحی ماشین جهانی.
IEC 61537:2023 محدوده سیستم را برای پشتیبانی و قرار دادن کابل ها و احتمالاً سایر تجهیزات الکتریکی بیان می کند. این محدوده به تعیین هدف محصول کمک می کند اما جایگزین آزمایش محصول، مستندات یا تایید پروژه نمی شود.
صفحه موسسه سینی کابل، NEMA VE 1 را در میان استانداردهای سینی کابل قرار می دهد و ساختار، آزمایش، عملکرد و نقش بار/فاصله آن را شرح می دهد، که باید به عنوان الزامات محصول و مستندات در حین تهیه مورد رسیدگی قرار گیرد.
از پیشنهاد ماشین برای قضاوت در مورد اینکه آیا این فرآیند میتواند پروفایلها و الگوهای مورد نیاز را بسازد، استفاده کنید. برای قضاوت در مورد اینکه آیا سینی کابل تمام شده برای بازار آن قابل قبول است یا خیر از استانداردهای مربوطه، آزمایش ها، مشخصات پروژه و الزامات مجوز استفاده کنید.
پایان
قبل از تایید خرید، هدف استاندارد محصول، انواع ترسیم، مفهوم پانچ، درایورهای شکلدهی و بررسیهای پذیرش را بهطور واضح تعریف کنید تا هر تامینکننده همان نیاز خط شکلدهی رول سینی کابل را ذکر کند.
- سینی کابل یا مرز کاربرد نردبان کابل را قبل از انتخاب ماشین آلات تنظیم کنید.
- مشت زدن، بریدگی، شکاف، شکل دهی و برش را به عنوان تصمیمات فرآیندی مرتبط در نظر بگیرید.
- بحث های تشکیل پایه در مورد مواد، ضخامت، پیچیدگی پروفیل، رفتار خمشی و بارگذاری ماشین.
- پیشنهادها را با توجه به پوشش نیازمندیها، تحویلپذیریها و معیارهای پذیرش به جای ادعاهای سرفصل بدون پشتوانه مقایسه کنید.
سوالات متداول در مورد الزامات خط تشکیل رول سینی کابل
این سوالات به تیم های خرید و پردازش کمک می کند تا هدف محصول سینی کابل را به مشخصات تجهیزات واضح تری تبدیل کنند.
کدام استاندارد را ابتدا باید تایید کنم؟
تأیید کنید که آیا IEC 61537:2023 برای سینی کابل یا سیستم نردبان کابل مورد نظر اعمال می شود یا خیر، سپس استانداردهای خاص بازار، مشخصات پروژه، یا قوانین محلی را که بر محصول نهایی نیز حاکم است، شناسایی کنید.
آیا می توانم از NEMA VE 1 به عنوان مشخصات دستگاه استفاده کنم؟
از NEMA VE 1 بهعنوان مرجع استاندارد محصول برای سیستمهای سینی کابل فلزی و نامگذاریهای بار/دهانه در صورت لزوم استفاده کنید، اما متن استاندارد رسمی فعلی را بخواهید و استاندارد محصول را بهعنوان خلاصه طراحی کامل ماشین تلقی نکنید.
آیا سوراخ ها باید قبل یا بعد از تشکیل پانچ شوند؟
از نقشه، مبنا، دقت الگو، شکل نمایه و مفهوم ابزار تصمیم بگیرید. راهنمای شکلدهی رول از ادغام پانچ، شکاف و بریدگی با فرمدهی پشتیبانی میکند، اما یک مکان جهانی برای هر سینی ایجاد نمیکند.
آیا خریدار می تواند تعداد پایه های رول را از قبل مشخص کند؟
یک خریدار میتواند محدودیتها و انتظارات را بیان کند، اما تعداد مورد نیاز جفت رول به درجه مواد، پیچیدگی قطعه تمامشده و طراحی آسیاب بستگی دارد، بنابراین تامینکننده باید اساس طراحی را توضیح دهد نه اینکه تعداد پایههای دلخواه را دریافت کند.
چه سرعت یا تناژ پانچ باید بپرسم؟
از تامین کنندگان بخواهید سرعت و ظرفیت پانچ را از روی مواد، ضخامت، الگوی سوراخ، هندسه پروفیل، مفهوم کنترل و الزامات پذیرش محاسبه یا پیشنهاد کنند. هنگامی که طرح و مورد مواد ثابت نیستند از یک مقدار عمومی استفاده نکنید.
آیا گواهی دستگاه مطابقت سینی کابل را ثابت می کند؟
خیر. سینی کابل تمام شده یا سیستم نردبان کابل باید بر اساس الزامات محصول، آزمایشات، مستندات و قوانین پروژه قابل قضاوت باشد. قابلیت ماشین تنها بخشی از ساخت یک محصول سازگار است.
چه مدارکی باید به RFQ پیوست شود؟
نقشهها، مشخصات مواد، محدوده ضخامت، اهداف تحمل، جزئیات خمش بحرانی، طرحبندی سوراخها و شکافها، فهرست انواع، طرح بازرسی، و پرفشارترین مورد پروفایل را به هم وصل کنید تا تامینکنندگان بتوانند فشار شکلدهی، برگشت فنر، تعداد پاسها و بارگذاری ماشین را بررسی کنند.


