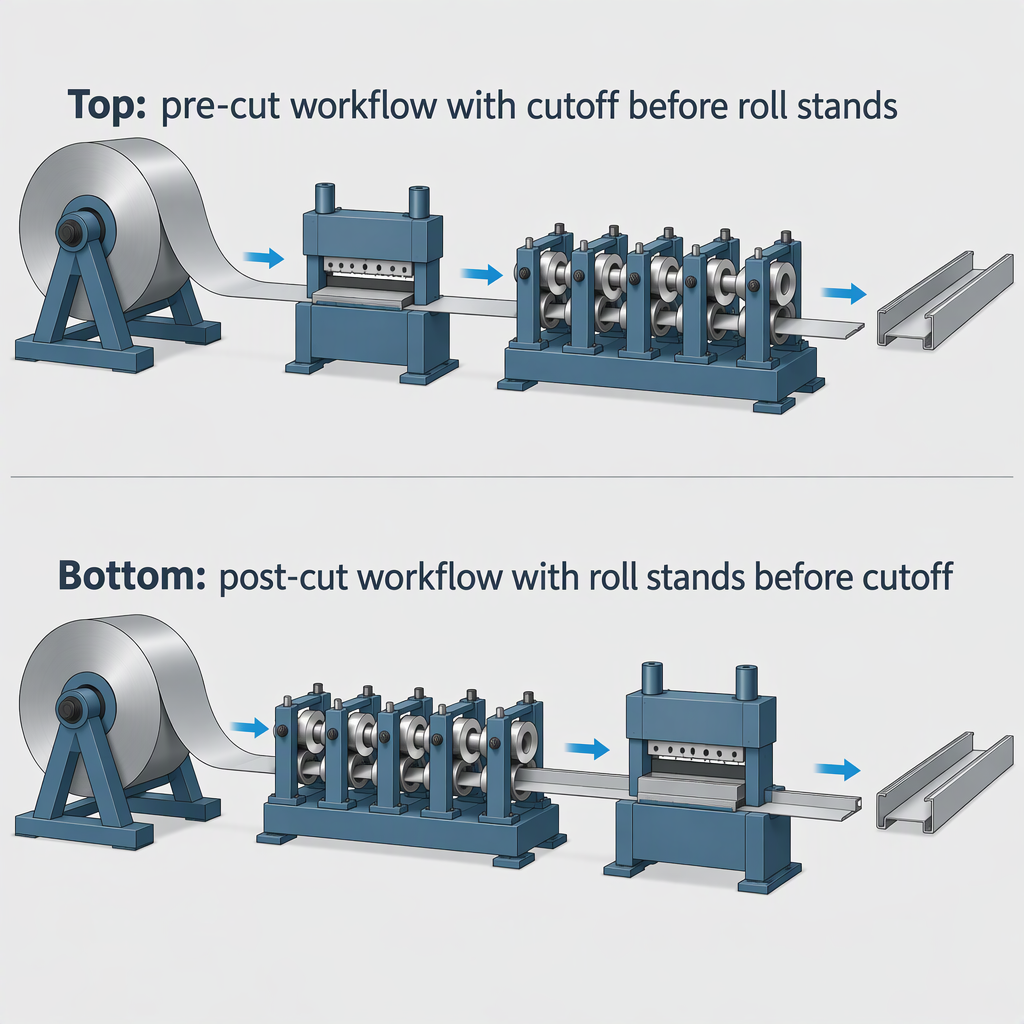
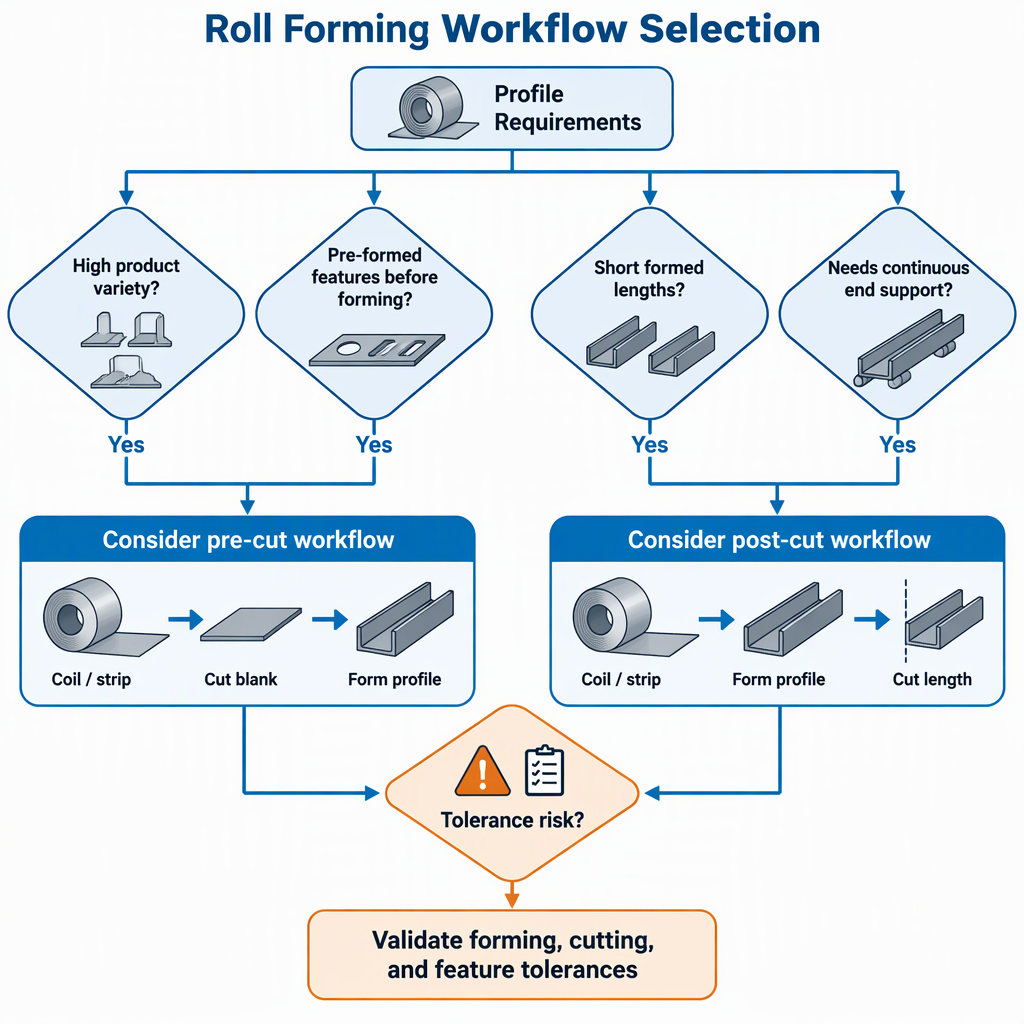
زمانی که عملیات ورق مسطح، برنامهریزی چند عرض یا ویژگیهای از پیش شکلدهی شده بر خانواده محصول غالب است، شکلدهی رول پیشبرش را انتخاب کنید. زمانی که پشتیبانی شکل دهی مداوم، طول های کوتاه و کنترل کیفیت نهایی خطرات بزرگ تری هستند، فرم دهی رول پس از برش را انتخاب کنید.
وقتی برش قبل یا بعد از شکل گیری اتفاق می افتد چه تغییری می کند؟
در یک جریان کاری از پیش برش، سیم پیچ قبل از اینکه نوار وارد رولفرمر شود به طول بریده می شود. در یک جریان کاری پس از برش، ابتدا نوار شکل می گیرد و سپس یک برش پروفیل بخش تمام شده را برش می دهد.
شکل دهی غلتکی خود یک فرآیند خمشی مداوم است: ورق یا نوار مسطح به صورت طولی از طریق قالب های غلتکی جفت شده متوالی تغذیه می شود که به تدریج مواد را به سطح مقطع مورد نیاز خم می کند. راهنمای فنی AHSS Insights در مورد شکلدهی رول همچنین اشاره میکند که تغذیه، شکلدهی، و برش را میتوان با عملیاتهای درون خطی مانند بریدگی، شکافدهی، پانچ کردن، برجستهسازی و منحنیسازی ترکیب کرد.
منطق خط پیش از برش
نوار مسطح ابتدا اندازه گیری و بریده می شود، بنابراین رولفرمر به جای یک جریان سیم پیچ پیوسته، تکه های خالی را دریافت می کند.
این امر باعث می شود که تصمیم برش بالادست بخشی از دستور العمل محصول باشد، به خصوص در مواردی که طول خالی، شرایط انتهای صاف، یا ویژگی های پیش فرم مهم هستند.
منطق خط پس از برش
سیم پیچ به طور مداوم از طریق پایه های رول می گذرد و پروفیل تمام شده پس از تشکیل توسط برشی شکل برای آن پروفیل برش داده می شود.
این به ابزار برشی پروفیل اهمیت بیشتری می دهد، اما می تواند قطعه را در طول عملیات شکل دهی تا برش نهایی نگه دارد.
زمانی که فرمینگ رول از قبل برش خورده بهترین حالت را دارد
رولفرمدهی از قبل برششده زمانی که طرح محصول از برش سود میبرد در حالی که مواد هنوز صاف است، بهویژه برای خانوادههایی که قبل از شکلدهی نیاز به آمادهسازی ورق تخت دارند، بهترین تناسب را دارد.
برنامه های کاربردی مناسب
زمانی که خط باید چندین پروفیل یا تغییرات عرضی مکرر را در خود جای دهد، بدون اینکه هر تصمیمی به برش پروفیل شکلدهی شده وابسته باشد، پیشبرش میتواند جذاب باشد.
همچنین زمانی که بریدگی، مشت زدن، شکاف زدن یا سایر عملیات درون خطی باید با ترتیب شکلدهی هماهنگ شوند، به بحث مربوط میشود.
سوالات خریدار
بپرسید که آیا خانواده محصول از برش مسطح و جابجایی خالی سود بیشتری نسبت به تغذیه تک تک قطعات برش خورده از طریق پایه های شکل دهی از دست می دهد یا خیر.
همچنین بپرسید که چگونه تامین کننده شعله ور شدن انتهایی و کنترل قطعه را پس از اینکه انتهای اصلی و انتهایی دیگر توسط یک نوار پیوسته پشتیبانی نمی شود، مدیریت می کند.
زمانی که فرمینگ رول پس از برش به بهترین وجه مناسب است
شکل دهی رول پس از برش زمانی بهترین تناسب را دارد که حمایت مداوم مواد از طریق پایه های رول مهمتر از بریدن قسمت خالی در حالت صاف باشد.
برنامه های کاربردی مناسب
چیدمان های پس از برش معمولاً برای ورق های کوتاه و انواع محصولات در نظر گرفته می شوند که برش پس از شکل دهی به مدیریت وضعیت نهایی و نگرانی های مربوط به کار کمک می کند.
زمانی که یک نمایه تشکیلشده بهطور مکرر اجرا میشود، میتوانند گزینهای قوی باشند تا رویکرد قطعی مختص پروفایل را توجیه کند.
سوالات خریدار
بپرسید که چند پروفیل مجزا به ابزار برش مخصوص خود نیاز دارند، تغییر چگونه انجام می شود و آیا طراحی برشی با هر پروفیل در خانواده محصول مورد نظر مطابقت دارد یا خیر.
برای خرید، مبادله کلیدی صرفاً شمارش ماشین نیست. این است که آیا برش پروفیل پایین دستی گران ترین کیفیت و خطرات مدیریت آن محصول را کاهش می دهد یا خیر.
چگونه تنوع محصول بر انتخاب تاثیر می گذارد
یک خانواده محصول متنوع اغلب تصمیم را به سمت جریان کاری سوق می دهد که تعداد محدودیت های خاص پروفایل را در خط کاهش می دهد.
شرایط تنوع محصول
مفهوم پیش از برش
مفهوم پس از برش
پروفایل های زیادی در یک گروه برنامه ریزی
بسته به طراحی خط، ممکن است وابستگی به برش پروفیل شکل جداگانه برای هر پروفیل را کاهش دهد.
ممکن است نیاز به توجه بیشتری به ابزار برشی پروفایل و برنامه ریزی تغییر داشته باشد.
تغییر عرض مکرر
می تواند در جایی مفید باشد که آماده سازی تخت خالی در استراتژی محصول مرکزی باشد.
هنوز هم می تواند کار کند، اما خریدار باید سازگاری برشی و هدایت را در محدوده عرض تأیید کند.
ویژگی های ساخته شده قبل یا در حین شکل گیری
قبل از نهایی کردن مفهوم خط، برش، پانچ، بریدگی، شکاف و نظم را هماهنگ کنید.
تأیید کنید که آیا این عملیات قبل از قطع نمایه نهایی عملی هستند و آیا ثبت نام کنترل می شود یا خیر.
برای محصولات ساختمانی فلزی، تنوع اغلب یک محرک انتخاب بزرگتر از نام گردش کار است. یک نمایه پایدار و با حجم بالا ممکن است یک رویکرد اختصاصی پس از برش را توجیه کند، در حالی که یک خانواده با عرض یا ترکیب ویژگی های زیاد ممکن است مستحق یک بررسی پیش از برش عمیق تر باشد.
چگونه طول قطعه و تولید ورق کوتاه بر انتخاب تأثیر می گذارد
طول های کوتاه شکل هندلینگ، رزوه کشی و شرایط انتهایی را مهم تر می کنند، بنابراین باید به جای اینکه به عنوان یک مشکل برنامه ریزی جزئی در نظر گرفته شوند، زودتر ارزیابی شوند.
سوال مربوط به طول
چرا اهمیت دارد
سیگنال گردش کار
آیا جای خالی خیلی کوتاه وارد رولفورمر می شود؟
جاهای خالی از پیش برش کوتاه می توانند سوالات عملی تغذیه و پشتیبانی را در داخل پایه های شکل دهی ایجاد کنند.
در نظر بگیرید که آیا پس از برش، مواد را تا زمانی که فرمدهی کامل شود، پشتیبانی میکند یا خیر.
آیا زیرانداز، کت شلواری، کلاهک برجستگی، یا سایر بخش های کوتاه در وسعت هستند؟
قطعات کوتاه شکل به عنوان یک عامل تصمیم گیری برای ارزیابی پس از برش خط شناسایی شدند.
از تامین کننده بخواهید نشان دهد که چگونه خط کوتاه ترین بخش تجاری را مدیریت می کند.
آیا طول مرتباً تغییر می کند؟
تغییرات طول مکرر بر اندازه گیری، برش و کنترل دستور غذا در هر دو جریان کار تأثیر می گذارد.
مقایسه منطق کنترل و نمونه های اعتبار سنجی، نه تنها طرح مکانیکی.
ریسکهای تحمل و کیفیت نهایی برای اعتبارسنجی زودهنگام
قبل از انتخاب گردش کار، شعله ور شدن انتهایی، پیچش، کمان، کامبر، حساسیت برگشت فنری و کیفیت قطع را تأیید کنید، زیرا این خطرات می توانند بر ترجیح چیدمان ساده غلبه کنند.
شکلدهی رول به تدریج از طریق پاسهای متوالی ابزارسازی تغییر شکل میدهد، بنابراین ویژگیهای مواد، طراحی رول و هرگونه عملیات اضافهشده باید با هم بررسی شوند و نه بهعنوان اقلام خط خرید مجزا.
فنر بک یک اثر بازیابی الاستیک پس از خم شدن است و می تواند تفاوت های ابعادی بین قطعه شکل گرفته و هندسه مورد نظر آن ایجاد کند. مطالعه PLOS One Springback به عنوان زمینه شکل دهی کلی مفید است، نه به عنوان یک قانون مستقیم برای انتخاب خط رول شکل دهی معماری.
هنگامی که کنترل ها یا طرح بندی های ترکیبی پاسخ را تغییر می دهند
کنترلهای مدرن و چیدمانهای ترکیبی میتوانند تفاوت بین پیشبرش و پسبرش را کاهش دهند، اما نیاز به اعتبارسنجی خانواده محصول در برابر مفهوم خط واقعی را برطرف نمیکنند.
گزینه ای برای بحث در مورد
محدودیت خریدار
چه کمکی می تواند داشته باشد
کنترل های سروو یا حلقه بسته
ممکن است هماهنگی اندازه گیری، برش و حرکت خط را بهبود بخشد.
کنترل ها محدودیت های مکانیکی، نیازهای ابزارآلات یا پاسخ مواد را حذف نمی کنند.
وسایل ضد شعله یا کنترل انتهایی
ممکن است به مدیریت نگرانیهای مربوط به کیفیت نهایی که بر تصمیمهای از پیش قطع شده تأثیر میگذارد کمک کند.
راه حل را در نمایه و محدوده طول واقعی تأیید کنید.
خطوط با هر دو مفهوم برشی
ممکن است از ترکیب محصول گستردهتری پشتیبانی کند که در آن یک گردش کار کافی نیست.
طرح اضافه شده باید با تنوع محصول واقعی توجیه شود، نه با تمایل مبهم برای انعطاف پذیری.
سوال عملی این است که آیا کنترل اضافه شده یا قابلیت ترکیبی یک مشکل محصول تعریف شده را حل می کند: قطعات کوتاه، چندین پروفایل، شعله ور شدن انتهایی، فشار تغییر یا ثبت ویژگی.
چک لیست RFQ برای انتخاب گردش کار
قبل از درخواست قیمت، خانواده محصول را با جزئیات کافی توصیف کنید تا تامین کننده بتواند توالی شکل گیری، محل قطع، رفتار مواد و عملیات درون خطی را با هم ارزیابی کند.
هر خانواده پروفیل، عرض و طول را فهرست کنید، از جمله کوتاه ترین قطعات شکل گرفته و هر محصولی که ممکن است به برش پروفیل خود نیاز داشته باشد.
محدوده مواد را تعریف کنید، از جمله درجه، ضخامت، ملاحظات پوشش، و هر ویژگی حساس به شکل دهی که باید ثابت بماند.
تمام عملیاتی که ممکن است در خط اتفاق بیفتد، مانند پانچ، بریدگی، شکاف، برجسته کردن، انحنا، شکلدهی و برش را ترسیم کنید.
بپرسید که چگونه جریان کار پیشنهادی کیفیت شعله ور شدن، پیچش، کمان، کمبر و قطع را در سخت ترین قسمت، نه تنها در ساده ترین نمونه، مدیریت می کند.
برای هر تغییر مشخصات عمده یا عرض در خانواده محصول مورد نظر، توضیح ابزار و تغییر تغییر درخواست کنید.
بپرسید که آیا کنترلها، وسایل یا طرحبندی ترکیبی برای حل یک ریسک محصول خاص پیشنهاد شدهاند یا خیر، و از تامینکننده بخواهید که آن ریسک را به وضوح نامگذاری کند.
مقایسههای قیمت، سرعت و تحویل را از انتخاب گردش کار جدا نگه دارید، مگر اینکه تامینکننده مستندات خط خاص را برای پیکربندی نقلقول ارائه کند.
پایان
بهترین گردش کار جریانی است که سخت ترین شرایط محصول را با کمترین پیچیدگی ابزار، جابجایی و تغییر غیر ضروری کنترل کند.
زمانی که برش مسطح، تنوع محصول یا ویژگیهای پیشفرم در برنامه تولید نقش اساسی دارند، پیش برش را انتخاب کنید.
هنگامی که پشتیبانی شکل دهی مداوم، طول های کوتاه و کنترل کیفیت نهایی اولویت های قوی تر هستند، پس برش را انتخاب کنید.
مواد، ابزار، عملیات درون خطی، و محل قطع را به عنوان یک سیستم فرآیند بررسی کنید.
برای خرید تجهیزات جدی، نپرسید که کدام گردش کار به طور کلی بهتر است. بپرسید کدام گردش کار با خانواده نمایه واقعی، محدوده طول، طرح ویژگی و نمونه های اعتبارسنجی که باید بسازید، مطابقت دارد.
سوالات متداول در مورد شکل دهی رول قبل از برش در مقابل پس از برش
این سوالات به سازندگان و مهندسان فرآیند کمک می کند تا مقایسه را به یک بحث خصوصیات کاربردی تبدیل کنند.
تفاوت اصلی بین رول فرمینگ پیش برش و پس برش چیست؟
خطوط پیش برش نوار را قبل از شکل دادن برش می دهند، در حالی که خطوط پس از برش ابتدا پروفیل را تشکیل می دهند و سپس قسمت تمام شده را با برش پروفیل برش می دهند.
کدام گردش کار برای چندین پروفایل بهتر است؟
نمایه های متعدد اغلب ارزش ارزیابی پیش برش را دارند زیرا خریدار ممکن است بخواهد وابستگی به ابزارهای برش خاص پروفایل را کاهش دهد، اما انتخاب نهایی همچنان باید ترکیب واقعی پروفایل و طرح تغییر را منعکس کند.
کدام گردش کار برای برگه های کوتاه بهتر است؟
طول های کوتاه اغلب به نفع بازنگری پس از برش است، زیرا مواد می توانند تا قبل از برش نهایی پیوسته باقی بمانند.
آیا پیش برش همیشه باعث شعله ور شدن انتهایی می شود؟
هیچ عبارت واحدی برای هر خط مناسب نیست، اما شعله ور شدن انتهایی و کنترل کیفیت پایانی موضوعات مهم اعتبارسنجی پیش از برش هستند و باید در نمایه واقعی و محدوده طول بررسی شوند.
چرا پس برش نیاز به توجه ویژه به برش دارد؟
از آنجا که برش پس از تشکیل پروفیل اتفاق می افتد، برش باید با هندسه شکل گرفته و خانواده محصول مورد نظر مطابقت داشته باشد.
بازگشت فنری چگونه بر تصمیم گیری تأثیر می گذارد؟
فنر بک یک اثر بازیابی الاستیک پس از خم شدن است، بنابراین در بررسی کنترل ابعادی برای هر جریان کار شکل دهی قرار دارد، اما باید با مواد و مشخصات واقعی اعتبارسنجی شود تا اینکه از یک قانون کلی فرض شود.
آیا یک خط هیبریدی می تواند از هر دو روش استفاده کند؟
مفاهیم ترکیبی ممکن است زمانی در نظر گرفته شوند که خانواده محصول نیازهای گردش کار واقعاً متفاوتی داشته باشد، اما پیچیدگی اضافه شده باید به دلیل تولید واضحی مانند تنوع پروفایل، طول کوتاه یا کنترل کیفیت نهایی مرتبط باشد.
چه چیزی باید در RFQ گنجانده شود؟
شامل پروفیل ها، عرض ها، طول ها، محدوده مواد، عملیات ویژگی، انتظارات برش، و الزامات اعتبارسنجی نمونه باشد تا تامین کننده بتواند به جای یک انتخاب قطع به تنهایی، کل فرآیند شکل دهی رول را ارزیابی کند.
BMS ماشین آلات در ابتدا در سال 1992. تاسیس شد در سال 2017، ما یک عضو از XIAMEN BMS گروه تبدیل شد و 7 کارخانه ها، مراکز ماشینکاری 6 و 1 فولاد شرکت ساختار در چین، که کاملا به مساحت بیش از 30000 متر مربع را پوشش می دهد سرمایه گذاری.