


تغییر اندازه پارچه را بهعنوان مسیر کنترلشده از آخرین پرلین خوب در یک اندازه به اولین پرلین خوب در سایز بعدی ارزیابی کنید، نه به عنوان یک نام به تنهایی. قویترین بررسی خرید، مراحل تنظیم مشاهده شده، تأیید نمایه، بررسی نقص و ثبت ضایعات را قبل از پذیرش هرگونه ادعای تغییر ترکیب میکند.
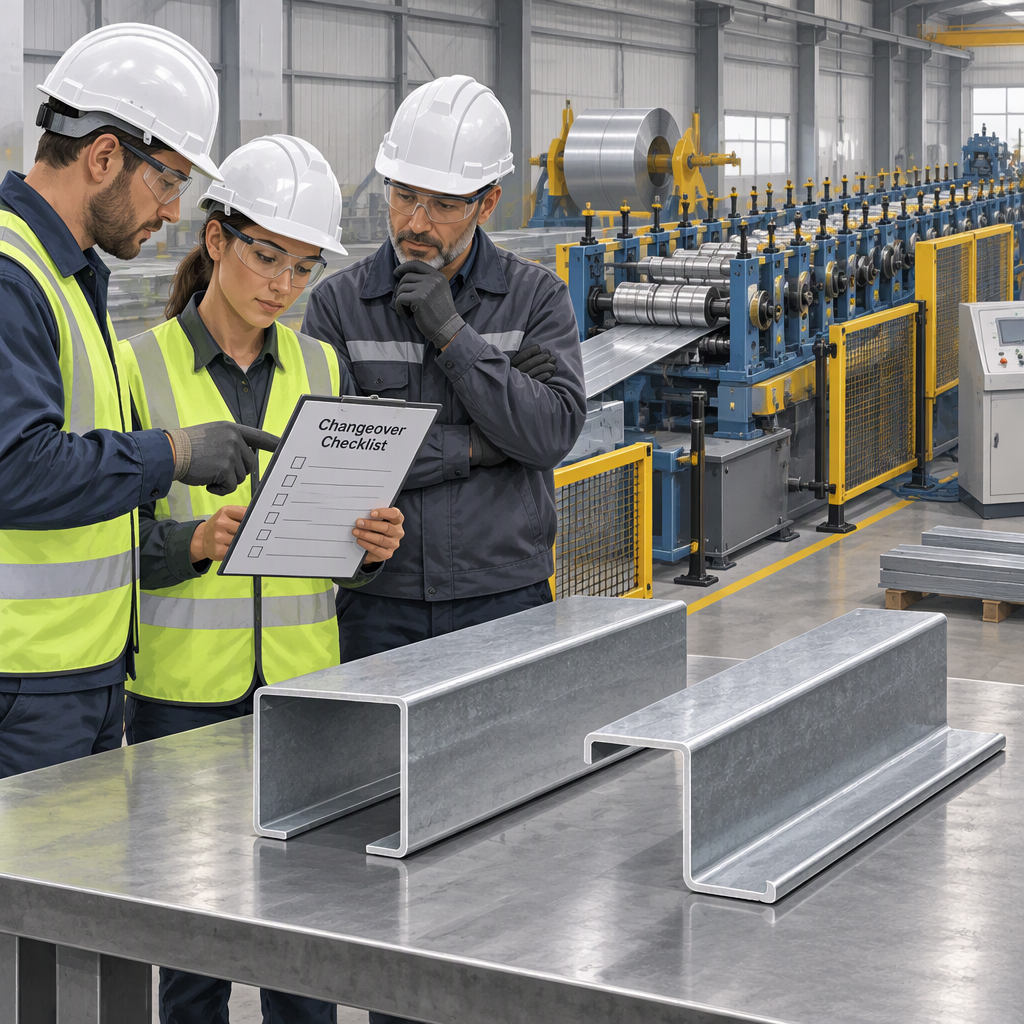
مرز تغییر اندازه پرلین را تعریف کنید
برای مقاصد خرید، مرز تغییر اندازه پرلین باید هر فعالیت بین آخرین قسمت مطابق با اندازه قدیمی و اولین قسمت مطابق با اندازه جدید را پوشش دهد.
این مرز با کادربندی کاهش تنظیم که توسط راهنمای بهبود فرآیند و ناب NIST MEP توضیح داده شده مطابقت دارد : معیار مفید صرفاً حرکت در دستگاه نیست، بلکه انتقال از یک خروجی خوب به خروجی خوب بعدی است.
در رول فرمینگ، ورق مسطح به صورت تدریجی به یک پروفیل تبدیل می شود و کیفیت پروفیل به مواد، هندسه، پارامترهای فرآیند و دقت تنظیم حساس است.
از آنجایی که عیوب کمان، پیچ و تاب و سایر عیوب نمایه میتوانند به توزیع کرنش طولی ناهمگن مربوط شوند، بررسی تغییر باید شامل تأیید پروفیل پس از تنظیم باشد به جای توقف در جابجایی چرخ دستی، فاصلهگیر، کاست یا دستور پخت.
برای یک کارخانه تولید محصولات فلزی، این محدوده گفتگو را عملی نگه میدارد: بپرسید چه چیزی باید تغییر کند، چگونه هر تنظیمات تأیید میشود، چه موادی قبل از تأیید مصرف میشود، و چه کسی تأیید میکند که اندازه پارچه جدید برای تولید آماده است.
قبل از مقایسه ماشین ها مراحل تنظیم را ارزیابی کنید
قبل از مقایسه پیشنهادات ماشین، دنباله تغییر را به عنوان یک فرآیند راه اندازی قابل تکرار با مراحل آماده سازی، تنظیم، نخ یا راه اندازی مجدد، اندازه گیری، تصحیح و تایید، مشاهده کنید.
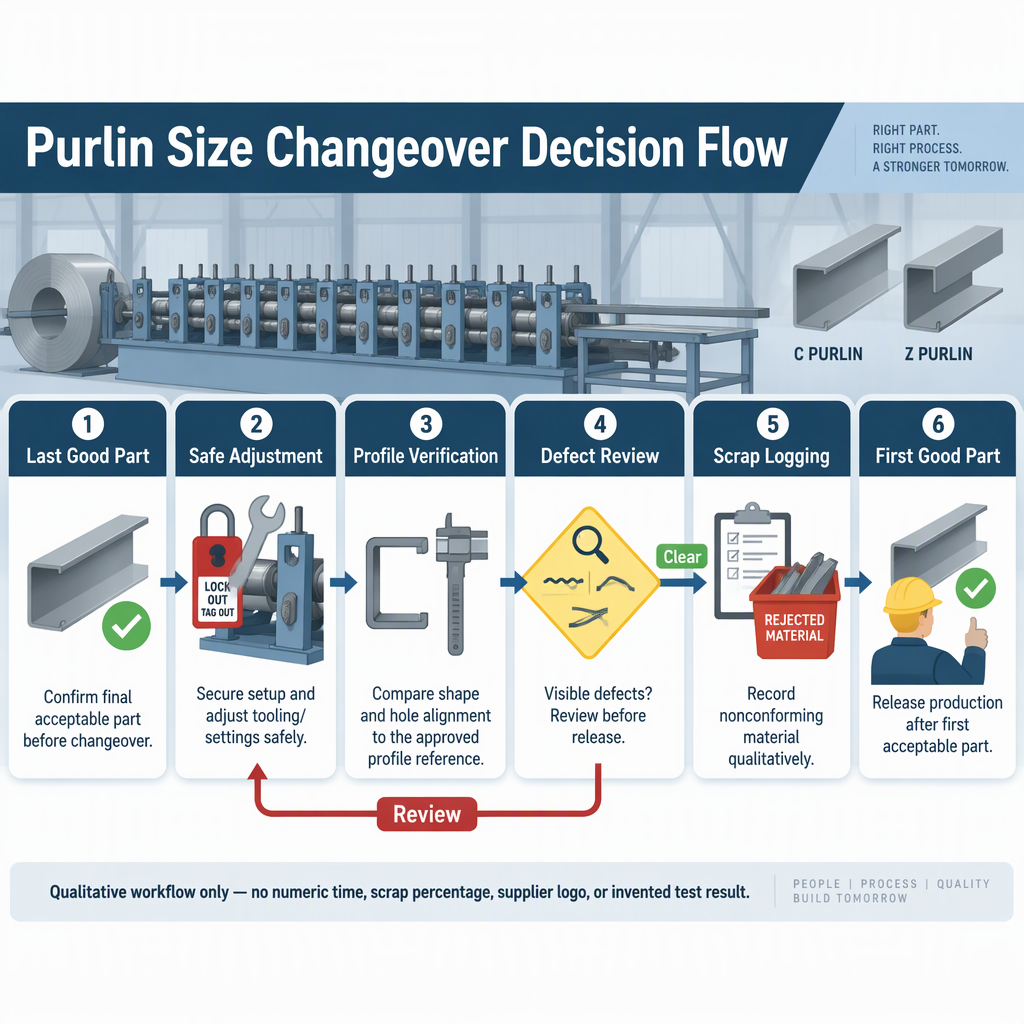
- با آخرین بخش خوب از اجرای فعلی شروع کنید و ثبت کنید که کدام شرایط راه اندازی برای اندازه بند بعدی تغییر می کند.
- قبل از هر گونه دسترسی دستی به تجهیزات برقی، از اپراتورها بخواهید منبع برق، هیدرولیک، پنوماتیک یا باتری مربوطه را خاموش و قطع کنند، سپس فقط روش های دسترسی و تنظیم مجاز در دفترچه راهنمای دستگاه را دنبال کنند.
- دقت کنید که آیا ابزارها، گیجها، جداکنندهها، رولها، وسایل و اسناد اندازه قبل از شروع تنظیم آماده شدهاند، زیرا آمادهسازی بر کنترل یا بداههسازی کار تغییر تأثیر میگذارد.
- بررسی کنید که چگونه تأمینکننده تنظیماتی را که میتوانند بر هندسه نمایه تأثیر بگذارند تأیید میکند، زیرا نادرستیهای راهاندازی میتوانند به نقصهای نمایه رولشکل کمک کنند.
- اولین ماده آزمایشی را فقط پس از بازیابی حفاظ ها و شرایط عملیاتی مجاز اجرا کنید، سپس پروفیل را از نظر شکل، کمان، پیچش، تراز سوراخ یا پانچ در صورت لزوم، و تناسب ابعادی بررسی کنید.
- مشاهده را تنها زمانی پایان دهید که اولین قسمت خوب برای اندازه جدید پذیرفته شود، نه زمانی که کار تنظیم قابل مشاهده کامل به نظر برسد.
- بپرسید که آیا هر تنظیم دارای یک هدف، سنج، شمارنده، مقدار دستور پخت یا توقف فیزیکی است یا خیر.
- بپرسید کدام چک توسط اپراتور انجام می شود و به تایید مهندسی کیفیت یا فرآیند نیاز دارد.
- بپرسید وقتی اولین قطعه آزمایشی مشخصات لازم را ندارد، چگونه اصلاحات ثبت می شود.
- بپرسید که آیا در نمایش از همان ضخامت مواد، محدوده عملکرد، شرایط روغن کاری و خانواده پرلین استفاده می شود که کارخانه شما انتظار اجرا دارد.
خطر ضایعات نقشه برای تأیید، نه فقط برای برچسب دستگاه
ضایعات در طول تغییر سایز پارچه باید بهعنوان مواد بدون ارزش افزوده ایجاد شده توسط آزمایشهای راهاندازی، اندازهگیری، تصحیح و نمایههای رد شده بررسی شود، نه بهعنوان درصد ثابتی که به دستهبندی دستگاه متصل شده است.
بررسی اجمالی تولید ناب EPA ، ضایعات را به عنوان فعالیتی بدون ارزش افزوده در نظر می گیرد، در حالی که همچنان بر محصولات با کیفیت ارائه شده به طور کارآمد تأکید دارد. که باعث می شود ثبت ضایعات به یک بررسی انتخاب مفید تبدیل شود، نه یک شعار بازاریابی.
| نقطه تغییر | خطر ضایعات برای بازبینی | سؤال تأیید خریدار |
|---|---|---|
| راه اندازی اولیه | مواد ممکن است قبل از پذیرفته شدن اندازه بعدی به عنوان یک بخش خوب مصرف شود. | تامین کننده شروع و پایان تغییر را از کجا تعریف می کند؟ |
| شکل گیری پروفایل | کمان، پیچ و تاب و سایر عیوب شکل می توانند مشکلات نمایه حساس به تنظیم را نشان دهند. | کدام سنج یا اندازه گیری تایید می کند که پروفایل جدید قابل قبول است؟ |
| حلقه تصحیح | در صورت عدم کنترل تنظیمات، اصلاحات مکرر می تواند قطعات آزمایشی غیر منطبق بیشتری ایجاد کند. | چگونه تنظیمات اصلاحی در تغییر بعدی ثبت و تکرار می شود؟ |
| عرضه به تولید | نقطه پایان مفید اولین قطعه خوب است، نه اولین قطعه تولید شده. | چه کسی اولین پرلین خوب را تایید می کند و چه سابقه ای نگهداری می شود؟ |
درصد کاهش ضایعات را بدون شرایط خاص کارخانه، سوابق آزمایشی، جزئیات مواد و تعریف روشنی از قراضه نپذیرید. یک نمایش تامین کننده مفید باید نشان دهد که چه چیزی شمارش می شود، چه چیزی دوباره کار می شود، چه چیزی رد می شود و چه چیزی به عنوان اولین قطعه خوب پذیرفته می شود.
از یک جدول انتخاب برای نمایش تامین کنندگان و RFQ استفاده کنید
رویکردهای تغییر دستی، نیمه خودکار و دستور العمل را با آنچه که تامین کننده می تواند در شرایط تولید شما نشان دهد و مستند کند، مقایسه کنید.
| مورد ارزیابی | چه چیزی باید بپرسید | چرا مهم است |
|---|---|---|
| نقشه تنظیم | فهرستی از تمام تنظیمات برای هر خانواده و اندازه پارچههای پارچهای تغییر کرده است. | کاهش راه اندازی به درک کل فرآیند راه اندازی بستگی دارد، نه تنها یک تنظیم قابل مشاهده. |
| روش تایید | نقاط اندازه گیری، نقشه های نمایه، محدودیت های بازرسی، و مسئولیت ثبت نام. | عیوب نمایه را می توان تحت تأثیر دقت راه اندازی و شرایط فرآیند قرار داد. |
| حجم کاری اپراتور | کدام کارها به صورت دستی، کمکی، یا به عنوان دستور العمل ذخیره می شوند و هنوز نیاز به قضاوت دارند. | زبان اتوماسیون تنها زمانی معنادار است که بررسیهای انسانی باقیمانده واضح باشند. |
| حسابداری مواد آزمایشی | چگونه قطعات آزمایشی، قطعات رد شده و قطعات اول پذیرفته شده شمارش می شوند. | بررسی ضایعات بخشی از کنترل زباله است و باید با پذیرش کیفیت مرتبط باشد. |
| رکورد تکرارپذیری | تظاهرات در بیش از یک تغییر اندازه، شرایط مواد یا تیم اپراتور مربوطه. | یک فرآیند تکرارپذیر مفیدتر از نمایشگر یکبار نصب است. |
- شامل خانوادههای مورد انتظار پرلین، محدوده اندازه، محدوده ضخامت، نیازهای سوراخ یا پانچ، و مفروضات مواد سیم پیچ در RFQ باشد.
- از تامین کننده بخواهید که مسیر کامل از آخرین قسمت خوب تا اولین قسمت خوب را در طول تست پذیرش نشان دهد.
- دستورالعملهای اپراتور، برگههای راهاندازی، نقاط بازرسی و روشهای تنظیم مجاز را برای پیکربندی نقلشده درخواست کنید.
- تأیید کنید که قفل های ایمنی، محافظ ها و دستورالعمل های عایق انرژی بخشی از اسناد عملیاتی هستند تا دانش غیررسمی اپراتور.
قبل از پذیرش ادعاهای تامین کننده، محدودیت های کاربردی را تنظیم کنید
هر گونه اظهارنامه زمان تغییر، ضایعات، گواهینامه، ظرفیت یا عملکرد را مشروط تلقی کنید تا زمانی که توسط اسناد فعلی تامین کننده و نمایشی که مطابق با الزامات مواد و مشخصات خریدار باشد پشتیبانی شود.
اصول عمومی رولفرمینگ میتواند به مهندسان کمک کند تا سؤالات بهتری بپرسند، اما ثابت نمیکنند که یک خط کشوی خاص دارای محدوده تنظیم، سطح اتوماسیون، نرخ خروجی، نتیجه ضایعات یا وعده خدمات است.
ادبیات عیب شکلدهی رول از نیاز به بررسی کیفیت پروفیل پس از راهاندازی پشتیبانی میکند، زیرا عیوب شکل را میتوان به توزیع کرنش، هندسه، پارامترهای فرآیند، مواد و دقت تنظیم مرتبط دانست.
قاب تنظیم-کاهش NIST MEP از ارزیابی مسیر تغییر کامل از قسمت خوب به قسمت خوب پشتیبانی می کند.
راهنمای ضایعات ناب از ردیابی ضایعات به عنوان زباله پشتیبانی می کند، اما معیاری برای ضایعات ماشینی ارائه نمی دهد.
برای تدارکات، مرز عملی ساده است: از هر تامین کننده بخواهید پیکربندی دقیق ذکر شده را ثابت کند. مشخصات، ادعاهای عملکرد، گواهینامه ها، تعهدات تحویل، و محدوده خدمات باید از اسناد فعلی کنترل شده توسط تامین کننده، شرایط قرارداد، یا سوابق آزمون پذیرش باشد.
پایان
زمانی که خریدار کنترل فرآیند، راستیآزمایی و حسابداری ضایعات را با هم ارزیابی میکند، تصمیمگیری برای تغییر اندازه پرلین قویتر است.
از آنجا که کیفیت پروفیل رول میتواند تحت تأثیر شرایط راهاندازی و فرآیند قرار گیرد، یک بررسی خوب خرید باید فراتر از برچسب تنظیم و چگونگی رسیدن خط به اولین بخش خوب تأیید شده باشد.
- تغییر از آخرین قسمت خوب به قسمت اول خوب را تعریف کنید.
- دنباله تنظیم کامل را تحت شرایط ایمن و مستند مشاهده کنید.
- بررسی ضایعات را به سوابق تأیید وصل کنید، نه به درصدهای پشتیبانی نشده.
- مدارک فعلی را برای پیکربندی دقیق خط پارچه در حال خرید درخواست کنید.
پرسشهای متداول در مورد تغییر اندازه پارچه ابریشمی
این سؤالات به خریداران کمک می کند تا بحث تغییر را به بررسی های پذیرش قابل مشاهده تبدیل کنند.
کدام نقصهای پس از تغییر باید بازبینی راهاندازی اضافی را آغاز کنند؟
انحرافات کمان، پیچش و شکل پروفیل باید بازبینی راهاندازی را آغاز کند زیرا عیوب شکلدهی رول میتواند به توزیع کرنش، پارامترهای فرآیند، مواد، هندسه و دقت راهاندازی مرتبط باشد.
چه چیزی بهعنوان تغییر اندازه پارچهای برای خرید به حساب میآید؟
مسیر کامل را از آخرین پرلین پذیرفته شده در اندازه فعلی تا اولین دیواره در اندازه بعدی، شامل آماده سازی، تنظیم، اجرای آزمایشی، بازرسی، اصلاح و رهاسازی بشمارید.
آیا می توان از شماره ضایعات تامین کننده به عنوان نتیجه تضمینی استفاده کرد؟
فقط زمانی از شماره ضایعات تامین کننده استفاده کنید که تعریف، مواد، مشخصات، روش اپراتور، محدودیت های بازرسی و سوابق پذیرش مطابق با شرایط تولید مورد نظر شما باشد.
آیا تعویض خودکار همیشه بهتر از تنظیم دستی است؟
به صورت خودکار نیست. یک دستور پخت یا تنظیم کمکی میتواند ارزشمند باشد، اما خریداران همچنان باید بررسی کنند که کدام تنظیمات کنترل میشوند، کدام چکها به صورت دستی باقی میمانند، و چگونه اولین پرلین خوب تایید شده است.
چه چیزی باید در نمایش تامین کننده گنجانده شود؟
نمایش باید آماده سازی، تنظیم ایمن، راه اندازی مجدد، بازرسی، اصلاح در صورت نیاز، حسابداری ضایعات، و اولین بخش خوب پذیرفته شده برای اندازه بعدی را نشان دهد.
چه شرایط ایمنی قبل از تنظیم دستی ضروری است؟
قبل از دسترسی دستی، اپراتورها باید منبع تغذیه مربوطه را خاموش و قطع کنند و مراحل دسترسی مجاز مدل راهنمای مدل را دنبال کنند. خریداران نباید نمایش هایی را بپذیرند که محافظ ها را دور می زند یا به میانبرهای خدمات غیررسمی تکیه می کنند.
چه مدارکی باید با RFQ درخواست شود؟
پیکربندی نقلشده، نقشه تنظیم، دفترچه راهنمای عملیات، برگههای راهاندازی، نقاط بازرسی، روش آزمون پذیرش، دستورالعملهای ایمنی، و هر گونه اسناد فعلی پشتیبانی از مشخصات یا گواهیها را بخواهید.


